

Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-08-05 Origine: Sito


Nella produzione aerospaziale, il runout assoluto delle parti rotanti ad alta velocità porta a vibrazioni catastrofiche. Si nota un'usura accelerata e uno scarto immediato dei pezzi durante la lavorazione di alberi critici di turbine e rotori di compressori. La sicurezza del volo dipende interamente dall’eliminazione di questi squilibri dinamici nelle prime fasi del processo di produzione.
Le scelte degli utensili e le routine di impostazione svolgono sicuramente un ruolo nella qualità delle parti. Tuttavia, la conformità coerente del dimensionamento e della tolleranza geometrica (GD&T) a livello di micron inizia fondamentalmente altrove. Deriva direttamente dalla rigidità strutturale intrinseca e dalla precisione di base del mandrino della macchina utensile. Una configurazione perfetta non può riparare un mandrino debole.
I produttori spesso devono aggiornare le capacità di tornitura per soddisfare i rigorosi standard AS9100. Valutare a Il tornio CNC richiede di guardare ben oltre le specifiche delle brochure patinate. Imparerai come esaminare adeguatamente la stabilità termica, l'integrazione del bloccaggio dei pezzi e le prestazioni della contropunta. Esploreremo esattamente come l'architettura del mandrino previene la flessione ed elimina l'accumulo di tolleranze.
Il controllo totale della concentricità nelle applicazioni aerospaziali si basa in gran parte sull'architettura del mandrino e sulla compensazione termica di un tornio CNC di precisione.
La lavorazione di componenti rotanti lunghi e con rapporto L/D elevato impone la necessità di un tornio CNC con contropunta per evitare deflessioni e impilamenti di tolleranze.
La valutazione dell'approvvigionamento deve richiedere tagli di prova forniti dal fornitore, dati CPK (indice di capacità di processo) verificabili e convalida CMM (macchina di misurazione delle coordinate) per dimostrare le garanzie di runout.
Le realtà operative, come l'alesatura delle ganasce del mandrino, la pressione dell'utensile e la riduzione dello stress del materiale, devono allinearsi alla precisione di base della macchina per eliminare gli scarti.
Comprendere le rigide definizioni all'interno di GD&T separa le parti accettabili dagli scarti. Dobbiamo distinguere chiaramente tra Runout Circolare (2D) e Runout Totale (3D). L'eccentricità circolare misura le variazioni su una singola sezione trasversale di un cilindro. L'eccentricità totale valuta simultaneamente l'intera superficie cilindrica lungo l'asse. Le parti rotanti del settore aerospaziale richiedono una rigorosa conformità alla lettura dell'indicatore totale (TIR). È necessario controllare l'intera geometria della superficie per evitare vibrazioni distruttive a regimi operativi elevati.
L'accumulo di tolleranza derivante da un runout incontrollato porta direttamente allo squilibrio dinamico. Lo spostamento di massa dal vero centro di rotazione genera forti forze centrifughe. Queste forze aumentano in modo aggressivo all’aumentare della velocità di rotazione. Questo squilibrio dinamico rovina leghe di alto valore come Inconel e Titanio. La rottamazione di questi materiali esotici interrompe istantaneamente i programmi di produzione. Ancora più importante, volare con componenti rotanti compromessi minaccia la sicurezza assoluta del volo.
Sono necessari criteri di successo molto rigorosi per convalidare i componenti aerospaziali. Le specifiche TIR della parte finale spesso richiedono tolleranze inferiori a 0,005 mm (0,0002'). Colpire questo segno direttamente dalla macchina fa risparmiare tempo significativo. Ti impedisce di fare affidamento su operazioni di rettifica secondarie costose e dispendiose in termini di tempo. Una piattaforma macchina rigida raggiunge questa capacità di base in modo naturale.
Le scelte progettuali intrinseche della macchina influiscono direttamente sul controllo della concentricità a lungo termine. Integrando a Il tornio CNC di precisione è essenziale per la produzione aerospaziale. Non è possibile fare affidamento solo sul software per riparare le fondamenta meccaniche scadenti. La vera precisione inizia dal mandrino.
La valutazione del design del mandrino e dei cuscinetti richiede un esame tecnico approfondito. I cuscinetti a contatto angolare ad altissima precisione costituiscono il cuore di un mandrino capace. È necessario distinguere tra specifiche di runout dinamiche e statiche. Una macchina potrebbe mostrare un runout statico pari a zero durante un test manuale del comparatore. Tuttavia, a regimi elevati, le forze centrifughe rivelano un runout dinamico. Le robuste capacità di smorzamento delle vibrazioni all'interno dell'alloggiamento del mandrino neutralizzano questi spostamenti dinamici.
La stabilità termica gioca un ruolo fondamentale nel mantenimento della concentricità. I lunghi cicli di tornitura aerospaziale generano attrito e calore intensi. Questo calore fa sì che la fusione del fuso cresca linearmente. I sistemi di compensazione dello spostamento termico monitorano costantemente questi gradienti di temperatura. Regolano dinamicamente le posizioni degli assi per mantenere l'utensile perfettamente allineato con la linea centrale del mandrino.
La rigidità strutturale determina il modo in cui la macchina gestisce le forze di taglio aggressive. Confrontiamo costantemente i progetti Box Way con quelli delle guide lineari. Le guide lineari offrono velocità di spostamento rapide. Le guide a scatola offrono un massiccio smorzamento delle vibrazioni attraverso un'ampia superficie di contatto. Quando si eseguono lavorazioni di tornitura dura di leghe aerospaziali, l'elevata pressione dell'utensile induce facilmente la deflessione. Questa deflessione crea un runout artificiale. Le macchine boxway resistono meglio a questa pressione durante la sgrossatura pesante.
Valutare attentamente le disposizioni dei cuscinetti e le specifiche del precarico.
Richiedi misurazioni TIR statiche direttamente sul naso del mandrino.
Richiede la convalida TIR dinamica al massimo RPM operativo.
Verificare la presenza di camicie di raffreddamento integrate per la regolazione termica.
Controllare la geometria della fusione per un assorbimento ottimale delle vibrazioni.
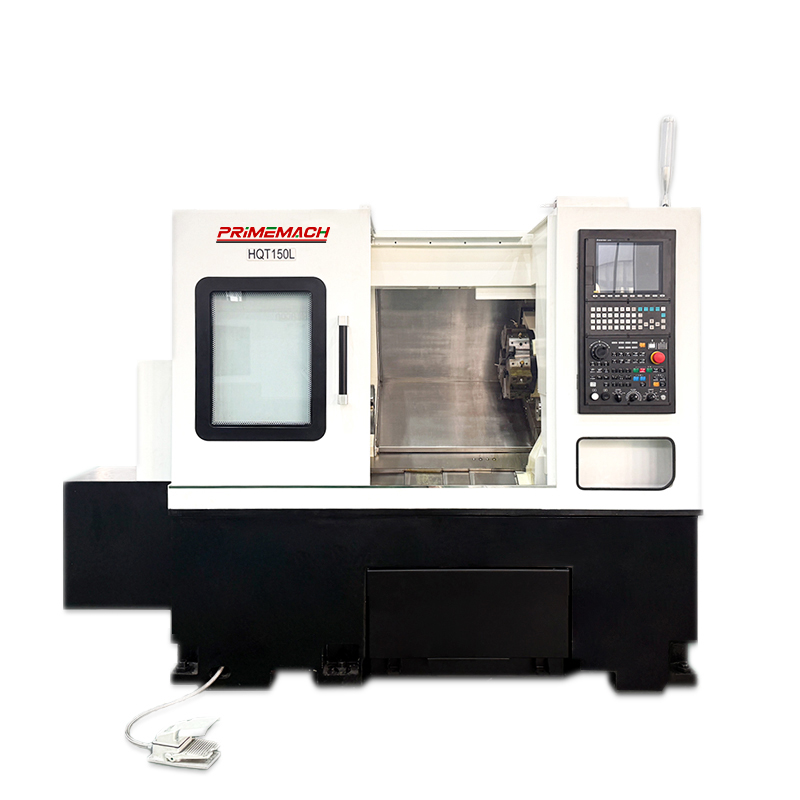
La geometria della lavorazione determina i requisiti delle vostre attrezzature. Gli alberi aerospaziali rotanti spesso superano il rapporto lunghezza/diametro (L/D) di 3:1. Semplicemente non è possibile lavorarli con precisione su torni con mandrino standard. L'estremità non supportata della parte si piegherà allontanandosi dall'utensile da taglio. Hai assolutamente bisogno di un Tornio CNC con contropunta per ancorare saldamente il pezzo in lavorazione.
Le contropunte programmabili forniscono la stabilità essenziale per gli alberi sottili. È possibile scegliere tra sistemi di contropunta idraulici e servoazionati. Le opzioni servoassistite forniscono un controllo della spinta preciso e altamente ripetibile. È necessario sostenere il pezzo senza applicare una pressione assiale eccessiva. Una pressione eccessiva piega artificialmente l'albero. Una pressione troppo bassa consente chiacchiere e vibrazioni armoniche.
La selezione del centro livellato è altrettanto fondamentale per mitigare il runout. È necessario far corrispondere le specifiche di eccentricità del centro livellato al mandrino principale. Un centro scadente trasferisce il proprio runout direttamente nella geometria del pezzo. I cuscinetti ad alta precisione all'interno della contropunta assicurano che l'estremità della contropunta ruoti perfettamente.
Ci si trova di fronte a una decisione comune tra la specifica di un contromandrino o di una contropunta. La decisione influisce sul percorso del processo e sulla rigidità strutturale.
Focus sulle funzionalità |
Applicazione della contropunta |
Applicazione sottomandrino |
|---|---|---|
Vantaggio primario |
Massima rigidità per alberi lunghi |
Multitasking e trasferimento automatizzato delle parti |
Limite del rapporto L/D |
Gestisce facilmente rapporti > 3:1 |
Ideale per rapporti < 3:1 (parti di serraggio) |
Controllo della spinta |
Servospinta programmabile |
Dipende dalla forza di presa del mandrino |
Rischio di esaurimento |
Dipendenza dalla qualità del centro live |
Errori di sincronizzazione del mandrino |
Caso d'uso aerospaziale |
Alberi di turbine, montanti del carrello di atterraggio |
Valvole, flange, anelli di cuscinetti corti |
Un mandrino impeccabile può comunque produrre un notevole runout. Il workholding compromesso è solitamente il principale colpevole. Questi rischi di implementazione distruggono la precisione intrinseca della macchina utensile. È necessario trattare il mandrino e l'utensile da taglio come estensioni dirette del mandrino.
La selezione del mandrino e della pinza determina la concentricità della parte finale. I mandrini standard a 3 griffe spesso schiacciano gli anelli aerospaziali a pareti sottili. Causano una significativa distorsione avvincente che imita il runout al momento del rilascio. Dovresti passare a mandrini a diaframma ad alta precisione. I sistemi di pinze di precisione aiutano inoltre a eliminare i punti di pressione localizzati sui componenti delicati.
La preparazione della mascella morbida richiede procedure operative standard rigorose. Non puoi semplicemente forare le mascelle senza stringere. È necessario forare le ganasce morbide sotto la pressione di bloccaggio attiva. Questa procedura utilizza un anello noioso di precisione. Adatta perfettamente la geometria finale delle ganasce all'effettiva rotazione del mandrino sotto carico.
Installare le ganasce morbide non tagliate sul mandrino principale.
Fissare saldamente le ganasce su un anello noioso di precisione.
Lavora le superfici di presa sul diametro esatto del tuo pezzo.
Rimuovere l'anello e pulire tutte le superfici per eliminare i microchip.
Bloccare la parte aerospaziale effettiva e verificare il runout iniziale con un comparatore.
Anche le strategie degli utensili da taglio influenzano la concentricità apparente. Selezionare geometrie di inserto positive quando possibile. Riducono al minimo le forze di taglio radiali durante il passaggio. Forze radiali elevate spingono la parte fuori centro, creando un profilo conico o eccentrico. Gestire diligentemente l'usura degli strumenti. Gli utensili smussati aumentano esponenzialmente la spinta radiale.
I team di procurement devono adottare una strategia di valutazione orientata all’evidenza. È necessario andare ben oltre le affermazioni di marketing standard. La richiesta di dati verificabili protegge il tuo investimento. Hai bisogno di una prova assoluta prima di approvare qualsiasi spesa in conto capitale.
La procedura di test di accettazione (ATP) costituisce la protezione più efficace. Richiedere un test di deflusso su una parte aerospaziale rappresentativa. Fornisci il materiale specificato, come Ti-6Al-4V o Inconel 718. Il fornitore deve lavorare questa parte rispettando le esatte tolleranze TIR. Ciò dimostra la reale capacità di taglio della macchina in condizioni reali.
Gli studi di capacità rivelano la consistenza della macchina utensile. Richiedi i dati Cp e Cpk direttamente dalla prova di deflusso. È necessario dimostrare che la macchina mantiene le tolleranze di concentricità in un lotto continuo. Una singola 'parte dorata' non dimostra nulla sulla stabilità termica o sulla ripetibilità a lungo termine. Si desidera un valore Cpk maggiore di 1,33 per le dimensioni aerospaziali critiche.
Il supporto post-vendita garantisce un successo a lungo termine. Valutare il contratto di servizio (SLA) del fornitore per il riallineamento della geometria. Chiedi informazioni sul loro programma per la calibrazione del laser e il test della barra a sfera. Le basi della macchina si assestano nel tempo. I mandrini subiscono urti accidentali. La calibrazione di routine mantiene le capacità di runout originali per l'intero ciclo di vita della macchina.
Il controllo del runout nella produzione aerospaziale rappresenta una sfida complessa e sistemica. Puoi risolverlo abbinando procedure operative rigorose a una piattaforma macchina altamente rigida e termicamente stabile. La precisione inizia dal mandrino e si estende attraverso la contropunta, il bloccaggio del pezzo e gli utensili.
Considera la rigidità di base della macchina come base per la conformità GD&T a livello di micron.
Controlla attivamente lo spostamento termico per mantenere la concentricità durante i cicli lunghi.
Supportare saldamente le parti con rapporto L/D elevato per eliminare la deflessione della pressione dell'utensile.
Forare le ganasce morbide sotto pressione per evitare distorsioni di presa.
Richiedere dati sulla capacità continua (Cpk) piuttosto che risultati di deflusso di singole parti.
Consiglia ai tuoi team di ingegneria e approvvigionamento di definire chiaramente e immediatamente i requisiti TIR massimi. Calcola i rapporti L/D previsti prima di rivolgerti ai fornitori di apparecchiature. Utilizza questi dati per richiedere revisioni ingegneristiche delle applicazioni del fornitore e tagli di test altamente personalizzati.
R: La concentricità controlla rigorosamente i punti mediani derivati di un elemento cilindrico rispetto a un asse di Riferimento. Il runout controlla le effettive variazioni della superficie durante la rotazione completa. Il runout è molto più semplice da misurare fisicamente in officina. Rimane la metrica più critica per il controllo delle vibrazioni dinamiche nei componenti aerospaziali ad alta velocità.
R: Il taglio prolungato genera un calore immenso all'interno dei cuscinetti del mandrino e della fusione. Questo calore sposta la linea centrale del mandrino rispetto all'utensile da taglio e alla contropunta. Questo disallineamento introduce errori eccentrici lungo la parte. Per mitigare questo problema sono necessari una compensazione termica software attiva o sistemi di refrigerazione di liquidi dedicati.
R: Sì. Gli inserti da taglio smussati aumentano drasticamente le forze di spinta radiali. Ciò spinge il pezzo lontano dalla linea centrale dell'utensile durante il taglio. La deflessione della parte risultante crea errori geometrici che imitano perfettamente il runout sui rapporti della CMM. È necessario distinguere tra capacità intrinseca della macchina e gestione di base dei materiali di consumo.


