

Visualizações: 0 Autor: Editor do site Horário de publicação: 31/07/2026 Origem: Site


A produção de eixos aeroespaciais envolve riscos incrivelmente elevados em todo o setor manufatureiro. Componentes como eixos de turbinas e rotores operam sob estresse extremo e cargas cíclicas intensas. Neste ambiente exigente, a falha catastrófica de componentes nunca é uma opção aceitável. Os fabricantes enfrentam um desafio operacional significativo ao abordar estes projetos. Eles devem equilibrar cuidadosamente as propriedades extremas do material de titânio, normalmente a liga Ti-6Al-4V, juntamente com os rigorosos requisitos de tolerância das aplicações aeroespaciais modernas. Os processos de usinagem genéricos falham rotineiramente quando aplicados a esses componentes especializados. Este artigo fornece às equipes de compras e engenharia uma estrutura de avaliação baseada em evidências. Você aprenderá exatamente como avaliar parceiros de fabricação e avaliar as capacidades dos equipamentos para torneamento de titânio de precisão. Cobriremos minuciosamente os riscos de gerenciamento térmico, controles rígidos de processos e padrões rígidos de conformidade. Este guia abrangente irá ajudá-lo a tomar decisões de fornecimento informadas e confiantes para seus projetos críticos de eixos aeroespaciais.
A baixa condutividade térmica e as tendências de endurecimento do titânio exigem arquiteturas de máquinas específicas, não apenas centros de torneamento padrão.
Rigidez e gerenciamento de chips são fundamentais; avaliar o uso de um torno CNC de base inclinada por um fornecedor é um forte indicador da capacidade do titânio de nível aeroespacial.
A conformidade (AS9100D) e o controle de qualidade rastreável (CMM, FAI) são linhas de base inegociáveis, mas a verdadeira experiência do fornecedor é comprovada por meio de estratégias de ferramentas otimizadas e prazos de entrega previsíveis.
As avaliações de custo por peça devem levar em conta de forma transparente o rápido desgaste da ferramenta e os riscos de alto valor de sucata inerentes ao titânio.
A aplicação de processos genéricos de usinagem a eixos aeroespaciais de titânio quase sempre termina em falha. As configurações padrão causam rotineiramente imprecisões dimensionais, altas taxas de refugo e graves estouros de orçamento. Você não pode tratar tarugos de titânio como materiais padrão de aço ou alumínio. Os engenheiros aeroespaciais especificam o titânio por sua incrível relação resistência-peso e excepcional resistência à corrosão. No entanto, essas mesmas propriedades físicas tornam notoriamente difícil usinar com precisão.
A gestão térmica apresenta o risco operacional mais significativo. O titânio apresenta uma taxa de condutividade térmica excepcionalmente baixa. Quando você corta os metais mais comuns, o calor se dissipa naturalmente no chip de metal e é levado para fora da peça. O titânio reage de maneira completamente diferente durante o corte. O calor concentra-se diretamente na aresta de corte da ferramenta. Este calor intenso e localizado destrói rapidamente as pastilhas de corte. Também causa rápida expansão térmica na própria peça. Essa expansão térmica leva diretamente à distorção da peça e à destruição das tolerâncias dimensionais quando a peça esfria.
Além disso, os eixos aeroespaciais geralmente apresentam altas relações comprimento-diâmetro (L/D). O torneamento de peças longas e delgadas introduz riscos significativos de deflexão no processo. O titânio também tem um módulo de elasticidade relativamente baixo. Isso significa que ele tende a se afastar da ferramenta de corte e retornar após a passagem. A deflexão causa vibração intensa durante o processo de corte. A vibração estraga o acabamento superficial necessário e destrói a concentricidade. Ambas as métricas permanecem absolutamente críticas para componentes aeroespaciais rotativos. Você deve controlar cuidadosamente as forças de corte para evitar que o eixo delgado dobre.
Por fim, entenda que nem todo titânio é igual. Máquinas de titânio comercialmente puro são relativamente fáceis de encontrar na maioria das lojas. No entanto, as aplicações aeroespaciais dependem fortemente de ligas como o Grau 5 (Ti-6Al-4V). Estas ligas específicas contêm aditivos de alumínio e vanádio. Eles possuem índices de usinabilidade muito mais baixos em comparação ao titânio puro. Você precisa de estratégias de usinagem altamente especializadas para cortá-las com eficiência, sem induzir tensões residuais perigosas na peça final.
Para atingir os critérios de sucesso aeroespacial, os fornecedores devem utilizar configurações de hardware altamente específicas. Você simplesmente não consegue atender às tolerâncias submicrométricas em equipamentos de torneamento genéricos e leves. Avaliar o maquinário de um fornecedor requer a compreensão de vários pré-requisitos obrigatórios de hardware. Isso garante que eles possuam a capacidade real de cumprir suas promessas.
Primeiro, considere a arquitetura geral da máquina. Usando um O torno CNC de precisão construído especificamente para cortes pesados é totalmente inegociável. Tornos planos padrão simplesmente não possuem a massa de ferro fundido necessária. Procuramos sempre máquinas equipadas com guias de caixa reforçadas em vez de guias lineares padrão. As formas em caixa fornecem características de amortecimento muito superiores. Eles absorvem as vibrações maciças e de baixa frequência geradas durante as operações de torneamento de titânio.
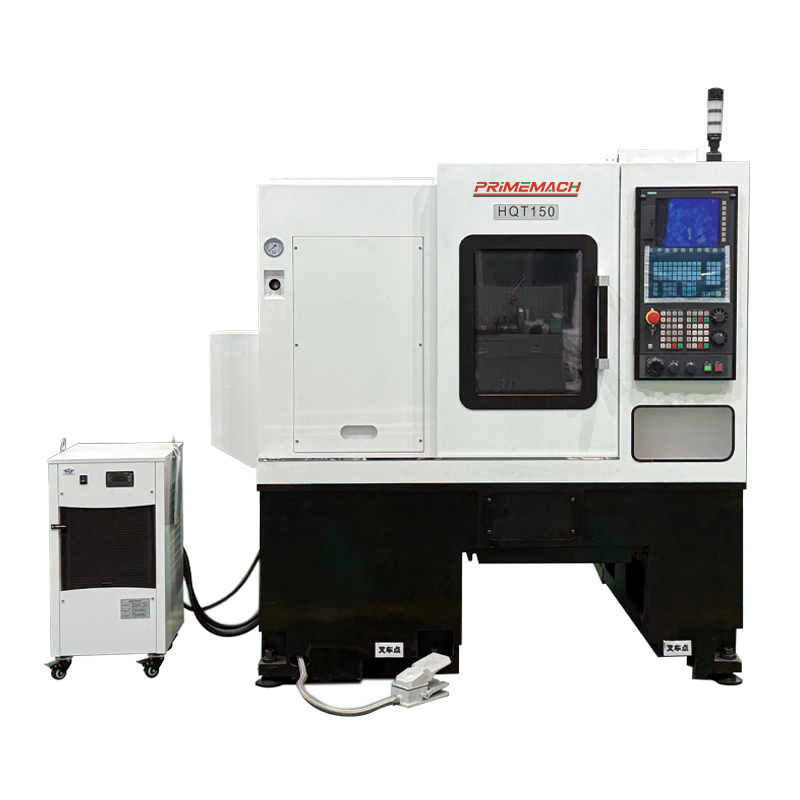
Além disso, avaliar o uso de um fornecedor por um Slant Bed CNC Lathe revela sua verdadeira capacidade operacional. Os projetos de leito inclinado oferecem rigidez estrutural excepcional porque as forças de corte são direcionadas diretamente para a parte mais pesada da peça fundida. O projeto da base angular também proporciona evacuação de cavacos assistida pela gravidade. Lascas de titânio são altamente abrasivas e notoriamente propensas a encordoamento. Se uma máquina recortar seus próprios cavacos abrasivos, a falha da ferramenta acontece quase que instantaneamente. O fluxo de cavacos natural e eficiente para longe da zona crítica de corte continua sendo obrigatório.
A seguir, avalie os sistemas de fornecimento de refrigerante em seus equipamentos. A refrigeração padrão é completamente insuficiente para usinar Ti-6Al-4V. Você precisa de sistemas de refrigeração de alta pressão através da ferramenta, operando a 1000 PSI ou superior. Esta alta pressão intensa literalmente quebra os resistentes chips de titânio em pedaços menores e gerenciáveis. Ele também força o fluido refrigerante diretamente para a zona de calor extremo na aresta de corte. Esta ação quebra efetivamente a barreira térmica e protege a pastilha de metal duro contra falhas prematuras.
Finalmente, eixos aeroespaciais complexos geralmente exigem ferramentas motorizadas e integração total do eixo Y. Os recursos multieixos permitem que uma oficina torneie, frese, fure e rosqueie peças em uma única configuração. A redução do manuseio manual de peças mantém perfeitamente seus pontos de referência críticos. Ele garante concentricidade perfeita em recursos complexos de eixo, como estrias fresadas, rasgos de chaveta e furos cruzados.
Uma lista impressionante de equipamentos conta apenas metade da história de uma oficina mecânica. Você deve avaliar rigorosamente como um parceiro de fabricação aplica o controle diário do processo. A verdadeira experiência em usinagem se revela claramente através de suas escolhas operacionais no chão de fábrica. A avaliação destas dimensões ajuda a separar parceiros capazes de fornecedores de risco.
A estratégia de ferramentas de um fornecedor serve como um indicador principal da verdadeira competência. O titânio exige ângulos de inclinação positivos e arestas de corte excepcionalmente afiadas. As bordas afiadas da ferramenta cortam o material resistente de maneira limpa, em vez de empurrá-lo. Esta ação de cisalhamento evita manchas e escoriações perigosas na superfície acabada do eixo. Os fabricantes normalmente discutem o uso de pastilhas de metal duro versus pastilhas de cerâmica. Para torneamento de eixos de titânio, o metal duro especializado com microgrãos geralmente apresenta melhor desempenho. Além disso, você deve procurar evidências de cronogramas preditivos de substituição de ferramentas. Um fornecedor que opera ferramentas de corte até que elas falhem arruinará caros tarugos de titânio. Eles devem substituir as inserções com base estritamente nas métricas de tempo de corte.
Lidar com altas taxas de L/D requer profundo conhecimento técnico da equipe de programação. Eixos aeroespaciais longos naturalmente desejam desviar sob forte pressão da ferramenta. Pergunte ao seu fornecedor como eles mantêm consistentemente tolerâncias submicrométricas em peças delgadas. Evidências sólidas de experiência incluem a utilização de cabeçotes móveis totalmente programáveis. Eles também devem implantar apoios estáveis hidráulicos personalizados e sistemas de pinças especializados. Esses dispositivos de fixação suportam a peça dinamicamente durante toda a passagem de corte.
A integridade do acabamento superficial é extremamente importante para aplicações aeroespaciais. Os eixos das turbinas aeroespaciais sofrem cargas cíclicas extremas durante cada voo. Passes de acabamento inadequados introduzem tensões residuais invisíveis no material. A tensão residual compromete severamente a vida em fadiga de todo o componente rotativo. Seu fornecedor deve compreender profundamente como equilibrar velocidades de corte e taxas de avanço. Eles devem atingir o acabamento Ra exato exigido sem danificar microscopicamente a superfície do eixo por meio de calor ou fricção.
Elemento de Processo |
Abordagem genérica de usinagem |
Abordagem de usinagem aeroespacial de titânio |
|---|---|---|
Sistema de refrigeração |
Líquido refrigerante de inundação padrão (baixa pressão, alto volume) |
Sistemas de ferramentas passantes de alta pressão (1000+ PSI) |
Abordagem de ferramentas |
Operação até a falha aceitável para metais padrão |
Cronogramas rigorosos de substituição preditiva obrigatórios |
Estilo de guia |
Guias lineares (otimizadas para velocidade de deslocamento rápida) |
Guias de caixa (otimizadas para amortecimento de vibrações pesadas) |
Gerenciamento de chips |
Limpeza manual ou transportadores planos básicos |
Fluxo de leito inclinado assistido por gravidade para longe das ferramentas |
A confiança requer verificação rigorosa. Ao lidar com eixos críticos de turbinas ou rotores, as capacidades do fornecedor devem estar perfeitamente alinhadas com os padrões industriais estabelecidos. Uma estrutura robusta de garantia de qualidade protege sua cadeia de suprimentos contra responsabilidades catastróficas. Ele também garante que cada parte do voo atenda à aprovação regulatória.
Certas certificações de fabricação são totalmente inegociáveis. No mínimo, o parceiro de fabricação escolhido deve possuir as certificações AS9100 Rev D e ISO 9001. Você deve sempre exigir documentação de certificação transparente e atualizada antes de assinar qualquer pedido de compra. Esses padrões provam que eles mantêm ativamente um sistema de gestão de qualidade de nível aeroespacial. AS9100 Rev D exige especificamente processos rígidos de gerenciamento de riscos e controle de configuração.
Protocolos de inspeção robustos constituem a espinha dorsal robusta desta estrutura de conformidade.
Inspeção do primeiro artigo (FAI): Os fornecedores devem fornecer relatórios FAI abrangentes em conformidade com o padrão AS9102. Esta extensa documentação comprova que seu processo específico produz dimensões corretas antes do início da produção completa.
Sondagem durante o processo: Os operadores devem usar rotineiramente sondas montadas no fuso. Isso permite verificar dimensões críticas enquanto a peça permanece segura no mandril, evitando o acúmulo de erros de posicionamento.
Verificação pós-processo: A validação final requer uma máquina de medição por coordenadas (CMM) avançada. Esta máquina deve estar localizada dentro de um laboratório de inspeção com temperatura estritamente controlada.
A rastreabilidade dos materiais continua igualmente crítica neste setor. Você não pode aceitar titânio não verificado em projetos aeroespaciais sob nenhuma circunstância. Certifique-se de que o fornecedor pratique um controle de lote incrivelmente rígido. Eles devem manter a conformidade com o DFARS se você operar em cadeias de fornecimento governamentais ou de defesa. Eles devem fornecer uma cadeia de custódia ininterrupta e certificável para cada tarugo de titânio. Esta papelada rastreia o material desde o fundido original do moinho.
As equipes de compras precisam de uma visão altamente realista dos fatores comerciais. A usinagem de titânio envolve desafios econômicos únicos, não encontrados na produção de alumínio ou aço. Você deve compreender totalmente essas variáveis específicas para avaliar com precisão as cotações recebidas.
Os custos de sucata e matérias-primas dominam fortemente a estrutura geral de preços. Os tarugos de titânio de grau aeroespacial são incrivelmente caros por libra. A taxa interna de refugo de um fornecedor influencia diretamente a economia da unidade final. Se eles lutam para manter tolerâncias rígidas, desperdiçam material altamente valioso. As altas taxas de sucata inevitavelmente inflacionarão seu preço final de compra. Ao contrário do alumínio, as aparas de titânio têm muito pouco valor de reciclagem de sucata.
A amortização de ferramentas representa outro importante fator de custo. A usinagem de Ti-6Al-4V consome rapidamente pastilhas de corte caras. Os fornecedores devem logicamente levar em consideração essa alta taxa de desgaste de ferramentas em sua estrutura de preços. Um parceiro transparente e honesto explicará antecipadamente seus custos específicos de ferramentas durante a fase de cotação. Seja extremamente cauteloso com lances que parecem excepcionalmente baixos. É quase certo que eles subestimam o enorme consumo de ferramentas necessário para o torneamento de titânio.
Finalmente, você deve equilibrar constantemente o rendimento versus a precisão. Existe uma relação inversa direta entre a velocidade de corte e a vida útil da ferramenta no corte de titânio. O funcionamento mais rápido das máquinas destrói ferramentas rapidamente e estraga peças caras. Avaliar fornecedores significa observar atentamente como eles equilibram os tempos de ciclo com a confiabilidade do processo. Tempos de ciclo previsíveis e ligeiramente mais lentos garantem uma entrega consistente e dentro do prazo. Tempos de ciclo acelerados inevitavelmente levam a ferramentas quebradas, peças descartadas e prazos severamente perdidos.
Selecionar o fornecedor certo requer uma lógica de decisão precisa e objetiva. As equipes de compras e engenharia devem alinhar estreitamente seus critérios de avaliação. Use esta estrutura concisa e prática para auditar de forma eficaz potenciais parceiros de fabricação.
Etapa 1: A auditoria de capacidade. Não aceite reivindicações gerais de experiência de fabricação. Solicite estudos de caso altamente específicos. Peça para ver exemplos físicos envolvendo eixos aeroespaciais de titânio. Certifique-se de que esses exemplos apresentem relações L/D semelhantes e faixas de tolerância estreitas comparáveis ao seu projeto específico.
Etapa 2: A entrevista com ferramentas e processos. Chame a equipe de engenharia líder para uma chamada técnica. Peça aos fornecedores em potencial que expliquem abertamente suas estratégias específicas de velocidade e feed. Peça-lhes que detalhem suas configurações de refrigeração projetadas especificamente para Ti-6Al-4V. Hesitação ou respostas vagas aqui geralmente revelam falta de experiência no mundo real.
Etapa 3: Prototipagem e FAI. Nunca pule direto para a produção em volume total. Estabeleça métricas de sucesso claras para a execução inicial do protótipo. Concentre-se especificamente em resultados de concentricidade, métricas de acabamento superficial e rastreabilidade de certificação de material impecável.
A produção de eixos aeroespaciais confiáveis exige excelência intransigente em cada estágio. Bem-sucedido A usinagem de titânio em torno CNC depende de muito mais do que apenas comprar o equipamento certo. Requer a aplicação de rígidos controles de processo e a execução diária de intenso gerenciamento térmico. Também exige conformidade estrita e inabalável com estruturas complexas de qualidade aeroespacial.
As equipes de compras e engenharia devem sempre olhar profundamente além do preço cotado inicial. Você precisa de parceiros dedicados que priorizem a rigidez da máquina, utilizem programações de ferramentas preditivas e verifiquem meticulosamente cada dimensão. Reserve o tempo necessário para auditar suas máquinas e entrevistar minuciosamente seus engenheiros antes de comprometer sua cadeia de suprimentos crítica.
Você está pronto para otimizar seu próximo projeto de eixo crítico? Envie hoje mesmo seus arquivos CAD para nossa equipe de engenharia especializada para uma análise abrangente da capacidade de fabricação. Contate-nos diretamente para discutir seus requisitos específicos de eixo aeroespacial e descobrir exatamente como podemos garantir a execução perfeita para seus componentes de titânio mais exigentes.
R: As velocidades de corte realistas para Ti-6Al-4V normalmente variam entre 100 a 200 pés de superfície por minuto (SFM). Velocidades de corte lentas combinadas com avanços pesados e consistentes são uma prática padrão. Esta abordagem específica evita o acúmulo excessivo de calor e evita com sucesso o endurecimento por trabalho. Aumentar as velocidades degrada rapidamente a aresta de corte de metal duro e corre o risco de danificar termicamente a peça de trabalho.
R: Um projeto de leito inclinado proporciona rigidez estrutural significativamente superior e excelente amortecimento de vibrações. Isto continua sendo crucial para lidar com segurança com as altas forças de corte geradas pelo titânio. Além disso, a base angular permite que a gravidade afaste ativamente os chips abrasivos de titânio da peça de trabalho. Isso evita o perigoso recorte de cavacos, que pode destruir instantaneamente ferramentas de corte caras.
R: O titânio endurece quase instantaneamente se uma ferramenta de corte esfregar contra ele em vez de cortar adequadamente. Cortes interrompidos ou permanência em um ponto endurecem severamente a superfície do material. Esta camada endurecida destrói agressivamente os passes de ferramenta subsequentes. Ele aumenta fortemente o consumo de ferramentas, aumenta as taxas de refugo e força tempos de produção muito mais longos, aumentando significativamente os custos unitários finais.
R: Os centros de torneamento de precisão podem, de forma realista, atingir acabamentos superficiais em torno de 16 a 32 micropolegadas (Ra) em componentes de titânio. Alcançar esse acabamento de forma consistente requer pastilhas de metal duro extremamente afiadas e fornecimento de refrigeração de alta pressão. Para eixos aeroespaciais críticos que exigem acabamentos ultrafinos abaixo de 16 Ra, muitas vezes são necessárias operações secundárias, como retificação cilíndrica de precisão, para atender às especificações com segurança e confiabilidade.


