

Просмотры: 0 Автор: Редактор сайта Время публикации: 31 июля 2026 г. Происхождение: Сайт


Производство валов для аэрокосмической отрасли предполагает невероятно высокие ставки во всем производственном секторе. Такие компоненты, как валы турбин и роторов, работают в условиях экстремальных нагрузок и интенсивных циклических нагрузок. В этой требовательной среде катастрофический отказ компонента никогда не является приемлемым вариантом. При реализации этих проектов производители сталкиваются со значительными эксплуатационными проблемами. Они должны тщательно сбалансировать экстремальные свойства материала титана, обычно сплава Ti-6Al-4V, с жесткими требованиями к допускам современных аэрокосмических применений. Обычные процессы обработки обычно терпят неудачу при применении к этим специализированным компонентам. В этой статье командам по закупкам и инженерам представлена научно обоснованная система оценки. Вы узнаете, как именно оценивать партнеров-производителей и оценивать возможности оборудования для точной токарной обработки титана. Мы тщательно рассмотрим риски управления температурным режимом, жесткий контроль процессов и строгие стандарты соответствия. Это подробное руководство поможет вам принять обоснованное и уверенное решение о выборе поставщиков для ваших важнейших проектов валов в аэрокосмической отрасли.
Низкая теплопроводность титана и склонность к наклепу требуют специальной архитектуры станков, а не только стандартных токарных центров.
Жесткость и управление стружкой имеют первостепенное значение; Оценка использования поставщиком токарного станка с ЧПУ с наклонной станиной является убедительным индикатором возможностей производства титана авиационного качества.
Соответствие требованиям (AS9100D) и прослеживаемый контроль качества (CMM, FAI) являются непреложными базовыми показателями, но истинный опыт поставщика подтверждается оптимизированными инструментальными стратегиями и предсказуемыми сроками выполнения заказов.
Оценка стоимости детали должна прозрачно учитывать быстрый износ инструмента и риски высокой стоимости лома, присущие титану.
Применение типовых процессов обработки титановых валов в аэрокосмической отрасли почти всегда заканчивается неудачей. Стандартные установки обычно приводят к неточностям размеров, высокому проценту брака и серьезному перерасходу бюджета. Титановые заготовки нельзя обрабатывать так же, как стандартные стальные или алюминиевые материалы. Инженеры аэрокосмической отрасли выбирают титан за его невероятное соотношение прочности и веса и исключительную коррозионную стойкость. Однако именно эти физические свойства чрезвычайно затрудняют точную обработку.
Управление температурным режимом представляет собой наиболее значительный эксплуатационный риск. Титан обладает исключительно низким коэффициентом теплопроводности. Когда вы режете большинство распространенных металлов, тепло естественным образом рассеивается в металлической стружке и уносится от детали. Титан совершенно по-другому реагирует при резке. Тепло концентрируется непосредственно на режущей кромке инструмента. Это интенсивное локализованное тепло быстро разрушает режущие пластины. Это также вызывает быстрое тепловое расширение самой заготовки. Это тепловое расширение приводит непосредственно к деформации детали и нарушению допусков на размеры после охлаждения детали.
Кроме того, валы в аэрокосмической отрасли часто имеют высокое соотношение длины к диаметру (L/D). Обработка длинных и тонких деталей сопряжена со значительным риском отклонения. Титан также имеет относительно низкий модуль упругости. Это означает, что он имеет тенденцию отталкиваться от режущего инструмента и отскакивать назад после прохода. Прогиб вызывает сильную вибрацию во время процесса резки. Вибрация нарушает требуемую чистоту поверхности и нарушает концентричность. Оба показателя остаются абсолютно критичными для вращающихся компонентов аэрокосмической отрасли. Вы должны тщательно контролировать силу резания, чтобы предотвратить изгиб тонкого вала.
Наконец, поймите, что не весь титан одинаков. Коммерчески чистый титан относительно легко обрабатывается в большинстве магазинов. Однако в аэрокосмической отрасли в значительной степени используются легированные марки, такие как Grade 5 (Ti-6Al-4V). Эти специальные сплавы содержат добавки алюминия и ванадия. Они обладают гораздо более низкими показателями обрабатываемости по сравнению с чистым титаном. Вам нужны узкоспециализированные стратегии обработки, чтобы эффективно резать детали, не создавая опасных остаточных напряжений в конечной детали.
Чтобы достичь критериев успеха в аэрокосмической отрасли, поставщики должны использовать весьма специфические конфигурации оборудования. Вы просто не можете обеспечить субмикронные допуски на легком обычном токарном оборудовании. Оценка оборудования поставщика требует понимания нескольких обязательных требований к оборудованию. Это гарантирует, что они обладают реальной способностью выполнять свои обещания.
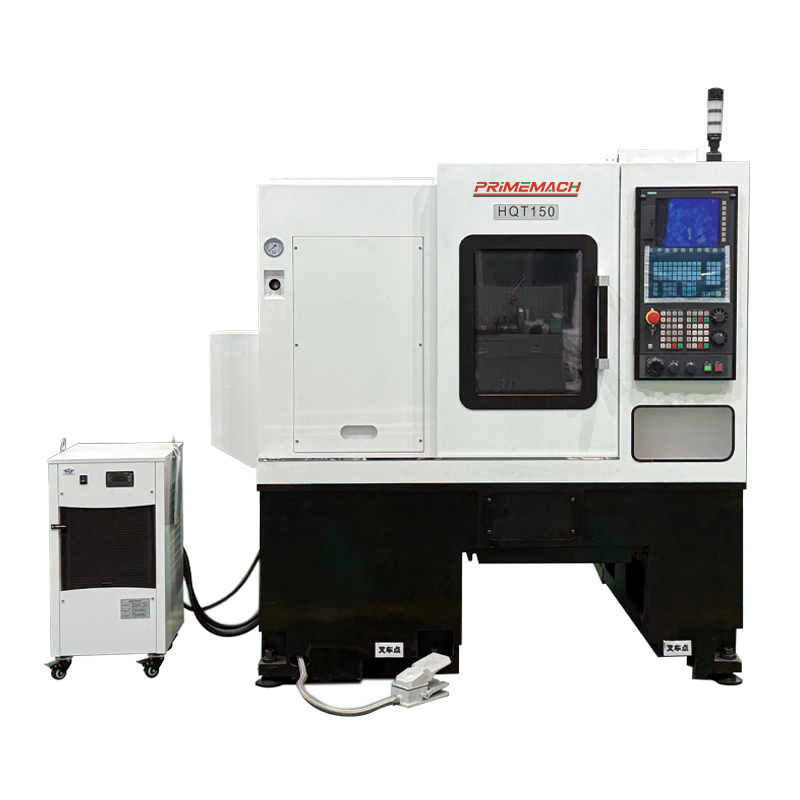
Сначала рассмотрим общую архитектуру машины. Используя Прецизионный токарный станок с ЧПУ, созданный специально для тяжелой резки, не подлежит обсуждению. Стандартным планшетным токарных станкам просто не хватает необходимой чугунной массы. Мы всегда ищем машины, оснащенные усиленными коробчатыми направляющими, а не стандартными линейными направляющими. Коробчатые направляющие обеспечивают значительно превосходящие характеристики демпфирования. Они поглощают массивные низкочастотные вибрации, возникающие при токарной обработке титана.
Кроме того, оценка использования поставщиком Токарный станок с ЧПУ с наклонной станиной раскрывает свои истинные эксплуатационные возможности. Конструкция с наклонной станиной обеспечивает исключительную структурную жесткость, поскольку силы резания направляются прямо вниз, в самую тяжелую часть отливки. Наклонная конструкция станины также обеспечивает эвакуацию стружки под действием силы тяжести. Титановая стружка очень абразивна и склонна к натягиванию. Если станок повторно режет собственную абразивную стружку, выход инструмента из строя происходит практически мгновенно. Эффективный, естественный отвод стружки из критической зоны резания остается обязательным.
Далее оцените системы подачи охлаждающей жидкости на своем оборудовании. Стандартной охлаждающей жидкости совершенно недостаточно для обработки Ti-6Al-4V. Вам нужны системы подачи охлаждающей жидкости, проходящие через инструмент, под высоким давлением, работающие при давлении 1000 фунтов на квадратный дюйм или выше. Это интенсивное высокое давление буквально разбивает прочную титановую стружку на более мелкие, легко управляемые кусочки. Это также нагнетает охлаждающую жидкость непосредственно в зону экстремального нагрева на режущей кромке. Это действие эффективно разрушает тепловой барьер и защищает твердосплавную пластину от преждевременного выхода из строя.
Наконец, сложные валы в аэрокосмической отрасли часто требуют приводного инструмента и полной интеграции оси Y. Многоосевые возможности позволяют механическому цеху точить, фрезеровать, сверлить и нарезать резьбу деталей за один установ. Сокращение количества операций с деталями вручную обеспечивает идеальное сохранение критических точек отсчета. Он гарантирует безупречную концентричность сложных деталей вала, таких как фрезерованные шлицы, шпоночные канавки и поперечные отверстия.
Впечатляющий список оборудования рассказывает лишь половину истории механического цеха. Вы должны тщательно оценить, как партнер-производитель осуществляет ежедневный контроль процесса. Настоящий опыт в области механической обработки ясно проявляется в их оперативном выборе в цехе. Оценка этих параметров помогает отделить способных партнеров от рискованных поставщиков.
Инструментальная стратегия поставщика служит главным индикатором его истинной компетентности. Титан требует положительных передних углов и исключительно острых режущих кромок. Острые края инструмента чисто срезают твердый материал, а не толкают его. Такое срезающее действие предотвращает опасное размазывание и истирание обработанной поверхности вала. Производители обычно спорят о выборе твердосплавных пластин вместо керамических. Для токарной обработки титановых валов обычно лучше всего подходит специализированный микрозернистый твердый сплав. Кроме того, вам следует искать доказательства наличия прогнозируемых графиков замены инструментов. Поставщик, который эксплуатирует режущие инструменты до тех пор, пока они не выйдут из строя, испортит дорогие титановые заготовки. Они должны заменять вставки строго на основе показателей времени обработки.
Обработка высоких соотношений L/D требует от команды программистов глубоких технических знаний. Длинные валы в аэрокосмической отрасли естественным образом прогибаются под сильным давлением инструмента. Спросите своего поставщика, как они постоянно поддерживают субмикронные допуски на тонких деталях. Веским доказательством профессионализма является использование полностью программируемых задних бабок. Им также следует использовать специальные гидравлические люнеты и специализированные цанговые системы. Эти устройства крепления динамически поддерживают заготовку на протяжении всего прохода резки.
Целостность поверхности имеет огромное значение для аэрокосмической отрасли. Валы аэрокосмических турбин подвергаются экстремальным циклическим нагрузкам во время каждого полета. Неправильные чистовые проходы создают в материале невидимые остаточные напряжения. Остаточные напряжения серьезно снижают усталостную долговечность всего вращающегося компонента. Ваш поставщик должен хорошо понимать, как сбалансировать скорость резания и скорость подачи. Они должны обеспечить точное требуемое качество обработки Ra без микроскопических повреждений поверхности вала из-за тепла или трения.
Элемент процесса |
Общий подход к обработке |
Подход к обработке титана в аэрокосмической отрасли |
|---|---|---|
Система охлаждения |
Стандартная охлаждающая жидкость (низкое давление, большой объем) |
Системы сквозных инструментов высокого давления (1000+ фунтов на квадратный дюйм) |
Инструментальный подход |
Наработка до отказа приемлема для стандартных металлов |
Обязательны строгие графики прогнозируемой замены |
Стиль направляющей |
Линейные направляющие (оптимизированы для высокой скорости перемещения) |
Направляющие коробки (оптимизированы для гашения сильных вибраций) |
Управление чипами |
Ручная очистка или базовые бортовые конвейеры |
Наклонный поток слоя под действием силы тяжести от инструментов |
Доверие требует тщательной проверки. При работе с критически важными валами турбин или роторов возможности поставщиков должны идеально соответствовать установленным отраслевым стандартам. Надежная система обеспечения качества защищает вашу цепочку поставок от катастрофических обязательств. Это также гарантирует, что каждая летающая деталь соответствует одобрению регулирующих органов.
Некоторые производственные сертификаты не подлежат обсуждению. Как минимум, выбранный вами партнер-производитель должен иметь сертификаты AS9100 Rev D и ISO 9001. Прежде чем подписывать какие-либо заказы на поставку, вам всегда следует требовать прозрачную и актуальную сертификационную документацию. Эти стандарты доказывают, что они активно поддерживают систему управления качеством аэрокосмического уровня. AS9100 Rev D требует строгих процессов управления рисками и контроля конфигурации.
Надежные протоколы проверок составляют прочную основу этой системы обеспечения соответствия.
Первая проверка товара (FAI): Поставщики должны предоставить полные отчеты FAI, соответствующие стандарту AS9102. Эта обширная документация доказывает, что их конкретный процесс дает правильные размеры до начала полного производства.
Измерение в процессе обработки: Операторы должны регулярно использовать датчики, установленные на шпинделе. Это позволяет им проверять критические размеры, в то время как деталь надежно остается в патроне, предотвращая накопление ошибок позиционирования.
Проверка после обработки. Для окончательной проверки требуется современная координатно-измерительная машина (КИМ). Эта машина должна находиться внутри инспекционной лаборатории со строгим контролем температуры.
Прослеживаемость материалов остается столь же важной в этом секторе. Принимать непроверенный титан в аэрокосмических проектах нельзя ни при каких обстоятельствах. Убедитесь, что поставщик осуществляет невероятно строгий контроль партий. Они должны соблюдать требования DFARS, если вы работаете в правительственных или оборонных цепочках поставок. Они должны обеспечить сертифицированную, непрерывную цепочку поставок для каждой отдельной титановой заготовки. Эти документы отслеживают весь путь материала до исходной расплавленной массы.
Отделам закупок необходимо очень реалистичное представление о коммерческих факторах. Обработка титана сопряжена с уникальными экономическими проблемами, которых нет в производстве алюминия или стали. Вы должны полностью понимать эти конкретные переменные, чтобы точно оценивать входящие котировки.
Затраты на лом и сырье в значительной степени доминируют в общей структуре цен. Титановые заготовки аэрокосмического класса невероятно дороги за фунт. Внутренний уровень брака поставщика напрямую влияет на конечную экономику вашей единицы продукции. Если им сложно соблюдать жесткие допуски, они тратят впустую очень ценный материал. Высокие проценты лома неизбежно приведут к завышению вашей окончательной покупной цены. В отличие от алюминия, титановая стружка имеет очень низкую ценность для переработки лома.
Амортизация оснастки представляет собой еще один важный фактор затрат. Обработка Ti-6Al-4V быстро требует дорогостоящих режущих пластин. Логично, что поставщики должны учитывать этот высокий уровень износа инструмента в своей структуре цен. Прозрачный и честный партнер заранее объяснит стоимость конкретного инструмента на этапе предложения. Будьте крайне осторожны, если ставки кажутся необычно низкими. Они почти наверняка недооценивают огромный расход инструмента, необходимый для токарной обработки титана.
Наконец, вы должны постоянно балансировать между пропускной способностью и точностью. При резке титана существует прямая обратная зависимость между скоростью резания и стойкостью инструмента. Более быстрая работа станков приводит к быстрому разрушению инструментов и дорогих деталей. Оценка поставщиков означает внимательное изучение того, как они балансируют время цикла и надежность процесса. Предсказуемое, немного более медленное время цикла обеспечивает стабильную и своевременную доставку. Спешка цикла неизбежно приводит к поломке инструментов, браку деталей и серьезному срыву сроков.
Выбор подходящего поставщика требует точной и объективной логики принятия решений. Команды по закупкам и инженерам должны тесно согласовывать свои критерии оценки. Используйте эту краткую и действенную схему для эффективного аудита потенциальных партнеров-производителей.
Шаг 1: Аудит возможностей. Не принимайте заявления об общем опыте производства. Запросите весьма конкретные тематические исследования. Попросите показать физические примеры титановых валов для аэрокосмической отрасли. Убедитесь, что эти примеры имеют аналогичные соотношения L/D и сопоставимые жесткие пределы допуска с вашим конкретным проектом.
Шаг 2: Интервью по инструментам и процессам. Позвоните их ведущей команде инженеров по техническим вопросам. Попросите потенциальных поставщиков открыто объяснить свою конкретную скорость и стратегии подачи. Попросите их подробно описать свои установки охлаждающей жидкости, специально разработанные для Ti-6Al-4V. Колебания или расплывчатые ответы здесь обычно свидетельствуют об отсутствии реального опыта.
Шаг 3: Прототипирование и FAI. Никогда не переходите сразу к полномасштабному производству. Установите кристально четкие показатели успеха для первоначального запуска прототипа. Особое внимание уделите результатам концентричности, показателям качества поверхности и безупречной прослеживаемости материалов при сертификации.
Производство надежных валов для аэрокосмической отрасли требует бескомпромиссного совершенства на каждом этапе. Успешный Обработка титана на токарном станке с ЧПУ требует гораздо большего, чем просто покупка подходящего оборудования. Это требует жесткого контроля процесса и ежедневного интенсивного управления температурным режимом. Это также требует строгого и неуклонного соблюдения сложных стандартов качества в аэрокосмической отрасли.
Команды по закупкам и проектированию всегда должны смотреть дальше первоначальной заявленной цены. Вам нужны преданные партнеры, которые уделяют первоочередное внимание жесткости станков, используют прогнозируемые графики оснастки и тщательно проверяют каждый размер. Потратьте необходимое время на проверку их оборудования и тщательное собеседование с их инженерами, прежде чем приступать к работе в критически важной цепочке поставок.
Готовы ли вы оптимизировать свой следующий проект ответственной шахты? Отправьте файлы САПР нашей специализированной инженерной команде сегодня для всесторонней проверки технологичности. Свяжитесь с нами напрямую, чтобы обсудить ваши конкретные требования к валам для аэрокосмической отрасли и узнать, как мы можем обеспечить идеальное исполнение ваших самых требовательных титановых компонентов.
Ответ: Реальная скорость резки Ti-6Al-4V обычно составляет от 100 до 200 футов поверхности в минуту (SFM). Медленные скорости резания в сочетании с тяжелыми и постоянными подачами являются стандартной практикой. Этот специфический подход предотвращает чрезмерное накопление тепла и успешно предотвращает нагартование. Увеличение скорости приводит к быстрому разрушению твердосплавной режущей кромки и риску термического повреждения заготовки.
Ответ: Наклонная конструкция станины обеспечивает значительно более высокую структурную жесткость и превосходное гашение вибраций. Это по-прежнему имеет решающее значение для безопасного обращения с высокими силами резания, создаваемыми титаном. Кроме того, наклонная станина позволяет гравитации активно оттягивать абразивную титановую стружку от заготовки. Это предотвращает опасное повторное резание стружки, которое может мгновенно вывести из строя дорогостоящие режущие инструменты.
Ответ: Титан затвердевает почти мгновенно, если режущий инструмент трется о него вместо того, чтобы правильно резать. Прерывистые резы или задержка на одном месте сильно упрочняют поверхность материала. Этот закаленный слой агрессивно разрушает последующие проходы инструмента. Это значительно увеличивает расход инструментов, увеличивает процент брака и значительно увеличивает время производства, что значительно увеличивает конечные затраты на единицу продукции.
Ответ: Прецизионные токарные центры могут реально обеспечить чистоту поверхности от 16 до 32 микродюймов (Ra) на титановых компонентах. Для достижения такого результата необходимы острые как бритва твердосплавные пластины и подача СОЖ под высоким давлением. Для критически важных валов в аэрокосмической отрасли, требующих сверхчистой обработки с твердостью менее 16 Ra, часто требуются вторичные операции, такие как прецизионное круглое шлифование, для безопасного и надежного соответствия спецификациям.


