

Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-07-31 Origine : Site


La production d’arbres pour l’aérospatiale implique des enjeux incroyablement élevés dans l’ensemble du secteur manufacturier. Les composants tels que les arbres de turbine et de rotor fonctionnent sous des contraintes extrêmes et des charges cycliques intenses. Dans cet environnement exigeant, une défaillance catastrophique d’un composant n’est jamais une option acceptable. Les fabricants sont confrontés à un défi opérationnel important lorsqu’ils abordent ces projets. Ils doivent soigneusement équilibrer les propriétés extrêmes du titane, généralement l’alliage Ti-6Al-4V, ainsi que les exigences strictes de tolérance des applications aérospatiales modernes. Les processus d'usinage génériques échouent régulièrement lorsqu'ils sont appliqués à ces composants spécialisés. Cet article fournit aux équipes d’approvisionnement et d’ingénierie un cadre d’évaluation fondé sur des preuves. Vous apprendrez exactement comment évaluer les partenaires de fabrication et les capacités des équipements pour le tournage de précision du titane. Nous couvrirons en détail les risques de gestion thermique, les contrôles de processus rigides et les normes de conformité strictes. Ce guide complet vous aidera à prendre des décisions d'approvisionnement éclairées et sûres pour vos projets critiques de puits aérospatiaux.
La faible conductivité thermique et la tendance à l'écrouissage du titane nécessitent des architectures de machines spécifiques, et pas seulement des centres de tournage standard.
La rigidité et la gestion des copeaux sont primordiales ; L'évaluation de l'utilisation par un fournisseur d'un tour CNC à banc incliné est un indicateur solide de la capacité du titane de qualité aérospatiale.
La conformité (AS9100D) et le contrôle qualité traçable (CMM, FAI) sont des références non négociables, mais la véritable expertise du fournisseur est prouvée par des stratégies d'outillage optimisées et des délais de livraison prévisibles.
Les évaluations du coût par pièce doivent tenir compte de manière transparente de l'usure rapide des outils et des risques de valeur de rebut élevés inhérents au titane.
L’application de processus d’usinage génériques aux arbres aérospatiaux en titane se solde presque toujours par un échec. Les configurations standard entraînent régulièrement des inexactitudes dimensionnelles, des taux de rebut élevés et de graves dépassements de budget. Vous ne pouvez pas traiter les billettes de titane comme des matériaux standard en acier ou en aluminium. Les ingénieurs aérospatiaux choisissent le titane pour son incroyable rapport résistance/poids et sa résistance exceptionnelle à la corrosion. Cependant, ces mêmes propriétés physiques rendent notoirement difficile un usinage précis.
La gestion thermique présente le risque opérationnel le plus important. Le titane présente un taux de conductivité thermique exceptionnellement faible. Lorsque vous coupez la plupart des métaux courants, la chaleur se dissipe naturellement dans les copeaux métalliques et s'éloigne de la pièce. Le titane réagit complètement différemment lors de la coupe. La chaleur se concentre directement sur le tranchant de l'outil. Cette chaleur intense et localisée détruit rapidement les plaquettes de coupe. Cela provoque également une dilatation thermique rapide de la pièce elle-même. Cette dilatation thermique entraîne directement une déformation de la pièce et une détérioration des tolérances dimensionnelles une fois la pièce refroidie.
De plus, les arbres aérospatiaux présentent souvent des rapports longueur/diamètre (L/D) élevés. Le tournage de pièces longues et minces introduit des risques de déflexion importants dans le processus. Le titane a également un module d'élasticité relativement faible. Cela signifie qu'il a tendance à s'éloigner de l'outil de coupe et à rebondir après le passage. La déviation provoque de graves vibrations pendant le processus de coupe. Le broutage ruine la finition de surface requise et détruit la concentricité. Ces deux paramètres restent absolument critiques pour la rotation des composants aérospatiaux. Vous devez contrôler soigneusement les forces de coupe pour éviter que l’arbre mince ne se plie.
Enfin, sachez que tous les titanes ne sont pas égaux. Machines en titane commercialement pur relativement facilement dans la plupart des magasins. Cependant, les applications aérospatiales reposent fortement sur des nuances alliées comme le grade 5 (Ti-6Al-4V). Ces alliages spécifiques contiennent des additifs d'aluminium et de vanadium. Ils possèdent des indices d'usinabilité bien inférieurs à ceux du titane pur. Vous avez besoin de stratégies d'usinage hautement spécialisées pour les couper efficacement sans induire de contraintes résiduelles dangereuses dans la pièce finale.
Pour atteindre les critères de réussite du secteur aérospatial, les fournisseurs doivent utiliser des configurations matérielles très spécifiques. Vous ne pouvez tout simplement pas respecter des tolérances inférieures au micron sur un équipement de tournage léger et générique. L'évaluation des machines d'un fournisseur nécessite la compréhension de plusieurs prérequis matériels obligatoires. Cela garantit qu’ils possèdent la capacité réelle de tenir leurs promesses.
Tout d’abord, considérons l’architecture globale de la machine. Utiliser un La machine de tour CNC de précision conçue spécifiquement pour les coupes lourdes est entièrement non négociable. Les tours à plat standard n'ont tout simplement pas la masse de fonte nécessaire. Nous recherchons toujours des machines équipées de guidages en caisson robustes plutôt que de guidages linéaires standard. Les voies en caisson offrent des caractéristiques d’amortissement largement supérieures. Ils absorbent les vibrations massives à basse fréquence générées lors des opérations de tournage du titane.
De plus, évaluer l'utilisation par un fournisseur d'un Le tour CNC à lit incliné révèle sa véritable capacité opérationnelle. Les conceptions à lit incliné offrent une rigidité structurelle exceptionnelle car les forces de coupe se dirigent directement vers la partie la plus lourde de la pièce moulée. La conception du lit incliné permet également une évacuation des copeaux assistée par gravité. Les copeaux de titane sont très abrasifs et notoirement sujets au cordage. Si une machine recoupe ses propres copeaux abrasifs, la défaillance de l'outil se produit presque instantanément. Un écoulement efficace et naturel des copeaux loin de la zone de coupe critique reste obligatoire.
Ensuite, évaluez les systèmes de distribution de liquide de refroidissement sur leur équipement. Le liquide de refroidissement standard est totalement insuffisant pour l’usinage du Ti-6Al-4V. Vous avez besoin de systèmes de refroidissement haute pression traversant l'outil fonctionnant à 1 000 PSI ou plus. Cette haute pression intense brise littéralement les copeaux de titane résistants en morceaux plus petits et plus faciles à gérer. Il force également le liquide de refroidissement directement dans la zone de chaleur extrême au niveau du tranchant. Cette action brise efficacement la barrière thermique et protège la plaquette en carbure d'une défaillance prématurée.
Enfin, les arbres aéronautiques complexes nécessitent souvent un outillage dynamique et une intégration complète de l'axe Y. Les capacités multi-axes permettent à un atelier d’usinage de tourner, fraiser, percer et tarauder des pièces au sein d’une seule configuration. La réduction de la manipulation manuelle des pièces permet de maintenir parfaitement vos points de référence critiques. Il garantit une concentricité parfaite sur les caractéristiques complexes de l'arbre telles que les cannelures fraisées, les rainures de clavette et les trous transversaux.
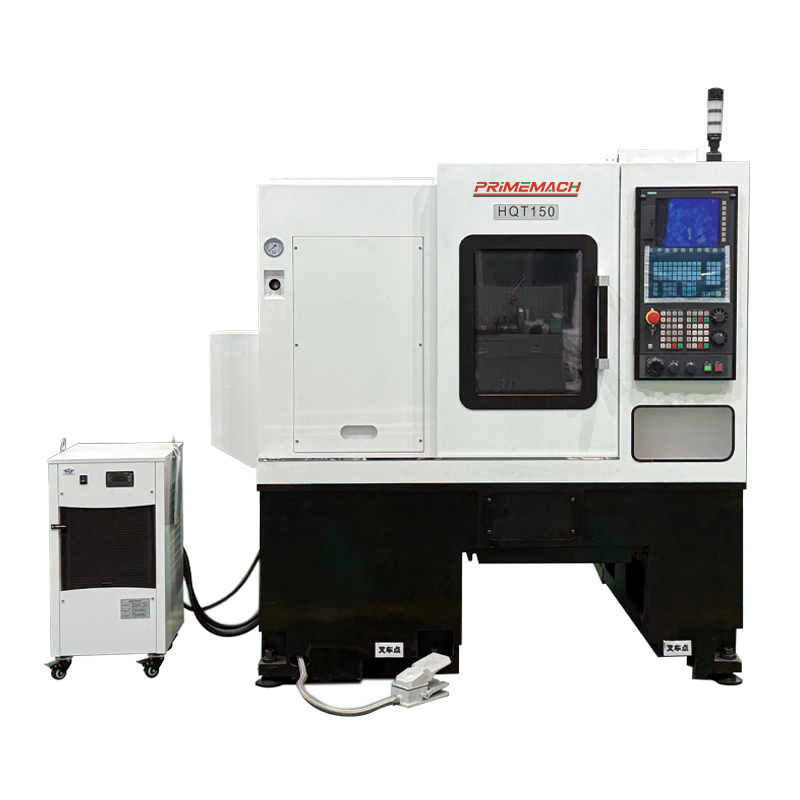
Une liste impressionnante d'équipements ne raconte que la moitié de l'histoire d'un atelier d'usinage. Vous devez évaluer rigoureusement la manière dont un partenaire de fabrication applique le contrôle quotidien des processus. La véritable expertise en usinage se révèle clairement à travers leurs choix opérationnels en atelier. L'évaluation de ces dimensions permet de distinguer les partenaires compétents des fournisseurs à risque.
La stratégie d'outillage d'un fournisseur constitue un indicateur primordial de sa véritable compétence. Le titane exige des angles de coupe positifs et des arêtes de coupe exceptionnellement tranchantes. Les bords tranchants des outils cisaillent proprement le matériau dur plutôt que de le pousser. Cette action de cisaillement évite les bavures et le grippage dangereux sur la surface finie de l’arbre. Les fabricants débattent généralement entre les inserts en carbure et les inserts en céramique. Pour le tournage d’arbres en titane, le carbure à micro-grains spécialisé donne généralement les meilleurs résultats. En outre, vous devez rechercher des preuves de calendriers prédictifs de remplacement des outils. Un fournisseur qui utilise des outils de coupe jusqu'à ce qu'ils tombent en panne ruinera des billettes de titane coûteuses. Ils doivent remplacer les plaquettes en se basant strictement sur des mesures de temps de coupe.
La gestion de ratios L/D élevés nécessite des connaissances techniques approfondies de la part de l’équipe de programmation. Les longs arbres aérospatiaux veulent naturellement fléchir sous une forte pression de l'outil. Demandez à votre fournisseur comment il maintient systématiquement des tolérances inférieures au micron sur les pièces minces. Une solide preuve d’expertise inclut l’utilisation de contre-poupées entièrement programmables. Ils devraient également déployer des lunettes de stabilité hydrauliques personnalisées et des systèmes de pinces spécialisés. Ces dispositifs de maintien de la pièce soutiennent la pièce de manière dynamique pendant toute la passe de coupe.
L’intégrité de la finition de surface est extrêmement importante pour les applications aérospatiales. Les arbres des turbines aérospatiales subissent des charges cycliques extrêmes à chaque vol. Des passes de finition inappropriées introduisent des contraintes résiduelles invisibles dans le matériau. Les contraintes résiduelles compromettent gravement la durée de vie en fatigue de l'ensemble du composant rotatif. Votre fournisseur doit comprendre en profondeur comment équilibrer les vitesses de coupe et les avances. Ils doivent obtenir la finition Ra exacte requise sans endommager microscopiquement la surface de l'arbre par la chaleur ou la friction.
Élément de processus |
Approche d'usinage générique |
Approche d’usinage aérospatiale du titane |
|---|---|---|
Système de refroidissement |
Liquide de refroidissement standard (basse pression, volume élevé) |
Systèmes d'outils traversants haute pression (1000+ PSI) |
Approche d'outillage |
Run-to-fail acceptable pour les métaux standards |
Des calendriers de remplacement prédictifs stricts sont obligatoires |
Style de voie de guidage |
Guides linéaires (optimisés pour une vitesse de déplacement rapide) |
Rails de guidage en caisson (optimisés pour l'amortissement des vibrations importantes) |
Gestion des puces |
Déneigement manuel ou convoyeurs à plat de base |
Le lit incliné assisté par gravité s'éloigne des outils |
La confiance nécessite une vérification rigoureuse. Lorsqu'il s'agit d'arbres de turbine ou de rotor critiques, les capacités du fournisseur doivent s'aligner parfaitement sur les normes établies de l'industrie. Un cadre d’assurance qualité robuste protège votre chaîne d’approvisionnement des responsabilités catastrophiques. Cela garantit également que chaque pièce volante répond aux approbations réglementaires.
Certaines certifications de fabrication sont entièrement non négociables. Au minimum absolu, le partenaire de fabrication choisi doit détenir les certifications AS9100 Rev D et ISO 9001. Vous devez toujours exiger une documentation de certification transparente et à jour avant de signer tout bon de commande. Ces normes prouvent qu'ils maintiennent activement un système de gestion de la qualité de qualité aérospatiale. AS9100 Rev D exige spécifiquement des processus stricts de gestion des risques et de contrôle de la configuration.
Des protocoles d’inspection robustes constituent l’épine dorsale solide de ce cadre de conformité.
Inspection du premier article (FAI) : les fournisseurs doivent fournir des rapports FAI complets conformes à la norme AS9102. Cette documentation complète prouve que leur processus spécifique donne des dimensions correctes avant le début de la production complète.
Sondage en cours de processus : les opérateurs doivent régulièrement utiliser des palpeurs montés sur broche. Cela leur permet de vérifier les dimensions critiques tandis que la pièce reste solidement dans le mandrin, évitant ainsi l'accumulation d'erreurs de positionnement.
Vérification post-traitement : la validation finale nécessite une machine de mesure de coordonnées (MMT) avancée. Cette machine doit être située à l’intérieur d’un laboratoire d’inspection strictement à température contrôlée.
La traçabilité des matériaux reste tout aussi cruciale dans ce secteur. Vous ne pouvez en aucun cas accepter du titane non vérifié dans des projets aérospatiaux. Assurez-vous que le fournisseur pratique un contrôle des lots incroyablement strict. Ils doivent maintenir la conformité DFARS si vous opérez au sein de chaînes d’approvisionnement gouvernementales ou de défense. Ils doivent fournir une chaîne de traçabilité certifiable et ininterrompue pour chaque billette de titane. Ces documents retracent le matériau jusqu'à la fonte d'origine de l'usine.
Les équipes achats ont besoin d’une vision très réaliste des facteurs commerciaux. L'usinage du titane implique des défis économiques uniques que l'on ne retrouve pas dans la production d'aluminium ou d'acier. Vous devez bien comprendre ces variables spécifiques pour évaluer avec précision les devis entrants.
Les coûts de la ferraille et des matières premières dominent largement la structure globale des prix. Les billettes de titane de qualité aérospatiale sont incroyablement chères par livre. Le taux de rebut interne d'un fournisseur influence directement la rentabilité de votre unité finale. S’ils ont du mal à respecter des tolérances strictes, ils gaspillent des matériaux de grande valeur. Des taux de rebut élevés gonfleront inévitablement votre prix d’achat final. Contrairement à l’aluminium, les tournures de titane ont très peu de valeur de recyclage des déchets.
L’amortissement de l’outillage représente un autre facteur de coûts majeur. L’usinage du Ti-6Al-4V consomme rapidement des plaquettes de coupe coûteuses. Les fournisseurs doivent logiquement prendre en compte ce taux élevé d’usure des outils dans leur structure tarifaire. Un partenaire transparent et honnête expliquera dès le départ ses coûts d’outillage spécifiques lors de la phase de devis. Méfiez-vous extrêmement des offres qui semblent inhabituellement basses. Ils sous-estiment certainement la consommation massive d’outillage nécessaire au tournage du titane.
Enfin, vous devez constamment équilibrer débit et précision. Il existe une relation inverse directe entre la vitesse de coupe et la durée de vie de l'outil lors de la coupe du titane. Faire fonctionner les machines plus rapidement détruit rapidement les outils et ruine les pièces coûteuses. Évaluer les fournisseurs signifie examiner de près la manière dont ils équilibrent les temps de cycle et la fiabilité des processus. Des temps de cycle prévisibles et légèrement plus lents garantissent une livraison constante et dans les délais. Des temps de cycle précipités entraînent inévitablement des outils cassés, des pièces mises au rebut et des délais gravement manqués.
La sélection du bon fournisseur nécessite une logique de décision précise et objective. Les équipes d’approvisionnement et d’ingénierie doivent aligner étroitement leurs critères d’évaluation. Utilisez ce cadre concis et exploitable pour auditer efficacement les partenaires de fabrication potentiels.
Étape 1 : L'audit de capacité. N'acceptez pas les réclamations générales relatives à l'expérience de fabrication. Demandez des études de cas très spécifiques. Demandez à voir des exemples physiques impliquant des arbres aérospatiaux en titane. Assurez-vous que ces exemples présentent des rapports L/D similaires et des bandes de tolérance serrées comparables à votre projet spécifique.
Étape 2 : L'entretien sur l'outillage et le processus. Demandez à leur équipe d’ingénierie principale de passer un appel technique. Demandez aux fournisseurs potentiels d’expliquer ouvertement leurs stratégies spécifiques en matière de vitesse et d’alimentation. Demandez-leur de détailler leurs configurations de liquide de refroidissement spécialement conçues pour le Ti-6Al-4V. Les hésitations ou les réponses vagues révèlent généralement un manque d’expérience du monde réel.
Étape 3 : Prototypage et FAI. Ne vous lancez jamais directement dans la production en grand volume. Établissez des indicateurs de réussite clairs pour une première exécution de prototype. Concentrez-vous spécifiquement sur les résultats de concentricité, les mesures de finition de surface et la traçabilité parfaite de la certification des matériaux.
La production d’arbres aérospatiaux fiables exige une excellence sans compromis à chaque étape. Réussi L’usinage du titane sur tour CNC nécessite bien plus que le simple achat du bon équipement. Cela nécessite d’appliquer des contrôles de processus rigides et d’exécuter quotidiennement une gestion thermique intense. Cela exige également un respect strict et inébranlable des cadres complexes de qualité aérospatiale.
Les équipes d’approvisionnement et d’ingénierie doivent toujours regarder au-delà du prix initial proposé. Vous avez besoin de partenaires dédiés qui donnent la priorité à la rigidité des machines, utilisent des calendriers d'outillage prédictifs et vérifient minutieusement chaque dimension. Prenez le temps nécessaire pour auditer leurs machines et interroger minutieusement leurs ingénieurs avant d’engager votre chaîne d’approvisionnement critique.
Êtes-vous prêt à optimiser votre prochain projet de puits critique ? Soumettez dès aujourd’hui vos fichiers CAO à notre équipe d’ingénierie spécialisée pour un examen complet de la fabricabilité. Contactez-nous directement pour discuter de vos besoins spécifiques en matière d'arbres aérospatiaux et découvrir exactement comment nous pouvons garantir une exécution parfaite pour vos composants en titane les plus exigeants.
R : Les vitesses de coupe réalistes pour le Ti-6Al-4V varient généralement entre 100 et 200 pieds de surface par minute (SFM). Des vitesses de coupe lentes combinées à des avances élevées et constantes sont une pratique courante. Cette approche spécifique évite l’accumulation excessive de chaleur et évite avec succès l’écrouissage. Des vitesses de poussée plus élevées dégradent rapidement l'arête de coupe en carbure et risquent d'endommager thermiquement la pièce à usiner.
R : Une conception de lit incliné offre une rigidité structurelle nettement supérieure et un excellent amortissement des vibrations. Cela reste crucial pour gérer en toute sécurité les forces de coupe élevées générées par le titane. De plus, le lit incliné permet à la gravité d'éloigner activement les copeaux de titane abrasifs de la pièce à usiner. Cela évite une nouvelle coupe dangereuse des copeaux, qui peut détruire instantanément des outils de coupe coûteux.
R : Le titane durcit presque instantanément si un outil de coupe frotte contre lui au lieu de cisailler correctement. Des coupes interrompues ou un maintien au même endroit durcissent considérablement la surface du matériau. Cette couche durcie détruit de manière agressive les passes d'outillage ultérieures. Cela augmente considérablement la consommation d'outillage, augmente les taux de rebut et impose des temps de production beaucoup plus longs, augmentant considérablement vos coûts unitaires finaux.
R : Les centres de tournage de précision peuvent atteindre de manière réaliste des états de surface d'environ 16 à 32 micropouces (Ra) sur des composants en titane. L'obtention de cette finition nécessite systématiquement des plaquettes en carbure tranchantes comme des rasoirs et une distribution de liquide de refroidissement à haute pression. Pour les arbres aéronautiques critiques nécessitant des finitions ultra-fines inférieures à 16 Ra, des opérations secondaires telles que la rectification cylindrique de précision sont souvent nécessaires pour répondre aux spécifications de manière sûre et fiable.


