

Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 31/07/2026 Origine: Sito


La produzione di alberi aerospaziali comporta una posta in gioco incredibilmente elevata in tutto il settore manifatturiero. Componenti come gli alberi delle turbine e dei rotori funzionano sotto stress estremo e carichi ciclici intensi. In questo ambiente esigente, il guasto catastrofico dei componenti non è mai un'opzione accettabile. I produttori devono affrontare una sfida operativa significativa quando affrontano questi progetti. Devono bilanciare attentamente le proprietà materiali estreme del titanio, tipicamente la lega Ti-6Al-4V, insieme ai severi requisiti di tolleranza delle moderne applicazioni aerospaziali. I processi di lavorazione generici falliscono regolarmente se applicati a questi componenti specializzati. Questo articolo fornisce ai team di procurement e ingegneria un quadro di valutazione basato sull'evidenza. Imparerai esattamente come valutare i partner di produzione e valutare le capacità delle attrezzature per la tornitura di precisione del titanio. Copriremo in modo approfondito i rischi della gestione termica, i rigidi controlli di processo e i rigorosi standard di conformità. Questa guida completa ti aiuterà a prendere decisioni informate e sicure sull'approvvigionamento per i tuoi progetti critici di alberi aerospaziali.
La bassa conduttività termica del titanio e la tendenza all'incrudimento richiedono architetture di macchine specifiche, non solo centri di tornitura standard.
La rigidità e la gestione dei trucioli sono fondamentali; la valutazione dell'utilizzo da parte di un fornitore di un tornio CNC a letto inclinato è un forte indicatore della capacità di produrre titanio di grado aerospaziale.
La conformità (AS9100D) e il controllo di qualità tracciabile (CMM, FAI) sono valori di base non negoziabili, ma la reale competenza del fornitore è dimostrata attraverso strategie di attrezzamento ottimizzate e tempi di consegna prevedibili.
Le valutazioni del costo per pezzo devono tenere conto in modo trasparente della rapida usura degli utensili e dei rischi di elevato valore di scarto inerenti al titanio.
L’applicazione di processi di lavorazione generici agli alberi aerospaziali in titanio si conclude quasi sempre con un fallimento. Le configurazioni standard causano regolarmente imprecisioni dimensionali, tassi di scarto elevati e gravi sforamenti del budget. Non è possibile trattare le billette di titanio come i materiali standard in acciaio o alluminio. Gli ingegneri aerospaziali scelgono il titanio per il suo incredibile rapporto resistenza/peso e l'eccezionale resistenza alla corrosione. Tuttavia, queste stesse identiche proprietà fisiche rendono notoriamente difficile la lavorazione meccanica accurata.
La gestione termica presenta il rischio operativo più significativo. Il titanio presenta un tasso di conduttività termica eccezionalmente basso. Quando tagli i metalli più comuni, il calore si dissipa naturalmente nel truciolo di metallo e viene allontanato dalla parte. Il titanio reagisce in modo completamente diverso durante il taglio. Il calore si concentra direttamente sul tagliente dell'utensile. Questo calore intenso e localizzato distrugge rapidamente gli inserti da taglio. Inoltre provoca una rapida dilatazione termica nel pezzo stesso. Questa dilatazione termica porta direttamente alla distorsione della parte e alla rovina delle tolleranze dimensionali una volta che la parte si raffredda.
Inoltre, gli alberi aerospaziali presentano spesso rapporti lunghezza/diametro (L/D) elevati. La tornitura di pezzi lunghi e sottili introduce notevoli rischi di deflessione nel processo. Il titanio ha anche un modulo di elasticità relativamente basso. Ciò significa che tende ad allontanarsi dall'utensile da taglio e a ritornare indietro dopo la passata. La flessione provoca forti vibrazioni durante il processo di taglio. Le vibrazioni rovinano la finitura superficiale richiesta e distruggono la concentricità. Entrambi i parametri rimangono assolutamente fondamentali per i componenti aerospaziali rotanti. È necessario controllare attentamente le forze di taglio per evitare che l'albero sottile si pieghi.
Infine, comprendi che non tutto il titanio è uguale. Macchine per titanio commercialmente puro sono relativamente facili nella maggior parte dei negozi. Tuttavia, le applicazioni aerospaziali fanno molto affidamento su leghe come il Grado 5 (Ti-6Al-4V). Queste leghe specifiche contengono additivi di alluminio e vanadio. Possiedono indici di lavorabilità molto più bassi rispetto al titanio puro. Sono necessarie strategie di lavorazione altamente specializzate per tagliarli in modo efficace senza introdurre pericolose tensioni residue nella parte finale.
Per raggiungere i criteri di successo nel settore aerospaziale, i fornitori devono utilizzare configurazioni hardware altamente specifiche. Semplicemente non è possibile soddisfare tolleranze inferiori al micron su apparecchiature di tornitura leggere e generiche. La valutazione dei macchinari di un fornitore richiede la comprensione di diversi prerequisiti hardware obbligatori. Ciò garantisce che possiedano l’effettiva capacità di mantenere le loro promesse.
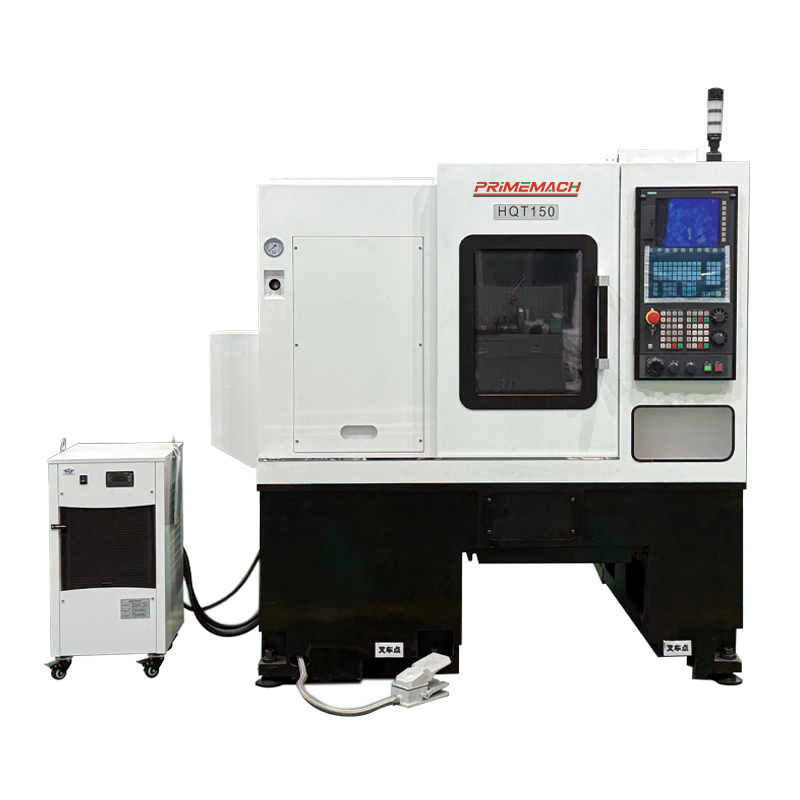
Innanzitutto, consideriamo l’architettura complessiva della macchina. Utilizzando a Il tornio CNC di precisione costruito appositamente per il taglio pesante non è del tutto negoziabile. I torni piani standard semplicemente non hanno la massa di ghisa necessaria. Cerchiamo sempre macchine dotate di guide scatolari per carichi pesanti piuttosto che di guide lineari standard. I box way forniscono caratteristiche di smorzamento di gran lunga superiori. Assorbono le massicce vibrazioni a bassa frequenza generate durante le operazioni di tornitura del titanio.
Inoltre, valutando l'utilizzo da parte di un fornitore di a Il tornio CNC a letto inclinato rivela la loro vera capacità operativa. I design del letto inclinato offrono un'eccezionale rigidità strutturale perché le forze di taglio si dirigono direttamente nella parte più pesante della fusione. Il design del basamento angolato fornisce anche l'evacuazione dei trucioli assistita dalla gravità. I trucioli di titanio sono altamente abrasivi e notoriamente soggetti a formazione di stringhe. Se una macchina taglia nuovamente i propri trucioli abrasivi, il guasto dell'utensile avviene quasi istantaneamente. Rimane fondamentale un deflusso efficiente e naturale dei trucioli dalla zona critica di taglio.
Successivamente, valutare i sistemi di erogazione del refrigerante sulle loro apparecchiature. Il liquido refrigerante standard è del tutto insufficiente per la lavorazione di Ti-6Al-4V. Sono necessari sistemi di raffreddamento attraverso l'utensile ad alta pressione che funzionino a 1000 PSI o superiore. Questa intensa alta pressione frantuma letteralmente i robusti trucioli di titanio in pezzi più piccoli e maneggevoli. Inoltre, forza il fluido refrigerante direttamente nella zona di calore estremo sul tagliente. Questa azione rompe efficacemente la barriera termica e protegge l'inserto in metallo duro da guasti prematuri.
Infine, gli alberi aerospaziali complessi spesso richiedono attrezzature motorizzate e la completa integrazione dell'asse Y. Le funzionalità multiasse consentono a un'officina meccanica di tornire, fresare, forare e maschiare parti in un unico setup. La riduzione della movimentazione manuale delle parti mantiene perfettamente i punti di riferimento critici. Garantisce una concentricità impeccabile su caratteristiche complesse dell'albero come scanalature fresate, sedi per chiavetta e fori trasversali.
Un impressionante elenco di attrezzature racconta solo metà della storia di un'officina meccanica. È necessario valutare rigorosamente il modo in cui un partner di produzione applica il controllo quotidiano del processo. La vera competenza nella lavorazione si rivela chiaramente attraverso le loro scelte operative in officina. Valutare queste dimensioni aiuta a distinguere i partner capaci dai fornitori rischiosi.
La strategia di attrezzamento di un fornitore funge da indicatore principale della reale competenza. Il titanio richiede angoli di spoglia positivi e taglienti eccezionalmente affilati. I bordi affilati dell'utensile tagliano il materiale resistente in modo netto anziché spingerlo. Questa azione di taglio previene pericolose sbavature e grippaggi sulla superficie dell'albero finito. I produttori in genere discutono tra l'uso degli inserti in metallo duro e quelli in ceramica. Per la tornitura di alberi in titanio, il metallo duro micrograna specializzato solitamente offre le migliori prestazioni. Inoltre, dovresti cercare prove di programmi predittivi di sostituzione degli strumenti. Un fornitore che utilizza utensili da taglio finché non si rompono rovinerà le costose billette di titanio. Devono sostituire gli inserti in base rigorosamente alle metriche time-in-cut.
La gestione di rapporti L/D elevati richiede una profonda conoscenza tecnica da parte del team di programmazione. I lunghi alberi aerospaziali tendono naturalmente a flettersi sotto la forte pressione dell'utensile. Chiedi al tuo fornitore come riesce a mantenere costantemente tolleranze inferiori al micron su parti sottili. Una solida prova di competenza include l'utilizzo di contropunte completamente programmabili. Dovrebbero inoltre implementare lunette idrauliche personalizzate e sistemi di pinze specializzati. Questi dispositivi di presa pezzo sostengono dinamicamente il pezzo durante l'intera passata di taglio.
L'integrità della finitura superficiale è estremamente importante per le applicazioni aerospaziali. Gli alberi delle turbine aerospaziali sono sottoposti a carichi ciclici estremi durante ogni volo. Passaggi di finitura errati introducono uno stress residuo invisibile nel materiale. Le tensioni residue compromettono gravemente la vita a fatica dell'intero componente rotante. Il tuo fornitore deve comprendere a fondo come bilanciare velocità di taglio e velocità di avanzamento. Devono ottenere l'esatta finitura Ra richiesta senza danneggiare microscopicamente la superficie dell'albero attraverso il calore o l'attrito.
Elemento di processo |
Approccio alla lavorazione generica |
Approccio alla lavorazione aerospaziale del titanio |
|---|---|---|
Sistema di raffreddamento |
Refrigerante standard (bassa pressione, volume elevato) |
Sistemi passanti ad alta pressione (1000+ PSI) |
Approccio agli strumenti |
Resistenza al cedimento accettabile per i metalli standard |
Sono obbligatori programmi di sostituzione predittiva rigorosi |
Stile della guida |
Guide lineari (ottimizzate per velocità di spostamento elevate) |
Guide scatolari (ottimizzate per lo smorzamento delle vibrazioni pesanti) |
Gestione dei chip |
Smistamento manuale o trasportatori a pianale di base |
Il letto inclinato assistito dalla gravità scorre lontano dagli strumenti |
La fiducia richiede una verifica rigorosa. Quando si ha a che fare con alberi critici di turbine o rotori, le capacità dei fornitori devono allinearsi perfettamente agli standard di settore consolidati. Un solido quadro di garanzia della qualità protegge la catena di fornitura da responsabilità catastrofiche. Garantisce inoltre che ogni parte volante soddisfi l'approvazione normativa.
Alcune certificazioni di produzione sono del tutto non negoziabili. Come minimo assoluto, il partner di produzione prescelto deve possedere le certificazioni AS9100 Rev D e ISO 9001. Dovresti sempre richiedere una documentazione di certificazione trasparente e aggiornata prima di firmare qualsiasi ordine di acquisto. Questi standard dimostrano che mantengono attivamente un sistema di gestione della qualità di livello aerospaziale. AS9100 Rev D richiede specificamente processi rigorosi di gestione del rischio e di controllo della configurazione.
Robusti protocolli di ispezione costituiscono la solida spina dorsale di questo quadro di conformità.
First Article Inspection (FAI): i fornitori devono fornire report FAI completi conformi allo standard AS9102. Questa ampia documentazione dimostra che il loro processo specifico produce dimensioni corrette prima che inizi la produzione completa.
Sondaggio in corso: gli operatori dovrebbero utilizzare abitualmente sonde montate su mandrino. Ciò consente loro di verificare le dimensioni critiche mentre la parte rimane saldamente nel mandrino, evitando l'accumulo di errori di posizionamento.
Verifica post-processo: la convalida finale richiede una macchina di misura a coordinate (CMM) avanzata. Questa macchina deve essere collocata all'interno di un laboratorio di ispezione a temperatura rigorosamente controllata.
La tracciabilità dei materiali rimane altrettanto critica in questo settore. Non è possibile accettare in nessun caso titanio non verificato nei progetti aerospaziali. Garantire che il fornitore pratichi un controllo del lotto incredibilmente rigoroso. Devono mantenere la conformità DFARS se operi all'interno di catene di fornitura governative o della difesa. Devono fornire una catena di custodia certificabile e ininterrotta per ogni singola billetta di titanio. Questi documenti tracciano il materiale fino alla fusione originale del mulino.
I team di procurement necessitano di una visione altamente realistica dei fattori commerciali. La lavorazione del titanio comporta sfide economiche uniche che non si trovano nella produzione di alluminio o acciaio. È necessario comprendere appieno queste variabili specifiche per valutare accuratamente i preventivi in arrivo.
I costi dei rottami e delle materie prime dominano fortemente la struttura generale dei prezzi. Le billette di titanio di grado aerospaziale sono incredibilmente costose per libbra. Il tasso di scarto interno di un fornitore influenza direttamente i costi economici dell'unità finale. Se faticano a mantenere tolleranze strette, sprecano materiale di grande valore. Tassi di scarto elevati inevitabilmente gonfieranno il prezzo di acquisto finale. A differenza dell’alluminio, i trucioli di titanio hanno un valore di riciclaggio dei rottami molto ridotto.
L’ammortamento degli utensili rappresenta un altro importante fattore di costo. La lavorazione del Ti-6Al-4V consuma rapidamente costosi inserti da taglio. I fornitori devono logicamente tenere conto di questo elevato tasso di usura degli utensili nella loro struttura dei prezzi. Un partner trasparente e onesto spiegherà in anticipo i costi specifici degli utensili durante la fase di preventivo. Siate estremamente cauti nei confronti delle offerte che appaiono insolitamente basse. Quasi certamente sottovalutano il massiccio consumo di utensili richiesto per la tornitura del titanio.
Infine, è necessario bilanciare costantemente la produttività con la precisione. Esiste una relazione inversa diretta tra velocità di taglio e durata dell'utensile durante il taglio del titanio. Far funzionare le macchine più velocemente distrugge rapidamente gli strumenti e rovina parti costose. Valutare i fornitori significa osservare attentamente il modo in cui bilanciano i tempi di ciclo con l'affidabilità del processo. Tempi di ciclo prevedibili e leggermente più lenti garantiscono consegne costanti e puntuali. Tempi di ciclo affrettati portano inevitabilmente a strumenti rotti, parti scartate e scadenze gravemente mancate.
La selezione del fornitore giusto richiede una logica decisionale precisa e obiettiva. I team di procurement e ingegneria devono allineare strettamente i loro criteri di valutazione. Utilizza questo quadro conciso e attuabile per verificare in modo efficace i potenziali partner di produzione.
Fase 1: verifica delle capacità. Non accettare dichiarazioni generali sull'esperienza di produzione. Richiedi casi di studio altamente specifici. Chiedi di vedere esempi fisici che coinvolgono alberi aerospaziali in titanio. Assicurati che questi esempi presentino rapporti L/D simili e bande di tolleranza strette comparabili al tuo progetto specifico.
Passaggio 2: colloquio sugli strumenti e sui processi. Coinvolgi il team di ingegneri leader in una chiamata tecnica. Chiedi ai potenziali fornitori di spiegare apertamente la loro velocità specifica e le loro strategie di alimentazione. Chiedi loro di dettagliare le configurazioni del refrigerante progettate specificamente per Ti-6Al-4V. Esitazione o risposte vaghe in questo caso di solito rivelano una mancanza di esperienza nel mondo reale.
Fase 3: Prototipazione e FAI. Non passare mai direttamente alla produzione a pieno volume. Stabilisci parametri di successo cristallini per l'esecuzione iniziale del prototipo. Concentrati in particolare sui risultati di concentricità, sui parametri di finitura superficiale e sulla tracciabilità impeccabile della certificazione dei materiali.
La produzione di alberi aerospaziali affidabili richiede eccellenza senza compromessi in ogni singola fase. Riuscito La lavorazione del titanio con tornio CNC richiede molto di più del semplice acquisto dell'attrezzatura giusta. Richiede l’applicazione di rigidi controlli di processo e l’esecuzione quotidiana di un’intensa gestione termica. Richiede inoltre un rispetto rigoroso e costante dei complessi quadri di qualità aerospaziale.
I team di procurement e ingegneria devono sempre guardare oltre il prezzo iniziale preventivato. Avete bisogno di partner dedicati che diano priorità alla rigidità della macchina, utilizzino programmi di attrezzaggio predittivi e verifichino scrupolosamente ogni dimensione. Prenditi il tempo necessario per verificare i loro macchinari e intervistare approfonditamente i loro ingegneri prima di impegnarti nella tua catena di fornitura critica.
Sei pronto a ottimizzare il tuo prossimo progetto di albero critico? Invia oggi stesso i tuoi file CAD al nostro team di ingegneri specializzati per una revisione completa della producibilità. Contattaci direttamente per discutere i tuoi requisiti specifici per gli alberi aerospaziali e scoprire esattamente come possiamo garantire un'esecuzione perfetta per i tuoi componenti in titanio più esigenti.
R: Le velocità di taglio realistiche per Ti-6Al-4V variano tipicamente tra 100 e 200 piedi di superficie al minuto (SFM). Velocità di taglio lente combinate con avanzamenti pesanti e costanti sono una pratica standard. Questo approccio specifico previene l'eccessivo accumulo di calore ed evita con successo l'incrudimento. Spingere velocità più elevate degrada rapidamente il tagliente in metallo duro e rischia di danneggiare termicamente il pezzo.
R: Il design del letto inclinato fornisce una rigidità strutturale significativamente superiore e un eccellente smorzamento delle vibrazioni. Ciò rimane fondamentale per gestire in sicurezza le elevate forze di taglio generate dal titanio. Inoltre, il basamento angolato consente alla gravità di allontanare attivamente i trucioli di titanio abrasivi dal pezzo in lavorazione. Ciò impedisce il pericoloso taglio dei trucioli, che può distruggere istantaneamente costosi utensili da taglio.
R: Il titanio si indurisce quasi istantaneamente se un utensile da taglio sfrega contro di esso invece di tagliarlo correttamente. I tagli interrotti o la permanenza in un punto induriscono gravemente la superficie del materiale. Questo strato indurito distrugge in modo aggressivo i passaggi successivi dell'utensileria. Aumenta notevolmente il consumo di utensili, aumenta il tasso di scarto e impone tempi di produzione molto più lunghi, aumentando significativamente i costi unitari finali.
R: I centri di tornitura di precisione possono realisticamente ottenere finiture superficiali comprese tra 16 e 32 micropollici (Ra) su componenti in titanio. Il raggiungimento di questa finitura richiede costantemente inserti in carburo affilatissimi e erogazione di refrigerante ad alta pressione. Per gli alberi aerospaziali critici che richiedono finiture ultrafini inferiori a 16 Ra, sono spesso necessarie operazioni secondarie come la rettifica cilindrica di precisione per soddisfare le specifiche in modo sicuro e affidabile.


