

Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 31.07.2026 Herkunft: Website


Bei der Produktion von Luft- und Raumfahrtwellen steht im gesamten Fertigungssektor unglaublich viel auf dem Spiel. Komponenten wie Turbinen- und Rotorwellen unterliegen extremer Belastung und intensiver zyklischer Belastung. In dieser anspruchsvollen Umgebung ist ein katastrophaler Komponentenausfall niemals eine akzeptable Option. Bei der Herangehensweise an diese Projekte stehen Hersteller vor einer erheblichen betrieblichen Herausforderung. Sie müssen die extremen Materialeigenschaften von Titan, typischerweise der Ti-6Al-4V-Legierung, mit den strengen Toleranzanforderungen moderner Luft- und Raumfahrtanwendungen sorgfältig abwägen. Generische Bearbeitungsprozesse versagen regelmäßig, wenn sie auf diese speziellen Komponenten angewendet werden. Dieser Artikel bietet Beschaffungs- und Engineering-Teams einen evidenzbasierten Bewertungsrahmen. Sie erfahren genau, wie Sie Fertigungspartner bewerten und die Ausrüstungsfähigkeiten für das Präzisionsdrehen von Titan bewerten. Wir werden die Risiken des Wärmemanagements, strenge Prozesskontrollen und strenge Compliance-Standards umfassend abdecken. Dieser umfassende Leitfaden hilft Ihnen dabei, fundierte und sichere Beschaffungsentscheidungen für Ihre wichtigen Schachtprojekte in der Luft- und Raumfahrt zu treffen.
Die geringe Wärmeleitfähigkeit und die Tendenz zur Kaltverfestigung von Titan erfordern spezielle Maschinenarchitekturen, nicht nur Standard-Drehzentren.
Steifigkeit und Spanmanagement sind von größter Bedeutung. Die Bewertung der Nutzung einer Schrägbett-CNC-Drehmaschine durch einen Anbieter ist ein starker Indikator für die Leistungsfähigkeit von Titan in Luft- und Raumfahrtqualität.
Compliance (AS9100D) und nachverfolgbare Qualitätskontrolle (CMM, FAI) sind nicht verhandelbare Grundlagen, aber echtes Fachwissen des Anbieters wird durch optimierte Werkzeugstrategien und vorhersehbare Vorlaufzeiten nachgewiesen.
Kosten-pro-Teil-Bewertungen müssen den schnellen Werkzeugverschleiß und die mit Titan verbundenen hohen Ausschusswertrisiken transparent berücksichtigen.
Die Anwendung allgemeiner Bearbeitungsprozesse auf Titanwellen für die Luft- und Raumfahrt endet fast immer mit einem Misserfolg. Standardkonfigurationen führen regelmäßig zu Maßungenauigkeiten, hohen Ausschussraten und erheblichen Budgetüberschreitungen. Titanbarren können nicht wie herkömmliche Stahl- oder Aluminiummaterialien behandelt werden. Luft- und Raumfahrtingenieure empfehlen Titan wegen seines unglaublichen Festigkeits-Gewichts-Verhältnisses und seiner außergewöhnlichen Korrosionsbeständigkeit. Allerdings erschweren genau diese physikalischen Eigenschaften eine genaue Bearbeitung.
Das Wärmemanagement stellt das größte Betriebsrisiko dar. Titan zeichnet sich durch eine außergewöhnlich niedrige Wärmeleitfähigkeit aus. Beim Schneiden der meisten gängigen Metalle wird die Wärme auf natürliche Weise in die Metallspäne abgeleitet und vom Teil abgeleitet. Titan reagiert beim Schneiden völlig anders. Die Wärme konzentriert sich direkt an der Schneidkante des Werkzeugs. Diese intensive, örtliche Hitze zerstört schnell Schneideinsätze. Außerdem kommt es zu einer schnellen Wärmeausdehnung im Werkstück selbst. Diese Wärmeausdehnung führt nach dem Abkühlen des Teils direkt zu einer Verformung des Teils und zu einer Zerstörung der Maßtoleranzen.
Darüber hinaus weisen Wellen in der Luft- und Raumfahrt häufig ein hohes Verhältnis von Länge zu Durchmesser (L/D) auf. Das Drehen langer, schlanker Teile birgt erhebliche Ablenkungsrisiken im Prozess. Titan hat außerdem einen relativ niedrigen Elastizitätsmodul. Dies bedeutet, dass es dazu neigt, sich vom Schneidwerkzeug wegzudrücken und nach dem Durchgang zurückzufedern. Durch die Durchbiegung kommt es während des Schneidvorgangs zu starkem Rattern. Rattern beeinträchtigt die erforderliche Oberflächenbeschaffenheit und zerstört die Konzentrizität. Beide Kennzahlen bleiben für rotierende Luft- und Raumfahrtkomponenten absolut kritisch. Sie müssen die Schnittkräfte sorgfältig kontrollieren, um zu verhindern, dass sich der schlanke Schaft verbiegt.
Schließlich sollten Sie sich darüber im Klaren sein, dass nicht alles Titan gleich ist. Kommerziell lässt sich reines Titan in den meisten Werkstätten relativ leicht bearbeiten. Allerdings sind Anwendungen in der Luft- und Raumfahrt stark auf legierte Güten wie Güteklasse 5 (Ti-6Al-4V) angewiesen. Diese speziellen Legierungen enthalten Aluminium- und Vanadiumzusätze. Im Vergleich zu reinem Titan weisen sie deutlich geringere Bearbeitbarkeitswerte auf. Sie benötigen hochspezialisierte Bearbeitungsstrategien, um sie effektiv zu schneiden, ohne gefährliche Eigenspannungen im Endteil zu erzeugen.
Um die Erfolgskriterien für die Luft- und Raumfahrt zu erfüllen, müssen Anbieter hochspezifische Hardwarekonfigurationen verwenden. Mit leichten, generischen Drehmaschinen können Sie Toleranzen im Submikrometerbereich einfach nicht einhalten. Um die Maschinen eines Anbieters zu bewerten, müssen mehrere zwingende Hardwarevoraussetzungen bekannt sein. Dies stellt sicher, dass sie tatsächlich in der Lage sind, ihre Versprechen zu erfüllen.
Betrachten Sie zunächst die gesamte Maschinenarchitektur. Mit a Eine Präzisions-CNC-Drehmaschine, die speziell für schwere Zerspanung gebaut wurde, ist absolut nicht verhandelbar. Standard-Flachbettdrehmaschinen fehlt einfach die nötige Gussmasse. Wir sind immer auf der Suche nach Maschinen, die mit Hochleistungs-Kastenführungen anstelle von Standard-Linearführungen ausgestattet sind. Kastenbahnen bieten deutlich bessere Dämpfungseigenschaften. Sie absorbieren die massiven, niederfrequenten Vibrationen, die beim Titandrehen entstehen.
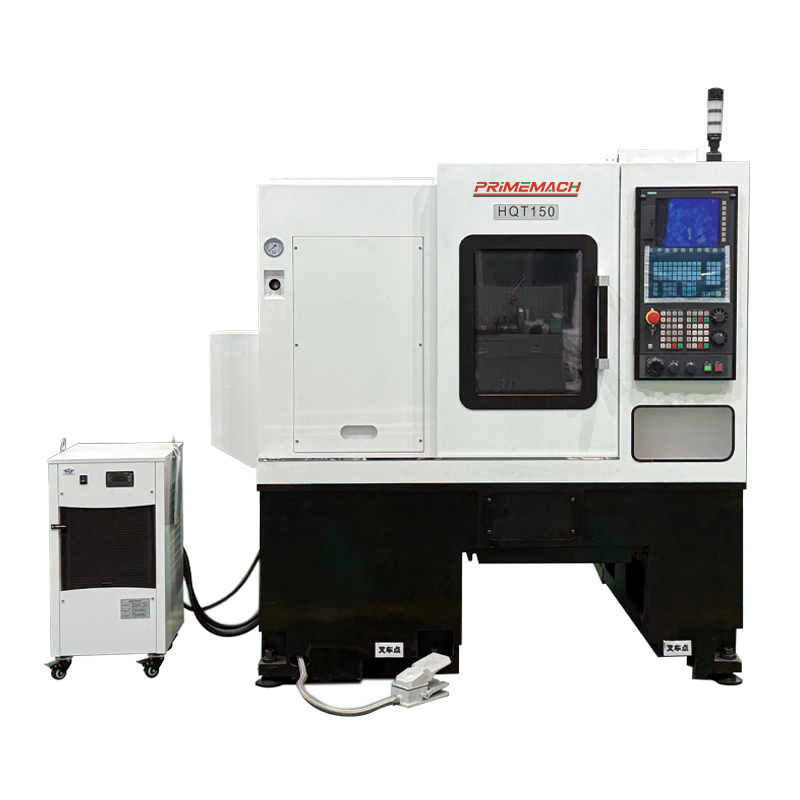
Darüber hinaus wird die Verwendung von a durch einen Anbieter bewertet Die Schrägbett-CNC-Drehmaschine offenbart ihre wahre Einsatzfähigkeit. Schrägbettkonstruktionen bieten eine außergewöhnliche strukturelle Steifigkeit, da die Schnittkräfte direkt nach unten in den schwersten Teil des Gussstücks wirken. Das abgewinkelte Bettdesign ermöglicht außerdem eine schwerkraftunterstützte Spanabfuhr. Titanspäne sind stark abrasiv und neigen bekanntermaßen zum Fadenziehen. Wenn eine Maschine ihre eigenen Schleifspäne nachschneidet, kommt es fast augenblicklich zu einem Werkzeugausfall. Ein effizienter, natürlicher Spanabfluss weg von der kritischen Schnittzone bleibt zwingend erforderlich.
Bewerten Sie als Nächstes die Kühlmittelzufuhrsysteme Ihrer Geräte. Für die Bearbeitung von Ti-6Al-4V ist die Standard-Flutkühlflüssigkeit völlig unzureichend. Sie benötigen Hochdruck-Kühlmittelsysteme durch das Werkzeug, die mit 1000 PSI oder mehr arbeiten. Dieser starke Hochdruck zerschmettert die zähen Titanspäne buchstäblich in kleinere, handliche Stücke. Außerdem wird die Kühlflüssigkeit direkt in die extreme Hitzezone an der Schneidkante gedrückt. Diese Aktion durchbricht effektiv die Wärmebarriere und schützt den Hartmetalleinsatz vor vorzeitigem Ausfall.
Schließlich erfordern komplexe Wellen in der Luft- und Raumfahrt häufig angetriebene Werkzeuge und eine vollständige Y-Achsen-Integration. Dank der Mehrachsenfunktionen kann eine Maschinenwerkstatt Teile in einer einzigen Aufspannung drehen, fräsen, bohren und gewindeschneiden. Durch die Reduzierung der manuellen Teilehandhabung bleiben Ihre kritischen Bezugspunkte perfekt erhalten. Es garantiert eine einwandfreie Konzentrizität bei komplexen Wellenmerkmalen wie gefrästen Keilnuten, Keilnuten und Querlöchern.
Eine beeindruckende Ausrüstungsliste erzählt nur die halbe Geschichte einer Maschinenwerkstatt. Sie müssen genau beurteilen, wie ein Fertigungspartner die tägliche Prozesskontrolle anwendet. Echte Bearbeitungskompetenz offenbart sich deutlich in den betrieblichen Entscheidungen in der Werkstatt. Die Bewertung dieser Dimensionen hilft dabei, fähige Partner von risikoreichen Anbietern zu unterscheiden.
Die Werkzeugstrategie eines Anbieters dient als Hauptindikator für echte Kompetenz. Titan erfordert positive Spanwinkel und außergewöhnlich scharfe Schneidkanten. Scharfe Werkzeugkanten scheren das zähe Material sauber ab, anstatt es zu schieben. Diese Scherwirkung verhindert gefährliches Verschmieren und Fressen auf der fertigen Wellenoberfläche. Hersteller diskutieren in der Regel über die Verwendung von Hartmetall- oder Keramikeinsätzen. Beim Drehen von Titanwellen eignet sich in der Regel spezielles Mikrokorn-Hartmetall am besten. Darüber hinaus sollten Sie nach Belegen für vorausschauende Zeitpläne für den Werkzeugaustausch suchen. Ein Anbieter, der Schneidwerkzeuge bis zum Versagen laufen lässt, wird teure Titanbarren ruinieren. Sie müssen Beilagen strikt auf der Grundlage von Time-in-Cut-Metriken ersetzen.
Der Umgang mit hohen L/D-Verhältnissen erfordert umfassende technische Kenntnisse des Programmierteams. Lange Schäfte aus der Luft- und Raumfahrtindustrie neigen dazu, sich unter starkem Werkzeugdruck zu verbiegen. Fragen Sie Ihren Lieferanten, wie er bei schlanken Teilen stets Toleranzen im Submikrometerbereich einhält. Ein solider Beweis für die Fachkompetenz ist die Verwendung vollständig programmierbarer Reitstöcke. Sie sollten außerdem kundenspezifische hydraulische Lünetten und spezielle Spannzangensysteme einsetzen. Diese Spannvorrichtungen stützen das Werkstück während des gesamten Schnittdurchgangs dynamisch.
Die Integrität der Oberflächenbeschaffenheit ist für Luft- und Raumfahrtanwendungen von enormer Bedeutung. Wellen von Luft- und Raumfahrtturbinen unterliegen bei jedem Flug einer extremen zyklischen Belastung. Unsachgemäße Nachbearbeitung führt zu unsichtbaren Restspannungen im Material. Eigenspannungen beeinträchtigen die Ermüdungslebensdauer der gesamten rotierenden Komponente erheblich. Ihr Lieferant muss genau wissen, wie man Schnittgeschwindigkeiten und Vorschubgeschwindigkeiten in Einklang bringt. Sie müssen genau das erforderliche Ra-Finish erreichen, ohne die Wellenoberfläche durch Hitze oder Reibung mikroskopisch zu beschädigen.
Prozesselement |
Allgemeiner Bearbeitungsansatz |
Ansatz zur Bearbeitung von Titan in der Luft- und Raumfahrt |
|---|---|---|
Kühlmittelsystem |
Standard-Flutkühlmittel (niedriger Druck, hohes Volumen) |
Hochdruck-Durchgangssysteme (1000+ PSI) |
Tooling-Ansatz |
Für Standardmetalle akzeptabeler Run-to-Failure |
Strenge vorausschauende Austauschpläne vorgeschrieben |
Führungsstil |
Linearführungen (optimiert für schnelle Verfahrgeschwindigkeit) |
Kastenführungen (optimiert für starke Vibrationsdämpfung) |
Chip-Management |
Manuelle Räumung oder einfache Flachbettförderer |
Schwerkraftunterstützte Schrägbettströmung weg von den Werkzeugen |
Vertrauen erfordert eine strenge Überprüfung. Beim Umgang mit kritischen Turbinen- oder Rotorwellen müssen die Fähigkeiten des Anbieters perfekt mit etablierten Industriestandards übereinstimmen. Ein robuster Qualitätssicherungsrahmen schützt Ihre Lieferkette vor katastrophalen Schäden. Es stellt außerdem sicher, dass jedes fliegende Teil die behördliche Genehmigung erfüllt.
Bestimmte Fertigungszertifizierungen sind überhaupt nicht verhandelbar. Ihr ausgewählter Fertigungspartner muss mindestens über die Zertifizierungen AS9100 Rev D und ISO 9001 verfügen. Sie sollten immer eine transparente und aktuelle Zertifizierungsdokumentation anfordern, bevor Sie Bestellungen unterzeichnen. Diese Standards beweisen, dass sie aktiv ein Qualitätsmanagementsystem auf Luftfahrtniveau unterhalten. AS9100 Rev D erfordert insbesondere strenge Risikomanagement- und Konfigurationskontrollprozesse.
Robuste Inspektionsprotokolle bilden das stabile Rückgrat dieses Compliance-Frameworks.
Erstmusterprüfung (FAI): Anbieter müssen umfassende FAI-Berichte gemäß dem AS9102-Standard vorlegen. Diese umfangreiche Dokumentation beweist, dass ihr spezifischer Prozess die korrekten Abmessungen liefert, bevor die vollständige Produktion beginnt.
In-Prozess-Messtaster: Bediener sollten routinemäßig spindelmontierte Messtaster verwenden. Dadurch können kritische Abmessungen überprüft werden, während das Teil sicher im Spannfutter verbleibt, wodurch eine Anhäufung von Positionierungsfehlern vermieden wird.
Nachbearbeitungsverifizierung: Die abschließende Validierung erfordert eine fortschrittliche Koordinatenmessmaschine (CMM). Diese Maschine muss sich in einem streng temperaturkontrollierten Prüflabor befinden.
Die Rückverfolgbarkeit von Materialien ist in diesem Sektor nach wie vor von entscheidender Bedeutung. Sie können in Luft- und Raumfahrtprojekten unter keinen Umständen ungeprüftes Titan akzeptieren. Stellen Sie sicher, dass der Verkäufer eine äußerst strenge Chargenkontrolle durchführt. Sie müssen die DFARS-Konformität wahren, wenn Sie innerhalb der Lieferketten der Regierung oder der Verteidigung tätig sind. Sie müssen für jeden einzelnen Titanbarren eine zertifizierbare, lückenlose Produktkette vorweisen. Mit diesen Unterlagen lässt sich das Material bis zur ursprünglichen Mühlenschmelze zurückverfolgen.
Beschaffungsteams benötigen eine äußerst realistische Sicht auf kommerzielle Faktoren. Die Titanbearbeitung bringt einzigartige wirtschaftliche Herausforderungen mit sich, die bei der Aluminium- oder Stahlproduktion nicht zu finden sind. Sie müssen diese spezifischen Variablen vollständig verstehen, um eingehende Angebote genau bewerten zu können.
Die Kosten für Schrott und Rohstoffe dominieren stark das Gesamtpreisgefüge. Titanbarren in Luft- und Raumfahrtqualität sind pro Pfund unglaublich teuer. Die interne Ausschussrate eines Lieferanten hat direkten Einfluss auf die Wirtschaftlichkeit Ihrer endgültigen Einheit. Wenn es ihnen schwerfällt, enge Toleranzen einzuhalten, verschwenden sie wertvolles Material. Hohe Ausschussraten erhöhen unweigerlich Ihren endgültigen Kaufpreis. Im Gegensatz zu Aluminium haben Titanspäne nur einen sehr geringen Schrottrecyclingwert.
Die Amortisation von Werkzeugen stellt einen weiteren großen Kostenfaktor dar. Bei der Bearbeitung von Ti-6Al-4V werden teure Schneideinsätze schnell verbraucht. Anbieter müssen diesen hohen Werkzeugverschleiß logischerweise in ihrer Preisstruktur berücksichtigen. Ein transparenter, ehrlicher Partner wird seine spezifischen Werkzeugkosten im Vorfeld während der Angebotsphase erläutern. Seien Sie äußerst vorsichtig, wenn die Gebote ungewöhnlich niedrig erscheinen. Sie unterschätzen mit ziemlicher Sicherheit den enormen Werkzeugverbrauch, der für das Drehen von Titan erforderlich ist.
Schließlich müssen Sie ständig ein Gleichgewicht zwischen Durchsatz und Präzision herstellen. Beim Schneiden von Titan besteht ein direkter umgekehrter Zusammenhang zwischen Schnittgeschwindigkeit und Werkzeugstandzeit. Wenn Maschinen schneller laufen, werden Werkzeuge schnell zerstört und teure Teile ruiniert. Bei der Bewertung von Anbietern muss genau darauf geachtet werden, wie sie Zykluszeiten und Prozesszuverlässigkeit in Einklang bringen. Vorhersehbare, etwas langsamere Zykluszeiten sorgen für eine konsistente, pünktliche Lieferung. Überstürzte Zykluszeiten führen unweigerlich zu kaputten Werkzeugen, Ausschussteilen und erheblichen Terminüberschreitungen.
Die Auswahl des richtigen Anbieters erfordert eine präzise, objektive Entscheidungslogik. Beschaffungs- und Engineering-Teams müssen ihre Bewertungskriterien eng aufeinander abstimmen. Nutzen Sie dieses prägnante, umsetzbare Rahmenwerk, um potenzielle Fertigungspartner effektiv zu prüfen.
Schritt 1: Das Fähigkeitsaudit. Akzeptieren Sie keine allgemeinen Angaben zur Herstellungserfahrung. Fordern Sie hochspezifische Fallstudien an. Fragen Sie nach physikalischen Beispielen für Luft- und Raumfahrtwellen aus Titan. Stellen Sie sicher, dass diese Beispiele ähnliche L/D-Verhältnisse und vergleichbar enge Toleranzbänder wie Ihr spezifisches Projekt aufweisen.
Schritt 2: Das Werkzeug- und Prozessinterview. Holen Sie sich ein technisches Gespräch mit ihrem leitenden Technikteam. Bitten Sie potenzielle Anbieter, ihre spezifischen Geschwindigkeits- und Feed-Strategien offen zu erläutern. Lassen Sie sie ihre Kühlmittelkonfigurationen detailliert beschreiben, die speziell für Ti-6Al-4V entwickelt wurden. Zögern oder vage Antworten zeugen hier meist von einem Mangel an Praxiserfahrung.
Schritt 3: Prototyping und FAI. Steigen Sie niemals direkt in die Serienproduktion ein. Legen Sie kristallklare Erfolgskennzahlen für einen ersten Prototypenlauf fest. Konzentrieren Sie sich insbesondere auf Konzentrizitätsergebnisse, Oberflächenbeschaffenheitsmetriken und eine einwandfreie Rückverfolgbarkeit der Materialzertifizierung.
Die Herstellung zuverlässiger Wellen für die Luft- und Raumfahrt erfordert kompromisslose Exzellenz in jeder einzelnen Phase. Erfolgreich Die CNC- Drehbearbeitung von Titan erfordert weit mehr als nur den Kauf der richtigen Ausrüstung. Es erfordert die Anwendung strenger Prozesskontrollen und die tägliche Durchführung eines intensiven Wärmemanagements. Es erfordert auch die strikte und uneingeschränkte Einhaltung komplexer Qualitätsrahmen für die Luft- und Raumfahrt.
Beschaffungs- und Engineering-Teams müssen immer weit über den ursprünglich angebotenen Preis hinausschauen. Sie benötigen engagierte Partner, die der Maschinensteifigkeit Priorität einräumen, prädiktive Werkzeugpläne nutzen und jede Dimension sorgfältig überprüfen. Nehmen Sie sich die nötige Zeit, um ihre Maschinen zu prüfen und ihre Ingenieure gründlich zu befragen, bevor Sie Ihre kritische Lieferkette festlegen.
Sind Sie bereit, Ihr nächstes kritisches Schachtprojekt zu optimieren? Senden Sie Ihre CAD-Dateien noch heute an unser spezialisiertes Ingenieurteam für eine umfassende Herstellbarkeitsprüfung. Kontaktieren Sie uns direkt, um Ihre spezifischen Wellenanforderungen für die Luft- und Raumfahrt zu besprechen und herauszufinden, wie wir die perfekte Ausführung Ihrer anspruchsvollsten Titankomponenten sicherstellen können.
A: Realistische Schnittgeschwindigkeiten für Ti-6Al-4V liegen typischerweise zwischen 100 und 200 Oberflächenfuß pro Minute (SFM). Niedrige Schnittgeschwindigkeiten in Kombination mit starken, gleichmäßigen Vorschüben sind gängige Praxis. Dieser spezielle Ansatz verhindert eine übermäßige Wärmeentwicklung und vermeidet erfolgreich eine Kaltverfestigung. Höhere Schubgeschwindigkeiten führen zu einem schnellen Abbau der Hartmetallschneidkante und es besteht die Gefahr einer thermischen Beschädigung des Werkstücks.
A: Eine Schrägbettkonstruktion sorgt für eine deutlich höhere strukturelle Steifigkeit und eine hervorragende Vibrationsdämpfung. Dies bleibt entscheidend für den sicheren Umgang mit den hohen Schnittkräften, die Titan erzeugt. Darüber hinaus ermöglicht das abgewinkelte Bett, dass die Schwerkraft abrasive Titanspäne aktiv vom Werkstück wegzieht. Dadurch wird ein gefährliches Nachschneiden der Späne verhindert, das teure Schneidwerkzeuge sofort zerstören kann.
A: Titan verfestigt sich fast augenblicklich, wenn ein Schneidwerkzeug daran reibt, anstatt es richtig abzuscheren. Unterbrochene Schnitte oder das Verweilen an einer Stelle führen zu einer starken Verhärtung der Materialoberfläche. Diese gehärtete Schicht zerstört aggressiv nachfolgende Werkzeugdurchgänge. Es erhöht den Werkzeugverbrauch erheblich, erhöht die Ausschussquote und erzwingt viel längere Produktionszeiten, was Ihre endgültigen Stückkosten erheblich in die Höhe treibt.
A: Präzisionsdrehzentren können realistischerweise Oberflächengüten von etwa 16 bis 32 Mikrozoll (Ra) auf Titankomponenten erreichen. Um dieses Finish dauerhaft zu erreichen, sind messerscharfe Hartmetalleinsätze und eine Hochdruck-Kühlmittelzufuhr erforderlich. Für kritische Wellen in der Luft- und Raumfahrt, die ultrafeine Oberflächengüten unter 16 Ra erfordern, sind häufig sekundäre Bearbeitungsschritte wie Präzisionsrundschleifen erforderlich, um die Spezifikationen sicher und zuverlässig zu erfüllen.


