

Visualizações: 0 Autor: Editor do site Horário de publicação: 17/08/2026 Origem: Site


Rebarbas em instrumentos cirúrgicos como bisturis, pinças e trocartes representam um ponto crítico de falha na fabricação médica moderna. Eles correm o risco direto de danos graves aos tecidos, infecções pós-operatórias perigosas e recalls catastróficos de produtos da FDA. Confiar na rebarbação manual pós-processo introduz erros humanos inaceitáveis nesses fluxos de trabalho altamente regulamentados. Os métodos de abrasão manual aumentam consistentemente os custos de fabricação por peça, ao mesmo tempo que comprometem gravemente a repetibilidade dimensional microscópica em grandes lotes de produção. Você deve mover estrategicamente o controle de rebarbas a montante, otimizando o Processo de torno CNC diretamente para garantir a verdadeira confiabilidade. Este guia abrangente fornece às equipes de engenharia e compras uma estrutura objetiva e baseada em dados. Avaliaremos minuciosamente as técnicas de mitigação de rebarbas em processo, compararemos tecnologias de rebarbação automatizada e delinearemos padrões rígidos do setor. Você aprenderá exatamente como avaliar e selecionar parceiros de usinagem médica altamente qualificados para o próximo lançamento de um dispositivo cirúrgico complexo.
O controle eficaz de rebarbas começa no nível da máquina; evitar rebarbas de capotamento e de ruptura durante o torneamento é significativamente mais econômico do que removê-las posteriormente.
Selecionar o equipamento certo – como um equipamento de alta rigidez Máquina de torno CNC de precisão ou alta velocidade Torno CNC Gang Tool — é fundamental para minimizar a deflexão e a vibração da ferramenta.
A seleção do material (por exemplo, Titânio Gr. 5 vs. Inox 17-4 PH) determina a geometria da ferramenta necessária e a estratégia de refrigeração para gerenciar a quebra de cavacos e o calor.
A avaliação de um parceiro de usinagem exige olhar além das capacidades básicas para auditar suas estruturas de validação IQ/OQ/PQ e a conformidade com os padrões ISO 13485.
A fabricação de instrumentos cirúrgicos não deixa absolutamente nenhum espaço para defeitos nas bordas. Quando você avalia a produção de dispositivos médicos críticos, o argumento comercial para controlar rebarbas dentro da máquina torna-se inegável. A prevenção de defeitos sempre supera a correção de defeitos.
Os fabricantes de dispositivos médicos operam sob estruturas regulatórias rígidas. De acordo com o FDA 21 CFR Parte 820, a rastreabilidade e o controle de processos constituem a espinha dorsal da conformidade. Uma falha causada por uma rebarba microscópica pode desencadear um recall imediato e devastador do produto. Quando uma lâmina de bisturi ou punção de biópsia deixa um fragmento microscópico em um paciente, os riscos de responsabilidade se multiplicam exponencialmente.
Além disso, as rebarbas microscópicas afetam gravemente a eficácia da esterilização. Até mesmo flocos microscópicos de metal criam pequenas fendas na superfície do instrumento. Essas fendas abrigam carga biológica, protegendo patógenos perigosos do vapor da autoclave ou dos esterilizantes químicos. A eliminação desses defeitos na origem protege tanto o paciente quanto a situação regulatória da sua empresa.
Muitas instalações antigas ainda dependem fortemente da rebarbação manual sob microscópios. Esta abordagem introduz uma variabilidade enorme. Operadores humanos, não importa quão habilidosos sejam, aplicam pressão inconsistente ao usar discos abrasivos ou limas manuais. Essa inconsistência leva diretamente ao comprometimento das microtolerâncias.
Quando você confia na abrasão manual, você aceita altas taxas de refugo. Os custos trabalhistas disparam porque técnicos bem pagos passam horas raspando peças meticulosamente. Além disso, a intervenção manual perturba gravemente os tempos de ciclo. A produção escalável torna-se impossível quando cada lote enfrenta um gargalo na estação de rebarbação. Ao eliminar etapas manuais, você estabiliza a previsibilidade da produção.
Como definimos o sucesso na mitigação de rebarbas upstream? O objetivo requer alcançar um acabamento superficial altamente repetível (Ra) e uma quebra de borda limpa diretamente da máquina. Consideramos o processo otimizado quando não requer nenhuma intervenção manual. Conseguir isso permite uma integração perfeita em processos secundários automatizados, garantindo geometria de peça idêntica da primeira à milésima peça.
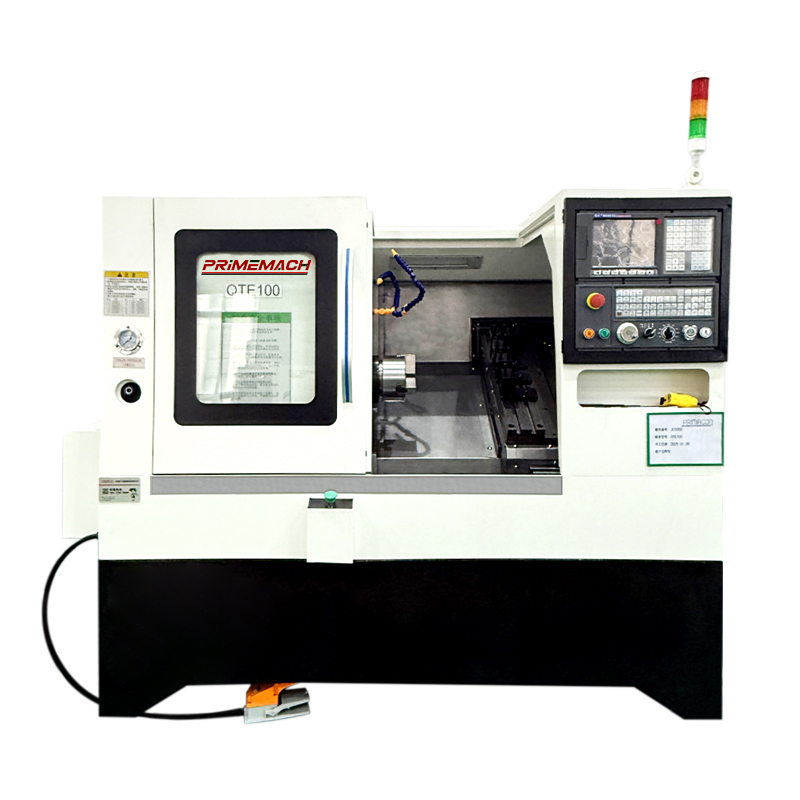
Você não pode programar a saída de uma máquina fundamentalmente instável. O controle de rebarbas a montante requer arquiteturas mecânicas específicas capazes de lidar com ligas médicas resistentes sem ceder à vibração.
Ao cortar ligas de uso médico, como o aço inoxidável 17-4 PH, a rigidez estrutural determina o sucesso. Um projeto construído propositadamente O torno CNC de precisão utiliza bases pesadas de ferro fundido e guias especializadas. Esses recursos amortecem ativamente a vibração durante passagens de corte pesadas. Sem esse amortecimento, a ferramenta vibra contra a peça, criando marcas microscópicas e rebarbas endurecedoras.
O desvio do fuso também desempenha um papel crítico. Se um fuso se desviar mesmo que alguns mícrons durante a rotação, a pressão da ferramenta flutua enormemente. A pressão inconsistente rasga o material em vez de cortá-lo de maneira limpa. Máquinas de última geração mantêm batimentos quase nulos do fuso, garantindo cortes suaves e sem rebarbas.
Peças microcirúrgicas, como pinças ou trocartes minimamente invasivos, exigem equipamentos exclusivos. Para diâmetros submilimétricos, uma configuração de torre tradicional geralmente é insuficiente. Em vez disso, os engenheiros utilizam um Torno CNC Gang Tool para obter resultados superiores.
Esta arquitetura monta ferramentas em um slide linear, eliminando completamente o tempo de indexação da torre. As transições rápidas de ferramentas reduzem as marcas de permanência na peça. Como o conjunto de ferramentas fica muito mais próximo do fuso, ele minimiza a deflexão da ferramenta. O escoamento contínuo e ininterrupto de cavacos evita que os cavacos se enrolem em componentes minúsculos e deixem cicatrizes na superfície.
Materiais pegajosos como o aço inoxidável 316L apresentam enormes desafios de quebra de cavacos. Eles tendem a formar cavacos longos e fibrosos que se arrastam pelas bordas recém-usinadas, causando rebarbas secundárias. Você deve utilizar sistemas de refrigeração de alta pressão que fornecem mais de 1.000 PSI diretamente para a zona de corte.
Essa imensa pressão atua como um martelo líquido. Ele força o chip a dobrar e quebrar de forma limpa antes de emaranhar a ferramenta. A refrigeração de alta pressão também reduz drasticamente o acúmulo térmico, evitando rebarbas térmicas e mantendo a aresta de corte mais afiada possível.
Depois de garantir o equipamento certo, o foco muda para a engenharia de processos. Os maquinistas devem utilizar programação inteligente e geometrias exatas de ferramentas para evitar o capotamento do material.
A prevenção de rebarbas depende inteiramente de como a pastilha interage com o metal. Devemos selecionar ângulos de inclinação positivos e arestas de corte ultra-afiadas. Uma borda afiada corta o material de forma limpa. Por outro lado, uma ferramenta cega ou inclinada negativamente empurra o material, fazendo com que ele flua sobre a borda e forme uma rebarba espessa.
No entanto, a nitidez extrema cria uma vulnerabilidade. Ferramentas extremamente afiadas desgastam-se muito mais rapidamente, especialmente em ligas resistentes. Os engenheiros devem gerenciar o equilíbrio entre a vida útil da ferramenta e a afiação da aresta. Estabelecemos intervalos rigorosos de troca de ferramentas com base no rendimento da peça, substituindo as pastilhas muito antes que fiquem cegas o suficiente para gerar rebarbas.
A programação inteligente pode eliminar defeitos nas bordas antes que o fuso pare. Frequentemente implementamos chanfros, programação de raios e ranhuras de alívio de roscas diretamente no ciclo de torneamento.
Para peças cirúrgicas rosqueadas, o rosqueamento padrão geralmente deixa uma rebarba desagradável na raiz na saída. Os engenheiros empregam técnicas de rosqueamento “push-pull”. Ao alternar a direção dos passes de rosqueamento e utilizar passes de mola (passes de corte zero), a ferramenta corta de forma limpa as raízes das rebarbas. A peça deixa o mandril perfeitamente limpo.
Diferentes ligas médicas comportam-se de maneira diferente no ponto de saída de um corte. Fraturas de ligas frágeis, causando rebarbas de ruptura. Os aços inoxidáveis endurecidos mancham e rasgam. Você deve ajustar rigorosamente os feeds de saída para corresponder ao perfil do material. Diminuir o avanço precisamente na saída da borda evita que a ferramenta sopre a parte traseira da peça.
Tipo de material |
Desafio Primário |
Tipo de rebarba formada |
Estratégia recomendada |
|---|---|---|---|
Titânio Gr. 5 |
Baixa condutividade térmica |
Rebarbas térmicas/de esfregaço |
Ancinho positivo ultra-afiado, líquido refrigerante de 1000+ PSI. |
Inox 316L |
Batatas fritas pegajosas e pegajosas |
Rollover/rebarbas secundárias |
Quebra de cavacos em alta pressão, avanços moderados. |
PH 17-4 inoxidável |
Endurecimento por trabalho |
Rebarbas de vibração endurecidas |
Grande profundidade de corte, limites rígidos de troca de ferramentas. |
Cobalto Cromo |
Dureza/abrasão extrema |
Rebarbas de ruptura |
Taxas de alimentação de saída reduzidas, fixação rígida. |
Devemos reconhecer uma dura verdade: o torneamento 100% livre de rebarbas continua sendo um ideal teórico para geometrias complexas. Embora a otimização evite defeitos massivos, processos secundários controlados são frequentemente necessários para a conformidade regulatória final e arredondamento validado.
Ao contrário da rotação manual, estes processos automatizados oferecem uma consistência incrível. As instalações utilizam meios cerâmicos de alta densidade combinados com compostos químicos especializados. A força centrífuga remove uniformemente micro-rebarbas em todo o lote.
Como o meio atua isotropicamente (igualmente em todas as direções), ele suaviza a superfície sem alterar as tolerâncias dimensionais críticas. Este método garante que um cabo de bisturi de tolerância restrita permaneça perfeitamente dentro das especificações.
Certos instrumentos cirúrgicos apresentam geometrias internas complexas, impossíveis de alcançar com meios físicos. Cânulas, roscas internas e punções de biópsia requerem Usinagem Eletroquímica (ECM). O ECM atua como um processo de revestimento reverso, dissolvendo as rebarbas usando corrente elétrica e eletrólitos.
Consideração de risco: Os fabricantes de dispositivos médicos devem aplicar protocolos de validação rigorosos ao usar o ECM. Você deve garantir que nenhuma contaminação química residual permaneça no implante ou na superfície do instrumento antes da embalagem.
Para extrema precisão, os fabricantes recorrem à rebarbação a laser e ao TEM. Esses métodos usam energia concentrada ou combustão controlada de gás para vaporizar instantaneamente as rebarbas em milissegundos.
Consideração de risco: A vaporização do metal gera calor intenso. Você enfrenta um alto potencial para zonas afetadas pelo calor (HAZ) localizadas. A HAZ pode alterar as propriedades mecânicas da liga, tornando a lâmina cirúrgica quebradiça. Extensos testes metalúrgicos devem validar esses processos térmicos.
Tecnologia |
Melhor Aplicação |
Principal benefício |
Risco Primário/Limitação |
|---|---|---|---|
Superacabamento Isotrópico |
Perfis externos, alças |
Mantém microtolerâncias |
Não é possível alcançar furos internos profundos. |
Eletroquímico (ECM) |
Cânulas, recursos internos |
Remoção de rebarbas sem força mecânica |
Risco de resíduos químicos. |
Energia Térmica (TEM) |
Furos cruzados complexos |
Processamento instantâneo de várias partes |
Cria zonas afetadas pelo calor (HAZ). |
A aquisição de peças para instrumentos cirúrgicos exige mais do que apenas encontrar uma loja com capacidade aberta. Você deve auditar rigorosamente os parceiros em potencial para garantir que eles possuam verdadeiro conhecimento em fabricação médica.
Durante sua auditoria inicial, faça uma pergunta crucial: eles projetam processos para prevenção de rebarbas ou simplesmente contam com salas de teste para corrigir erros anteriores? Um parceiro qualificado mostrará simulações de percurso projetadas especificamente para minimizar o rollover de arestas. Eles tratam a rebarbação como uma etapa de acabamento controlada e não como uma operação de salvamento.
Você não pode comprometer os sistemas de qualidade. Verifique sua certificação ISO 13485 imediatamente. Analise profundamente suas capacidades de Inspeção do Primeiro Artigo (FAI). Eles usam inspeção óptica automatizada (AOI) para detectar rebarbas submicrométricas? Se confiarem apenas na inspeção visual por meio de microscópios padrão, não poderão garantir uma produção em escala com zero defeitos.
Na fabricação médica, você deve validar a máquina, o processo e a produção contínua. Pergunte como o fornecedor garante que o desgaste da ferramenta não introduzirá rebarbas fora das especificações no meio de uma produção de 10.000 peças. Eles devem apresentar documentação detalhada de IQ/OQ/PQ (Instalação, Operação e Qualificação de Desempenho) comprovando que seu processo permanece estável ao longo do tempo.
Observe atentamente estes sinais de alerta críticos durante as auditorias de seus fornecedores:
Falta de sistemas documentados de gerenciamento da vida útil das ferramentas: se os maquinistas trocam as ferramentas “quando elas parecem sem graça”, o processo fica fundamentalmente fora de controle.
Confiança excessiva na rebarbação manual: ver dezenas de trabalhadores debruçados sobre microscópios com limas manuais para pedidos de alto volume indica um processo de usinagem inicial interrompido.
Controles ambientais inadequados: A falta de estabilização da temperatura no chão de fábrica causa mudanças dimensionais e dinâmicas de corte inconsistentes.
Rastreabilidade incompleta: Incapacidade de vincular um lote específico de peças ao lote exato de ferramentas e matérias-primas utilizadas.
A eliminação de rebarbas em instrumentos cirúrgicos requer uma abordagem altamente holística. Tudo começa diretamente com a seleção estratégica de máquinas, aproveitando arquiteturas de precisão e ferramentas coletivas. Ele continua através de programação exata e gerenciamento rigoroso da vida útil da ferramenta. Por fim, termina com tecnologias de acabamento de superfície automatizadas e validadas que eliminam totalmente o erro humano.
Próximas etapas: As equipes de compras e engenharia devem auditar proativamente potenciais parceiros. Não julgue um fornecedor apenas pelo custo da peça cotada. Você deve avaliar seus controles de processo documentados, seu gerenciamento rigoroso da vida útil das ferramentas e suas metodologias de redução de refugos baseadas em dados.
Prompt prático: solicite hoje mesmo uma revisão de engenharia das impressões atuais de suas peças cirúrgicas. Trabalhe com seus engenheiros de fabricação para identificar otimizações sutis de geometria — como alterar chanfros de arestas ou ajustar relevos de rosca — que reduzirão naturalmente a formação de rebarbas durante o ciclo de torneamento.
R: A ISO 13485 determina um rigoroso gerenciamento de qualidade e controle de processo, em vez de especificar tamanhos exatos de rebarbas. Tolerâncias dimensionais específicas são sempre definidas pela impressão OEM. No entanto, os padrões da indústria médica normalmente exigem conformidade estrita com zero rebarbas, exigindo que as peças pareçam completamente livres de rebarbas quando inspecionadas visualmente com ampliação de 10x a 20x.
R: Uma configuração de ferramenta agrupada monta ferramentas de corte em uma corrediça linear rígida, eliminando a pesada indexação mecânica de uma torre. Esta configuração reduz drasticamente a vibração e permite transições de ferramentas rápidas e perfeitas. Menos vibração e engate contínuo levam diretamente a cortes mais limpos e significativamente menos rebarbas em microcomponentes.
R: Não. Embora a refrigeração de alta pressão (mais de 1.000 PSI) reduza significativamente o recorte de cavacos e evite rebarbas térmicas ao quebrar os cavacos de maneira limpa, ela não consegue eliminar totalmente as micro-rebarbas em geometrias complexas. A rebarbação automatizada secundária muitas vezes ainda é necessária para obter as bordas validadas e perfeitamente arredondadas exigidas pelos padrões de implantes médicos.
R: O titânio tem condutividade térmica excepcionalmente baixa, o que significa que o calor permanece preso na ponta. Também tem uma forte tendência a formar galhas e manchas. Isso requer ferramentas de inclinação positiva ultra-afiadas e estratégias agressivas de refrigeração de alta pressão. Em contraste, o aço inoxidável 17-4 PH apresenta desafios de endurecimento, exigindo configurações rígidas e cortes mais pesados para evitar rebarbas.


