

Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-17 Origine : Site


Les bavures sur les instruments chirurgicaux comme les scalpels, les forceps et les trocarts représentent un point de défaillance critique dans la fabrication médicale moderne. Ils risquent directement de graves lésions tissulaires, des infections postopératoires dangereuses et des rappels catastrophiques de produits par la FDA. Le recours à l'ébavurage manuel post-traitement introduit une erreur humaine inacceptable dans ces flux de travail hautement réglementés. Les méthodes d'abrasion manuelle augmentent systématiquement les coûts de fabrication par pièce tout en compromettant gravement la répétabilité dimensionnelle microscopique sur les grands lots de production. Vous devez déplacer stratégiquement le contrôle des bavures en amont en optimisant la Processus de tour CNC directement pour garantir une véritable fiabilité. Ce guide complet fournit aux équipes d'ingénierie et d'approvisionnement un cadre objectif et basé sur des données. Nous évaluerons en profondeur les techniques d’atténuation des bavures en cours de processus, comparerons les technologies d’ébavurage automatisées et définirons les normes industrielles strictes. Vous apprendrez exactement comment sélectionner et présélectionner des partenaires d'usinage médical hautement qualifiés pour le prochain lancement de votre prochain dispositif chirurgical complexe.
Un contrôle efficace des bavures commence au niveau de la machine ; Il est nettement plus rentable d'empêcher les bavures de renversement et d'éclatement pendant le tournage que de les éliminer ultérieurement.
Choisir le bon équipement, comme un équipement à haute rigidité Tour CNC de précision ou une machine à grande vitesse Tour à outils CNC Gang - est essentiel pour minimiser la déviation et les vibrations de l'outil.
La sélection des matériaux (par exemple, Titane Gr. 5 ou 17-4 PH Inox) dicte la géométrie de l'outil requise et la stratégie de refroidissement pour gérer la casse des copeaux et la chaleur.
La sélection d'un partenaire d'usinage nécessite d'aller au-delà des capacités de base pour auditer ses cadres de validation IQ/OQ/PQ et sa conformité aux normes ISO 13485.
La fabrication d’instruments chirurgicaux ne laisse absolument aucune place aux défauts de bord. Lorsque vous évaluez la production de dispositifs médicaux critiques, l’intérêt commercial du contrôle des bavures à l’intérieur de la machine devient indéniable. La prévention des défauts surpasse toujours la correction des défauts.
Les fabricants de dispositifs médicaux opèrent dans des cadres réglementaires stricts. Conformément à la norme FDA 21 CFR Part 820, la traçabilité et le contrôle des processus constituent l'épine dorsale de la conformité. Une défaillance imputable à une bavure microscopique peut déclencher un rappel de produit immédiat et dévastateur. Lorsqu’une lame de scalpel ou un poinçon à biopsie laisse un fragment microscopique chez un patient, les risques de responsabilité se multiplient de façon exponentielle.
De plus, les bavures microscopiques ont un impact important sur l’efficacité de la stérilisation. Même les flocons de métal microscopiques créent de minuscules crevasses à la surface de l'instrument. Ces crevasses abritent une charge biologique, protégeant les agents pathogènes dangereux de la vapeur des autoclaves ou des stérilisants chimiques. L'élimination de ces défauts à la source protège à la fois le patient et la position réglementaire de votre entreprise.
De nombreuses installations existantes s'appuient encore largement sur l'ébavurage manuel sous microscope. Cette approche introduit une variabilité massive. Les opérateurs humains, aussi qualifiés soient-ils, appliquent une pression incohérente lorsqu'ils utilisent des meules abrasives ou des limes à main. Cette incohérence conduit directement à des micro-tolérances compromises.
Lorsque vous comptez sur l’abrasion manuelle, vous acceptez des taux de rebut élevés. Les coûts de main-d'œuvre montent en flèche parce que les techniciens hautement rémunérés passent des heures à gratter minutieusement les pièces. De plus, l’intervention manuelle perturbe considérablement les temps de cycle. Une production évolutive devient impossible lorsque chaque lot est confronté à un goulot d'étranglement au niveau de la station d'ébavurage. En éliminant les étapes manuelles, vous stabilisez la prévisibilité des résultats.
Comment définissons-nous le succès de l’atténuation des bavures en amont ? L’objectif nécessite d’obtenir une finition de surface (Ra) hautement reproductible et une rupture de bord nette dès la sortie de la machine. Nous considérons le processus comme optimisé lorsqu’il ne nécessite aucune intervention manuelle. Y parvenir permet une intégration transparente dans les processus secondaires automatisés, garantissant une géométrie de pièce identique de la première pièce à la millième.
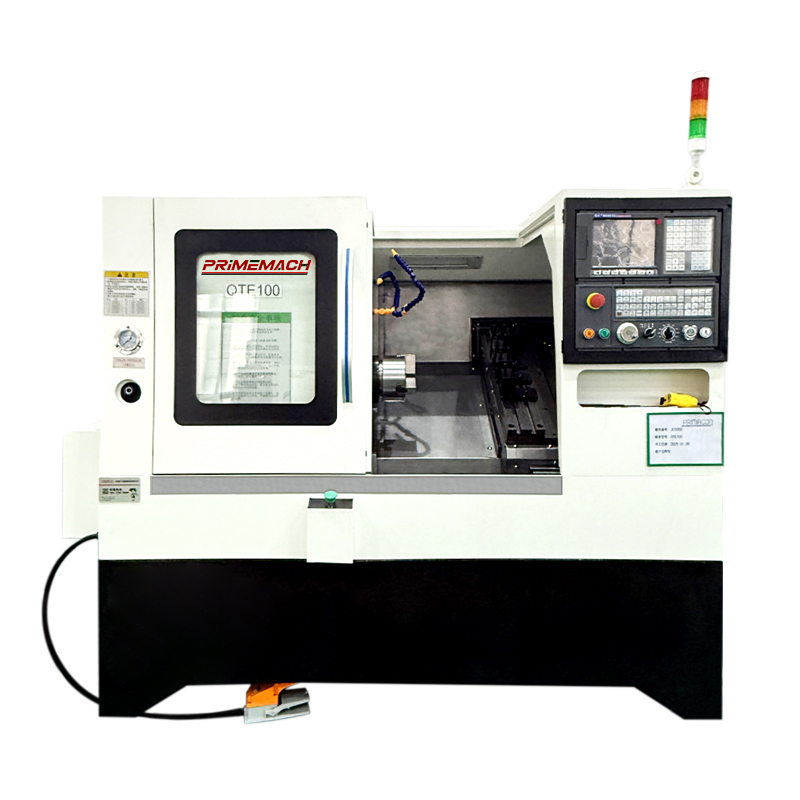
Vous ne pouvez pas programmer pour sortir d’une machine fondamentalement instable. Le contrôle des bavures en amont nécessite des architectures mécaniques spécifiques capables de manipuler des alliages médicaux résistants sans céder aux vibrations.
Lors de la découpe d'alliages de qualité médicale comme l'acier inoxydable 17-4 PH, la rigidité structurelle est la clé du succès. Un construit sur mesure La machine de tour CNC de précision utilise des bases en fonte lourdes et des guides spécialisés. Ces caractéristiques amortissent activement les vibrations lors des passes de coupe lourdes. Sans cet amortissement, l'outil heurte la pièce, créant des marques microscopiques et des bavures écrouissantes.
Le faux-rond de la broche joue également un rôle crucial. Si une broche s'écarte ne serait-ce que de quelques microns pendant la rotation, la pression de l'outil fluctue énormément. Une pression incohérente déchire le matériau au lieu de le cisailler proprement. Les machines haut de gamme maintiennent un faux-rond de broche proche de zéro, garantissant des coupes douces et sans bavures.
Les pièces microchirurgicales, telles que les pinces ou les trocarts mini-invasifs, nécessitent un équipement unique. Pour les diamètres inférieurs au millimètre, une configuration de tourelle traditionnelle est souvent insuffisante. Au lieu de cela, les ingénieurs utilisent un Tour à outils CNC Gang pour obtenir des résultats supérieurs.
Cette architecture monte les outils sur un chariot linéaire, éliminant complètement le temps d'indexation de la tourelle. Les transitions d'outils rapides réduisent les marques d'arrêt sur la pièce. Étant donné que les outils groupés sont placés beaucoup plus près de la broche, ils minimisent la déviation de l'outil. L'évacuation continue et ininterrompue des copeaux empêche les copeaux de s'enrouler autour de minuscules composants et de laisser des cicatrices sur la surface.
Les matériaux gommeux comme l’acier inoxydable 316L présentent d’énormes défis en matière de bris de copeaux. Ils ont tendance à former de longs copeaux filandreux qui traînent sur les bords fraîchement usinés, provoquant des bavures secondaires. Vous devez utiliser des systèmes de refroidissement à haute pression délivrant plus de 1 000 PSI directement dans la zone de coupe.
Cette immense pression agit comme un coup de bélier. Cela force la puce à se plier et à se casser proprement avant de pouvoir emmêler l'outil. Le liquide de refroidissement haute pression réduit également considérablement l'accumulation de chaleur, évitant ainsi les bavures thermiques et maintenant le tranchant le plus tranchant possible.
Une fois que vous avez obtenu le bon équipement, l’accent est mis sur l’ingénierie des procédés. Les machinistes doivent utiliser une programmation intelligente et des géométries d'outils exactes pour éviter le renversement du matériau.
La prévention des bavures repose entièrement sur la manière dont l'insert interagit avec le métal. Nous devons sélectionner des angles de coupe positifs et des arêtes de coupe ultra-tranchantes. Un bord tranchant coupe le matériau proprement. À l’inverse, un outil émoussé ou incliné négativement pousse le matériau, le faisant couler sur le bord et former une épaisse bavure de retournement.
Cependant, une extrême netteté crée une vulnérabilité. Les outils extrêmement tranchants s'usent beaucoup plus rapidement, en particulier dans les alliages durs. Les ingénieurs doivent gérer le compromis entre la durée de vie de l'outil et la netteté des bords. Nous établissons des intervalles de changement d'outils stricts en fonction du rendement des pièces, en remplaçant les plaquettes bien avant qu'elles ne soient suffisamment émoussées pour générer des bavures.
Une programmation intelligente peut éliminer les défauts de bord avant l'arrêt de la broche. Nous implémentons fréquemment le chanfreinage, la programmation du rayon et les rainures de dégagement du filetage directement dans le cycle de tournage.
Pour les pièces chirurgicales filetées, le filetage standard laisse souvent une vilaine bavure de racine à la sortie. Les ingénieurs emploient des techniques de filetage « push-pull ». En alternant la direction des passes de filetage et en utilisant des passes à ressort (passes sans coupe), l'outil coupe proprement les racines des bavures. La pièce laisse le mandrin parfaitement propre.
Différents alliages médicaux se comportent différemment à la sortie d’une coupure. Les alliages fragiles se fracturent, provoquant des bavures. Les aciers inoxydables écrouis se maculent et se déchirent. Vous devez strictement ajuster les flux de sortie pour qu'ils correspondent au profil du matériau. Ralentir l'avance précisément à la sortie du bord évite que l'outil ne souffle vers l'arrière de la pièce.
Type de matériau |
Défi principal |
Type de bavure formé |
Stratégie recommandée |
|---|---|---|---|
Titane Gr. 5 |
Faible conductivité thermique |
Fraises thermiques/frottis |
Râteau positif ultra-pointu, liquide de refroidissement 1000+ PSI. |
Inox 316L |
Chips gommeuses et filandreuses |
Fraises de retournement/secondaires |
Brise-copeaux haute pression, avances modérées. |
17-4 PH Inox |
Écrouissage |
Bavures durcies |
Profondeur de passe importante, limites strictes de changement d'outil. |
Chrome-cobalt |
Dureté/abrasion extrême |
Bavures |
Avances de sortie réduites, serrage rigide. |
Nous devons reconnaître une dure vérité : le tournage 100 % sans bavure reste un idéal théorique pour les géométries complexes. Même si l'optimisation évite des défauts massifs, des processus secondaires contrôlés sont souvent nécessaires pour assurer la conformité réglementaire finale et l'arrondissement des bords validé.
Contrairement au culbutage manuel, ces processus automatisés offrent une cohérence incroyable. Les installations utilisent des supports céramiques haute densité associés à des composés chimiques spécialisés. La force centrifuge élimine uniformément les micro-bavures sur l’ensemble du lot.
Parce que le média agit de manière isotrope (également dans toutes les directions), il lisse la surface sans altérer les tolérances dimensionnelles critiques. Cette méthode garantit qu’un manche de scalpel à tolérance serrée reste parfaitement conforme aux spécifications.
Certains instruments chirurgicaux présentent des géométries internes complexes impossibles à atteindre avec des supports physiques. Les canules, les fils internes et les poinçons de biopsie nécessitent un usinage électrochimique (ECM). L'ECM agit comme un processus de placage inversé, dissolvant les bavures à l'aide de courant électrique et d'électrolytes.
Considération des risques : les fabricants de dispositifs médicaux doivent appliquer des protocoles de validation stricts lorsqu'ils utilisent l'ECM. Vous devez garantir qu’aucune contamination chimique résiduelle ne reste sur la surface de l’implant ou de l’instrument avant l’emballage.
Pour une précision extrême, les fabricants se tournent vers l’ébavurage laser et le TEM. Ces méthodes utilisent une énergie concentrée ou une combustion contrôlée de gaz pour vaporiser instantanément les bavures en quelques millisecondes.
Considération des risques : La vaporisation du métal génère une chaleur intense. Vous êtes confronté à un potentiel élevé de zones localisées affectées par la chaleur (ZAT). HAZ peut altérer les propriétés mécaniques de l’alliage, rendant une lame chirurgicale fragile. Des tests métallurgiques approfondis doivent valider ces processus thermiques.
Technologie |
Meilleure application |
Avantage clé |
Risque principal/limite |
|---|---|---|---|
Superfinition isotrope |
Profils extérieurs, poignées |
Maintient les micro-tolérances |
Ne peut pas atteindre les trous internes profonds. |
Électrochimique (ECM) |
Canules, caractéristiques internes |
Élimination des bavures sans force mécanique |
Risque de résidus chimiques. |
Énergie thermique (TEM) |
Trous transversaux complexes qui se croisent |
Traitement instantané en plusieurs parties |
Crée des zones affectées par la chaleur (ZAT). |
Pour se procurer des pièces d’instruments chirurgicaux, il ne suffit pas de trouver un magasin doté d’une capacité ouverte. Vous devez auditer rigoureusement les partenaires potentiels pour vous assurer qu’ils possèdent une véritable expertise en fabrication médicale.
Lors de votre audit initial, posez-vous une question cruciale : conçoivent-ils des processus pour la prévention des bavures , ou s'appuient-ils simplement sur des salles de culbutage pour corriger les erreurs en amont ? Un partenaire qualifié vous montrera des simulations de parcours d'outils conçues spécifiquement pour minimiser le retournement des bords. Ils considèrent l'ébavurage comme une étape de finition contrôlée et non comme une opération de récupération.
Vous ne pouvez pas faire de compromis sur les systèmes de qualité. Vérifiez immédiatement leur certification ISO 13485. Examinez en profondeur leurs capacités d’inspection du premier article (FAI). Utilisent-ils l’inspection optique automatisée (AOI) pour détecter les bavures submicroniques ? S’ils s’appuient uniquement sur une inspection visuelle via des microscopes standards, ils ne peuvent pas garantir une production zéro défaut à grande échelle.
Dans la fabrication médicale, vous devez valider la machine, le processus et le rendement en cours. Demandez comment le fournisseur garantit que l'usure des outils n'introduira pas de bavures non conformes aux spécifications à mi-chemin d'une production de 10 000 pièces. Ils doivent présenter une documentation détaillée IQ/OQ/PQ (Installation, Operational and Performance Qualification) prouvant que leur processus reste stable dans le temps.
Surveillez attentivement ces signes d’avertissement critiques lors de vos audits de fournisseurs :
Absence de systèmes documentés de gestion de la durée de vie des outils : si les machinistes changent d'outils « lorsqu'ils semblent ennuyeux », le processus est fondamentalement hors de contrôle.
Dépendance excessive à l'ébavurage manuel : voir des dizaines de travailleurs penchés sur des microscopes avec des limes à main pour des commandes de gros volumes indique un processus d'usinage en amont défectueux.
Mauvais contrôles environnementaux : le manque de stabilisation de la température dans l’atelier entraîne des changements dimensionnels et une dynamique de coupe incohérente.
Traçabilité incomplète : impossibilité de relier un lot spécifique de pièces au lot exact d'outils et de matières premières utilisé.
L'élimination des bavures sur les instruments chirurgicaux nécessite une approche très globale. Cela commence directement par la sélection stratégique des machines, en tirant parti des architectures d’outils de précision et groupées. Cela se poursuit grâce à une programmation précise et une gestion stricte de la durée de vie des outils. Enfin, il se termine par des technologies de finition de surface validées et automatisées qui éliminent entièrement l’erreur humaine.
Prochaines étapes : les équipes d'approvisionnement et d'ingénierie doivent auditer de manière proactive les partenaires potentiels. Ne jugez pas un fournisseur uniquement sur le coût de ses pièces. Vous devez évaluer leurs contrôles de processus documentés, leur gestion rigoureuse de la durée de vie des outils et leurs méthodologies de réduction des rebuts basées sur les données.
Invite exploitable : demandez dès aujourd’hui un examen technique de vos impressions de pièces chirurgicales actuelles. Travaillez avec vos ingénieurs de fabrication pour identifier des optimisations géométriques subtiles, comme la modification des chanfreins de bord ou l'ajustement des reliefs de filetage, qui réduiront naturellement la formation de bavures pendant le cycle de tournage.
R : La norme ISO 13485 impose une gestion stricte de la qualité et un contrôle des processus plutôt que de spécifier des tailles exactes de bavures. Les tolérances dimensionnelles spécifiques sont toujours définies par l'impression OEM. Cependant, les normes de l'industrie médicale exigent généralement une stricte conformité zéro bavure, exigeant que les pièces semblent totalement exemptes de bavures lorsqu'elles sont inspectées visuellement avec un grossissement de 10x à 20x.
R : Une configuration d'outils groupés permet de monter les outils de coupe sur une glissière linéaire rigide, éliminant ainsi l'indexation mécanique lourde d'une tourelle. Cette configuration réduit considérablement les vibrations et permet des transitions d'outils rapides et fluides. Moins de vibrations et un engagement continu conduisent directement à des coupes plus nettes et à beaucoup moins de bavures sur les micro-composants.
R : Non. Même si le liquide de refroidissement haute pression (1 000+ PSI) réduit considérablement le recoupage des copeaux et prévient les bavures thermiques en brisant proprement les copeaux, il ne peut pas éliminer entièrement les micro-bavures sur les géométries complexes. Un ébavurage automatisé secondaire est encore souvent nécessaire pour obtenir les bords validés et parfaitement arrondis exigés par les normes sur les implants médicaux.
R : Le titane a une conductivité thermique exceptionnellement faible, ce qui signifie que la chaleur reste emprisonnée au niveau du tranchant. Il a également une forte tendance à former des pellicules et des taches. Cela nécessite un outillage à râteau positif ultra-pointu et des stratégies agressives de refroidissement à haute pression. En revanche, l'acier inoxydable 17-4 PH présente des défis d'écrouissage, exigeant des configurations rigides et des coupes plus lourdes pour éviter les bavures.


