

Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-08-17 Origine: Sito


Le bave sugli strumenti chirurgici come bisturi, pinze e trocar rappresentano un punto critico di fallimento nella moderna produzione medica. Rischiano direttamente gravi danni ai tessuti, pericolose infezioni postoperatorie e catastrofici richiami di prodotti da parte della FDA. Affidarsi alla sbavatura manuale post-processo introduce errori umani inaccettabili in questi flussi di lavoro altamente regolamentati. I metodi di abrasione manuale aumentano costantemente i costi di produzione per pezzo, compromettendo gravemente la ripetibilità dimensionale microscopica su grandi lotti di produzione. È necessario spostare strategicamente il controllo delle bave a monte ottimizzando il Processo di tornio CNC direttamente per garantire la vera affidabilità. Questa guida completa fornisce ai team di progettazione e approvvigionamento un quadro oggettivo e basato sui dati. Valuteremo attentamente le tecniche di attenuazione delle bave durante il processo, confronteremo le tecnologie di sbavatura automatizzata e delineeremo rigorosi standard di settore. Imparerai esattamente come esaminare e selezionare partner altamente qualificati per la lavorazione medica per il tuo prossimo lancio di dispositivi chirurgici complessi.
Il controllo efficace delle bave inizia a livello della macchina; prevenire il ribaltamento e le bave di rottura durante la tornitura è significativamente più conveniente rispetto alla loro successiva rimozione.
Selezionare l'attrezzatura giusta, ad esempio ad alta rigidità Tornio CNC di precisione o ad alta velocità Tornio CNC per utensili multipli : è fondamentale per ridurre al minimo la deflessione e le vibrazioni dell'utensile.
La selezione del materiale (ad esempio, titanio Gr. 5 o acciaio inossidabile 17-4 PH) determina la geometria dell'utensile richiesta e la strategia del refrigerante per gestire la rottura del truciolo e il calore.
Il controllo di un partner di lavorazione richiede di guardare oltre le capacità di base per verificare i propri quadri di convalida IQ/OQ/PQ e la conformità agli standard ISO 13485.
La produzione di strumenti chirurgici non lascia assolutamente spazio a difetti sui bordi. Quando si valuta la produzione di dispositivi medici critici, il business case per il controllo delle bave all'interno della macchina diventa innegabile. La prevenzione dei difetti è sempre superiore alla correzione dei difetti.
I produttori di dispositivi medici operano secondo rigidi quadri normativi. Secondo FDA 21 CFR Parte 820, la tracciabilità e il controllo dei processi costituiscono la spina dorsale della conformità. Un guasto riconducibile ad una bava microscopica può innescare un ritiro immediato e devastante del prodotto. Quando la lama di un bisturi o un punzone per biopsia lascia un frammento microscopico in un paziente, i rischi di responsabilità si moltiplicano in modo esponenziale.
Inoltre, le bave microscopiche incidono gravemente sull’efficacia della sterilizzazione. Anche le microscopiche scaglie metalliche creano minuscole fessure sulla superficie dello strumento. Queste fessure ospitano la carica batterica, proteggendo gli agenti patogeni pericolosi dal vapore dell'autoclave o dagli sterilizzanti chimici. L'eliminazione di questi difetti alla fonte protegge sia il paziente che la posizione normativa della vostra azienda.
Molte strutture esistenti fanno ancora molto affidamento sulla sbavatura manuale al microscopio. Questo approccio introduce un’enorme variabilità. Gli operatori umani, non importa quanto siano esperti, applicano una pressione incoerente quando utilizzano mole abrasive o lime manuali. Questa incoerenza porta direttamente a microtolleranze compromesse.
Quando si fa affidamento sull'abrasione manuale, si accettano tassi di scarto elevati. I costi della manodopera aumentano vertiginosamente perché i tecnici ben pagati trascorrono ore a raschiare scrupolosamente le parti. Inoltre, l’intervento manuale interrompe gravemente i tempi di ciclo. Una produzione scalabile diventa impossibile quando ogni lotto deve affrontare un collo di bottiglia nella stazione di sbavatura. Eliminando i passaggi manuali, si stabilizza la prevedibilità dell'output.
Come definiamo il successo nella mitigazione delle bave a monte? L'obiettivo richiede il raggiungimento di una finitura superficiale altamente ripetibile (Ra) e di un taglio netto del bordo direttamente dalla macchina. Consideriamo il processo ottimizzato quando non richiede alcun intervento manuale. Il raggiungimento di ciò consente un’integrazione perfetta nei processi secondari automatizzati, garantendo la geometria identica della parte dal primo al millesimo pezzo.
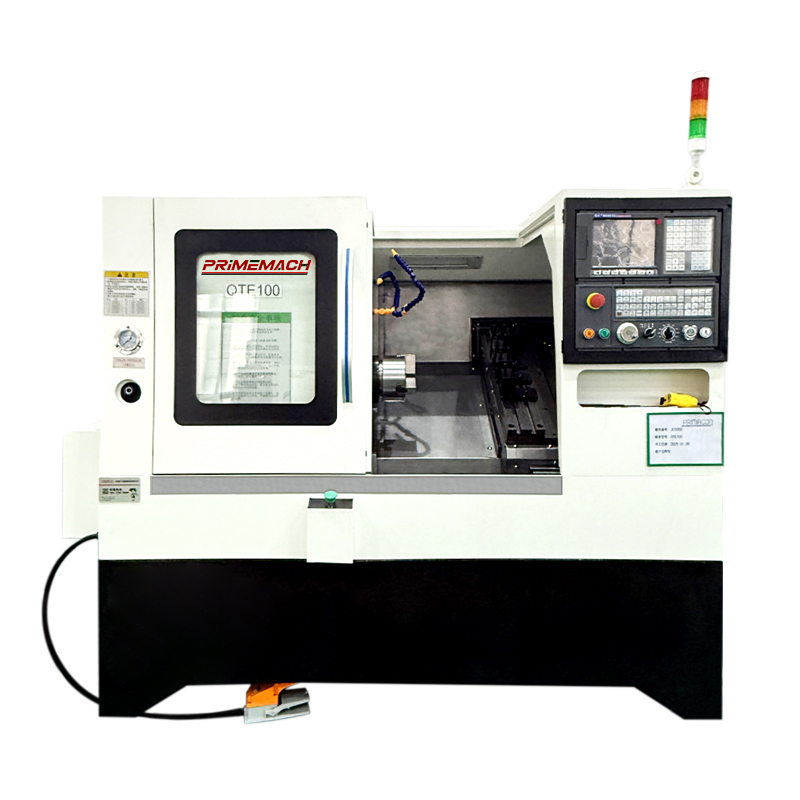
Non è possibile programmare l'uscita da una macchina fondamentalmente instabile. Il controllo delle bave a monte richiede architetture meccaniche specifiche in grado di gestire leghe medicali tenaci senza cedere alle vibrazioni.
Quando si tagliano leghe per uso medico come l'acciaio inossidabile 17-4 PH, la rigidità strutturale determina il successo. Uno scopo costruito Il tornio CNC di precisione utilizza basi in ghisa pesante e guide specializzate. Queste caratteristiche smorzano attivamente le vibrazioni durante le passate di taglio pesanti. Senza questo smorzamento, l'utensile vibra contro il pezzo in lavorazione, creando segni microscopici e bave da incrudimento.
Anche l’eccentricità del mandrino gioca un ruolo fondamentale. Se un mandrino devia anche di pochi micron durante la rotazione, la pressione dell'utensile oscilla notevolmente. Una pressione incoerente strappa il materiale invece di tagliarlo in modo netto. Le macchine di fascia alta mantengono un'eccentricità del mandrino prossima allo zero, garantendo tagli lisci e senza bave.
Le parti microchirurgiche, come le pinze o i trocar minimamente invasivi, richiedono attrezzature uniche. Per i diametri inferiori al millimetro, la configurazione tradizionale della torretta spesso non è sufficiente. Invece, gli ingegneri utilizzano a Tornio CNC per utensili multipli per ottenere risultati superiori.
Questa architettura monta gli utensili su una slitta lineare, eliminando completamente il tempo di indicizzazione della torretta. Le transizioni veloci degli strumenti riducono i segni di permanenza sulla parte. Poiché l'utensileria multipla è molto più vicina al mandrino, riduce al minimo la deflessione dell'utensile. L'evacuazione continua e ininterrotta dei trucioli impedisce ai trucioli di avvolgersi attorno a componenti minuscoli e di graffiarne la superficie.
I materiali gommosi come l'acciaio inossidabile 316L presentano enormi sfide in termini di rottura dei trucioli. Tendono a formare trucioli lunghi e fibrosi che si trascinano sui bordi appena lavorati, causando bave secondarie. È necessario utilizzare sistemi di raffreddamento ad alta pressione che erogano oltre 1.000 PSI direttamente alla zona di taglio.
Questa immensa pressione agisce come un martello liquido. Costringe il truciolo a piegarsi e a spezzarsi in modo netto prima che possa impigliare l'utensile. Il refrigerante ad alta pressione riduce inoltre drasticamente l'accumulo termico, prevenendo bave termiche e mantenendo il tagliente più affilato possibile.
Una volta assicurata l'attrezzatura giusta, l'attenzione si sposta sull'ingegneria di processo. Gli operatori devono utilizzare una programmazione intelligente e geometrie esatte degli utensili per evitare il ribaltamento del materiale.
La prevenzione delle bave dipende interamente dal modo in cui l'inserto interagisce con il metallo. Dobbiamo selezionare angoli di spoglia positivi e taglienti ultra affilati. Un bordo affilato taglia via il materiale in modo netto. Al contrario, un utensile smussato o inclinato negativamente spinge il materiale, facendolo fluire oltre il bordo e formando una spessa bava di ribaltamento.
Tuttavia, la nitidezza estrema crea una vulnerabilità. Gli utensili estremamente affilati si consumano molto più velocemente, soprattutto nelle leghe tenaci. Gli ingegneri devono gestire il compromesso tra durata dell'utensile e affilatura del tagliente. Stabiliamo intervalli rigorosi di cambio utensile in base alla resa del pezzo, sostituendo gli inserti molto prima che diventino sufficientemente smussati da generare bave.
La programmazione intelligente può eliminare i difetti sui bordi prima che il mandrino si fermi. Spesso implementiamo la smussatura, la programmazione del raggio e le gole di scarico del filetto direttamente all'interno del ciclo di tornitura.
Per le parti chirurgiche filettate, la filettatura standard spesso lascia una brutta bava alla radice all'uscita. Gli ingegneri utilizzano tecniche di filettatura 'push-pull'. Alternando la direzione delle passate di filettatura e utilizzando passate a molla (passate a taglio zero), l'utensile recide in modo netto le radici della bava. Il pezzo lascia il mandrino perfettamente pulito.
Diverse leghe mediche si comportano diversamente nel punto di uscita di un taglio. Le leghe fragili si fratturano, provocando bave di rottura. Gli acciai inossidabili da incrudimento si imbrattano e si strappano. È necessario regolare rigorosamente i feed di uscita in modo che corrispondano al profilo del materiale. Rallentando la velocità di avanzamento esattamente all'uscita del bordo si evita che l'utensile fuoriesca dalla parte posteriore del pezzo.
Tipo materiale |
Sfida primaria |
Tipo di bava formata |
Strategia consigliata |
|---|---|---|---|
Titanio gr. 5 |
Bassa conduttività termica |
Bave termiche/strisciate |
Rastrello positivo ultra affilato, refrigerante da 1000+ PSI. |
Acciaio inossidabile 316L |
Patatine gommose e filanti |
Ribaltamento/bave secondarie |
Rompitruciolo ad alta pressione, avanzamenti moderati. |
Acciaio inossidabile 17-4 PH |
Incrudimento del lavoro |
Le chiacchiere indurite sbavano |
Profondità di taglio elevata, limiti rigorosi di cambio utensile. |
Cromo Cobalto |
Durezza/abrasione e |
Bave di rottura |
Velocità di avanzamento in uscita ridotte, bloccaggio rigido. |
Dobbiamo riconoscere una dura verità: la tornitura senza bave al 100% rimane un ideale teorico per le geometrie complesse. Sebbene l'ottimizzazione prevenga difetti di grandi dimensioni, sono spesso necessari processi secondari controllati per la conformità normativa finale e l'arrotondamento dei bordi convalidato.
A differenza della burattatura manuale, questi processi automatizzati offrono un'incredibile consistenza. Le strutture utilizzano materiali ceramici ad alta densità abbinati a composti chimici specializzati. La forza centrifuga rimuove le microbave in modo uniforme su tutto il lotto.
Poiché il mezzo agisce in modo isotropo (uguale in tutte le direzioni), leviga la superficie senza alterare le tolleranze dimensionali critiche. Questo metodo garantisce che il manico di un bisturi con tolleranza ristretta rimanga perfettamente nelle specifiche.
Alcuni strumenti chirurgici presentano geometrie interne complesse impossibili da raggiungere con mezzi fisici. Cannule, filettature interne e punzoni per biopsia richiedono la lavorazione elettrochimica (ECM). L'ECM agisce come un processo di placcatura inversa, dissolvendo le bave utilizzando corrente elettrica ed elettroliti.
Considerazione sui rischi: i produttori di dispositivi medici devono applicare rigorosi protocolli di convalida quando utilizzano l'ECM. È necessario garantire che non rimanga alcuna contaminazione chimica residua sulla superficie dell'impianto o dello strumento prima del confezionamento.
Per la massima precisione, i produttori si rivolgono alla sbavatura laser e al TEM. Questi metodi utilizzano energia focalizzata o combustione controllata del gas per vaporizzare istantaneamente le bave in millisecondi.
Considerazione sui rischi: la vaporizzazione del metallo genera calore intenso. Ti trovi di fronte ad un alto potenziale di zone localizzate termicamente interessate (HAZ). La HAZ può alterare le proprietà meccaniche della lega, rendendo fragile una lama chirurgica. Test metallurgici approfonditi devono convalidare questi processi termici.
Tecnologia |
Migliore applicazione |
Vantaggio chiave |
Rischio/Limitazione primaria |
|---|---|---|---|
Superfinitura isotropa |
Profili esterni, maniglie |
Mantiene le microtolleranze |
Non riesce a raggiungere i fori interni profondi. |
Elettrochimico (ECM) |
Cannule, caratteristiche interne |
Rimozione delle bave senza forza meccanica |
Rischio di residui chimici. |
Energia Termica (TEM) |
Fori trasversali complessi che si intersecano |
Elaborazione multiparte istantanea |
Crea zone termicamente interessate (HAZ). |
L'approvvigionamento di parti di strumenti chirurgici richiede molto più che semplicemente trovare un negozio con capacità aperte. È necessario verificare rigorosamente i potenziali partner per garantire che possiedano una vera esperienza nella produzione medica.
Durante l'audit iniziale, poni una domanda cruciale: progettano processi per la prevenzione delle bave o si affidano semplicemente a stanze di burattatura per correggere gli errori a monte? Un partner qualificato ti mostrerà simulazioni di percorsi utensile progettate specificatamente per ridurre al minimo il ribaltamento del bordo. Trattano la sbavatura come una fase di finitura controllata, non come un'operazione di recupero.
Non è possibile scendere a compromessi sui sistemi di qualità. Verifica immediatamente la loro certificazione ISO 13485. Esamina in modo approfondito le loro capacità di ispezione del primo articolo (FAI). Utilizzano l'ispezione ottica automatizzata (AOI) per rilevare bave inferiori al micron? Se si affidano solo all’ispezione visiva tramite microscopi standard, non possono garantire una produzione senza difetti su larga scala.
Nella produzione medicale è necessario convalidare la macchina, il processo e l'output in corso. Chiedere come il fornitore garantisce che l'usura degli utensili non introdurrà bave fuori specifica a metà di un ciclo di produzione di 10.000 pezzi. Dovrebbero presentare una documentazione IQ/OQ/PQ (Installazione, Operatività e Performance Qualification) dettagliata che dimostri che il loro processo rimane stabile nel tempo.
Osserva attentamente questi segnali di allarme critici durante gli audit dei tuoi fornitori:
Mancanza di sistemi documentati di gestione della durata degli utensili: se i macchinisti cambiano gli utensili 'quando sembrano noiosi', il processo è fondamentalmente fuori controllo.
Eccessivo affidamento alla sbavatura manuale: vedere dozzine di lavoratori curvi sui microscopi con lime manuali per ordini di grandi volumi indica un processo di lavorazione a monte interrotto.
Controlli ambientali scadenti: la mancanza di stabilizzazione della temperatura in officina provoca spostamenti dimensionali e dinamiche di taglio incoerenti.
Tracciabilità incompleta: incapacità di collegare un lotto specifico di parti all'esatto lotto di strumenti e materie prime utilizzati.
L’eliminazione delle bave sugli strumenti chirurgici richiede un approccio altamente olistico. Si inizia direttamente con la selezione strategica delle macchine, sfruttando la precisione e le architetture di utensili multipli. Continua attraverso una programmazione precisa e una rigorosa gestione della durata dell'utensile. Infine, si conclude con tecnologie di finitura superficiale convalidate e automatizzate che eliminano completamente l'errore umano.
Passaggi successivi: i team di procurement e ingegneria devono verificare in modo proattivo i potenziali partner. Non giudicare un fornitore semplicemente in base al costo parziale preventivato. È necessario valutare i controlli di processo documentati, la rigorosa gestione della durata degli utensili e le metodologie di riduzione degli scarti basate sui dati.
Suggerimento attuabile: richiedi oggi stesso una revisione tecnica delle tue attuali stampe di parti chirurgiche. Collabora con i tuoi ingegneri di produzione per identificare sottili ottimizzazioni della geometria, come la modifica degli smussi dei bordi o la regolazione dei rilievi della filettatura, che ridurranno naturalmente la formazione di bave durante il ciclo di tornitura.
R: La norma ISO 13485 impone una rigorosa gestione della qualità e un controllo del processo anziché specificare le dimensioni esatte delle bave. Tolleranze dimensionali specifiche sono sempre definite dalla stampa OEM. Tuttavia, gli standard del settore medico in genere richiedono una rigorosa conformità a zero bave, richiedendo che le parti appaiano completamente prive di bave quando vengono ispezionate visivamente con un ingrandimento da 10x a 20x.
R: Una configurazione di utensili multipli monta gli utensili da taglio su una slitta lineare rigida, eliminando il pesante indicizzazione meccanica di una torretta. Questa configurazione riduce drasticamente le vibrazioni e consente transizioni degli utensili rapide e senza interruzioni. Meno vibrazioni e un impegno continuo portano direttamente a tagli più puliti e a un numero significativamente inferiore di bave sui microcomponenti.
R: No. Sebbene il refrigerante ad alta pressione (oltre 1.000 PSI) riduca significativamente il taglio dei trucioli e prevenga le bave termiche rompendo in modo netto i trucioli, non può eliminare completamente le microbave su geometrie complesse. Spesso è ancora necessaria la sbavatura automatizzata secondaria per ottenere i bordi convalidati e perfettamente arrotondati richiesti dagli standard degli impianti medici.
R: Il titanio ha una conduttività termica eccezionalmente bassa, il che significa che il calore rimane intrappolato sul tagliente. Ha anche una forte tendenza a scorticare e imbrattare. Ciò richiede utensili a spoglia positiva ultraaffilati e strategie aggressive di refrigerante ad alta pressione. Al contrario, l'acciaio inossidabile 17-4 PH presenta sfide di incrudimento, richiedendo configurazioni rigide e tagli più pesanti per evitare bave da vibrazioni.


