

Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 17.08.2026 Herkunft: Website


Grate an chirurgischen Instrumenten wie Skalpellen, Pinzetten und Trokaren stellen eine kritische Fehlerstelle in der modernen medizinischen Fertigung dar. Sie riskieren unmittelbar schwere Gewebeschäden, gefährliche postoperative Infektionen und katastrophale Produktrückrufe der FDA. Wenn man sich auf manuelles Entgraten nach dem Prozess verlässt, führt dies zu inakzeptablen menschlichen Fehlern in diesen streng regulierten Arbeitsabläufen. Manuelle Abrasivmethoden führen ständig zu höheren Herstellungskosten pro Teil und beeinträchtigen gleichzeitig die mikroskopische Wiederholbarkeit der Abmessungen bei großen Produktionschargen erheblich. Sie müssen die Gratkontrolle strategisch vorgelagert verlagern, indem Sie die optimieren CNC- Drehprozess direkt, um echte Zuverlässigkeit zu gewährleisten. Dieser umfassende Leitfaden bietet Entwicklungs- und Beschaffungsteams einen objektiven, datengesteuerten Rahmen. Wir werden Techniken zur Gratminderung im Prozess gründlich bewerten, automatisierte Entgratungstechnologien vergleichen und strenge Industriestandards darlegen. Sie erfahren genau, wie Sie hochqualifizierte medizinische Bearbeitungspartner für die Einführung Ihres nächsten komplexen chirurgischen Geräts prüfen und in die engere Wahl ziehen.
Eine wirksame Gratkontrolle beginnt auf der Maschinenebene; Das Verhindern von Überschlägen und ausbrechenden Graten beim Drehen ist deutlich kostengünstiger als das nachträgliche Entfernen.
Auswahl der richtigen Ausrüstung – beispielsweise einer Hochsteifigkeit Präzisions-CNC-Drehmaschine oder eine Hochgeschwindigkeitsmaschine CNC-Mehrfachdrehmaschine – ist von grundlegender Bedeutung für die Minimierung von Werkzeugablenkungen und Vibrationen.
Die Materialauswahl (z. B. Titan Gr. 5 vs. 17-4 PH Edelstahl) bestimmt die erforderliche Werkzeuggeometrie und Kühlmittelstrategie, um Spanbruch und Hitze zu bewältigen.
Die Überprüfung eines Bearbeitungspartners erfordert einen Blick über die grundlegenden Fähigkeiten hinaus, um dessen IQ/OQ/PQ-Validierungsrahmen und die Einhaltung der ISO 13485-Standards zu prüfen.
Die Herstellung chirurgischer Instrumente lässt keinerlei Spielraum für Kantenfehler. Wenn Sie die Produktion kritischer medizinischer Geräte bewerten, wird der wirtschaftliche Nutzen für die Kontrolle von Graten in der Maschine unbestreitbar. Die Fehlerverhütung geht immer über die Fehlerbeseitigung hinaus.
Hersteller medizinischer Geräte unterliegen strengen regulatorischen Rahmenbedingungen. Gemäß FDA 21 CFR Part 820 bilden Rückverfolgbarkeit und Prozesskontrolle das Rückgrat der Compliance. Ein Fehler, der auf einen mikroskopisch kleinen Grat zurückzuführen ist, kann einen sofortigen, verheerenden Produktrückruf auslösen. Wenn eine Skalpellklinge oder eine Biopsiestanze ein mikroskopisch kleines Fragment bei einem Patienten zurücklässt, vervielfachen sich die Haftungsrisiken exponentiell.
Darüber hinaus beeinträchtigen mikroskopisch kleine Grate die Wirksamkeit der Sterilisation erheblich. Selbst mikroskopisch kleine Metallplättchen erzeugen winzige Spalten auf der Instrumentenoberfläche. Diese Spalten beherbergen Keime und schützen gefährliche Krankheitserreger vor Autoklavendampf oder chemischen Sterilisationsmitteln. Die Beseitigung dieser Mängel an der Quelle schützt sowohl den Patienten als auch die regulatorische Stellung Ihres Unternehmens.
Viele alte Anlagen sind immer noch stark auf manuelles Entgraten unter Mikroskopen angewiesen. Dieser Ansatz führt zu massiver Variabilität. Menschliche Bediener, egal wie geschickt sie sind, üben bei der Verwendung von Schleifscheiben oder Handfeilen ungleichmäßigen Druck aus. Diese Inkonsistenz führt direkt zu beeinträchtigten Mikrotoleranzen.
Wer auf manuelles Abschleifen setzt, nimmt hohe Ausschussraten in Kauf. Die Arbeitskosten steigen, weil hochbezahlte Techniker Stunden damit verbringen, Teile mühsam auszukratzen. Darüber hinaus führen manuelle Eingriffe zu erheblichen Unterbrechungen der Zykluszeiten. Eine skalierbare Produktion wird unmöglich, wenn jede Charge an der Entgratungsstation einen Engpass hat. Indem Sie manuelle Schritte eliminieren, stabilisieren Sie die Vorhersagbarkeit der Ausgabe.
Wie definieren wir Erfolg bei der Minderung von vorgelagerten Graten? Das Ziel besteht darin, eine hoch reproduzierbare Oberflächengüte (Ra) und einen sauberen Kantenabbruch direkt nach der Maschine zu erreichen. Wir betrachten den Prozess als optimiert, wenn er keinen manuellen Eingriff erfordert. Dies ermöglicht eine nahtlose Integration in automatisierte Sekundärprozesse und gewährleistet eine identische Teilegeometrie vom ersten bis zum tausendsten Stück.
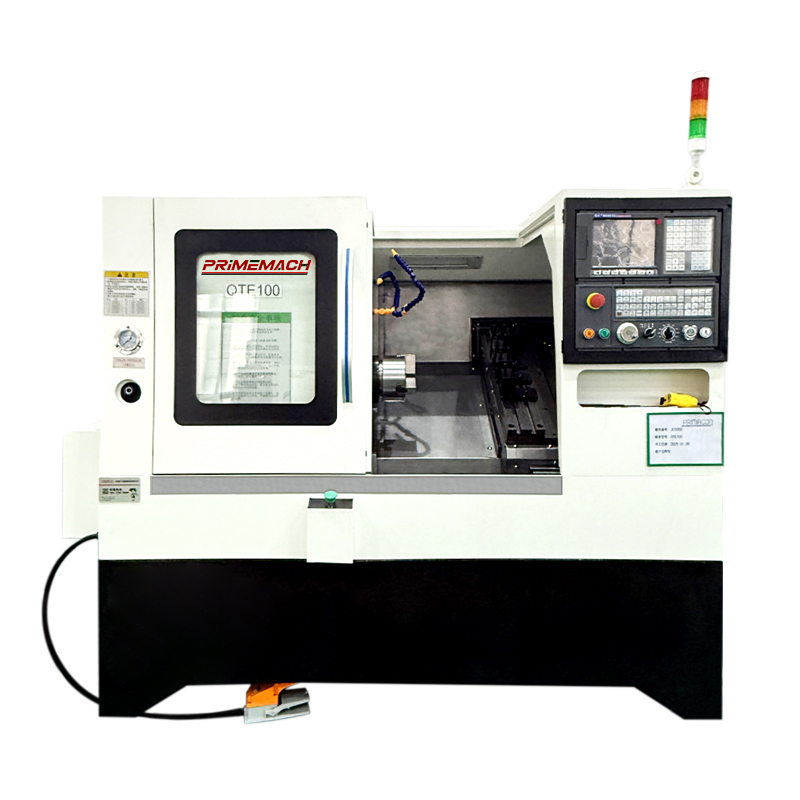
Aus einer grundsätzlich instabilen Maschine kann man sich nicht durch Programmierung herausbewegen. Die vorgeschaltete Gratkontrolle erfordert spezielle mechanische Architekturen, die in der Lage sind, robuste medizinische Legierungen zu handhaben, ohne Vibrationen nachzugeben.
Beim Schneiden von medizinischen Legierungen wie 17-4 PH-Edelstahl entscheidet die strukturelle Steifigkeit über den Erfolg. Ein speziell angefertigter Die Präzisions-CNC-Drehmaschine verwendet schwere Gusseisenbasen und spezielle Führungen. Diese Funktionen dämpfen aktiv Vibrationen bei schweren Schnittdurchgängen. Ohne diese Dämpfung klappert das Werkzeug gegen das Werkstück und erzeugt mikroskopisch kleine Spuren und Kaltverfestigungsgrate.
Auch der Spindelschlag spielt eine entscheidende Rolle. Wenn eine Spindel während der Drehung auch nur um wenige Mikrometer abweicht, schwankt der Werkzeugdruck stark. Bei ungleichmäßigem Druck wird das Material zerrissen, anstatt es sauber abzuscheren. High-End-Maschinen sorgen für einen Spindelrundlauf von nahezu Null und garantieren so gleichmäßige, gratfreie Schnitte.
Mikrochirurgische Teile wie minimalinvasive Fasszangen oder Trokare erfordern eine einzigartige Ausrüstung. Bei Durchmessern im Submillimeterbereich reicht eine herkömmliche Revolverkonfiguration oft nicht aus. Stattdessen verwenden Ingenieure a CNC-Mehrfachdrehmaschine für hervorragende Ergebnisse.
Diese Architektur montiert Werkzeuge auf einem linearen Schlitten, wodurch die Zeit für die Indexierung des Revolvers vollständig entfällt. Schnelle Werkzeugwechsel reduzieren Verweilspuren auf dem Teil. Da die Mehrfachwerkzeuge viel näher an der Spindel sitzen, wird die Werkzeugablenkung minimiert. Die kontinuierliche, ununterbrochene Spanabfuhr verhindert, dass sich Späne um winzige Bauteile wickeln und die Oberfläche vernarben.
Gummiartige Materialien wie Edelstahl 316L stellen enorme Herausforderungen beim Spanbrechen dar. Sie neigen dazu, lange, faserige Späne zu bilden, die über frisch bearbeitete Kanten ziehen und Sekundärgrate verursachen. Sie müssen Hochdruck-Kühlmittelsysteme verwenden, die 1.000+ PSI direkt an die Schneidzone liefern.
Dieser immense Druck wirkt wie ein Flüssigkeitshammer. Es zwingt den Span dazu, sich zu biegen und sauber abzubrechen, bevor er sich im Werkzeug verfangen kann. Hochdruckkühlmittel reduzieren zudem die Wärmeentwicklung drastisch, verhindern thermische Grate und sorgen für eine möglichst scharfe Schneidkante.
Sobald Sie sich die richtige Ausrüstung gesichert haben, verlagert sich der Fokus auf die Verfahrenstechnik. Um einen Materialüberschlag zu verhindern, müssen Maschinisten eine clevere Programmierung und exakte Werkzeuggeometrien einsetzen.
Die Vermeidung von Graten hängt vollständig von der Art und Weise ab, wie der Einsatz mit dem Metall interagiert. Wir müssen positive Spanwinkel und ultrascharfe Schneidkanten wählen. Eine scharfe Kante schneidet das Material sauber ab. Umgekehrt drückt ein stumpfes oder negativ geneigtes Werkzeug das Material, wodurch es über die Kante fließt und einen dicken Überrollgrat bildet.
Allerdings schafft extreme Schärfe eine Verwundbarkeit. Besonders scharfe Werkzeuge nutzen sich deutlich schneller ab, insbesondere in zähen Legierungen. Ingenieure müssen den Kompromiss zwischen Werkzeugstandzeit und Kantenschärfe bewältigen. Wir legen strenge Werkzeugwechselintervalle fest, die auf der Teileausbeute basieren, und tauschen die Einsätze aus, lange bevor sie stumpf genug sind, um Grate zu erzeugen.
Durch intelligente Programmierung können Kantenfehler beseitigt werden, bevor die Spindel stoppt. Wir implementieren häufig Fasen, Radiusprogrammierung und Gewindefreistiche direkt im Drehzyklus.
Bei chirurgischen Teilen mit Gewinde hinterlässt das Standardgewinde oft einen unangenehmen Wurzelgrat am Ausgang. Ingenieure verwenden „Push-Pull“-Gewindetechniken. Durch den Wechsel der Richtung der Gewindedurchgänge und die Verwendung von Federdurchgängen (Nullschnittdurchgänge) trennt das Werkzeug die Gratwurzeln sauber. Das Teil verlässt das Spannfutter absolut sauber.
Verschiedene medizinische Legierungen verhalten sich am Austrittspunkt eines Schnitts unterschiedlich. Spröde Legierungen brechen und es kommt zu Gratausbrüchen. Kaltverfestigende Edelstähle schmieren und reißen. Sie müssen die Ausgangszuführungen streng an das Materialprofil anpassen. Durch die Verlangsamung des Vorschubs genau am Kantenaustritt wird verhindert, dass das Werkzeug die Rückseite des Teils ausbläst.
Materialtyp |
Primäre Herausforderung |
Gratartig geformt |
Empfohlene Strategie |
|---|---|---|---|
Titan Gr. 5 |
Geringe Wärmeleitfähigkeit |
Thermo-/Schmiergrate |
Ultrascharfer positiver Rechen, 1000+ PSI Kühlmittel. |
316L Edelstahl |
Gummiartige, zähe Chips |
Rollover-/Sekundärgrate |
Hochdruck-Spanbrechen, moderate Vorschübe. |
17-4 PH Edelstahl |
Kaltverfestigung |
Gehärtete Rattergrate |
Große Schnitttiefe, strenge Werkzeugwechselbeschränkungen. |
Kobalt-Chrom |
Extreme Härte/Abrieb |
Ausbrechende Grate |
Reduzierte Austrittsvorschübe, starre Klemmung. |
Wir müssen eine harte Wahrheit anerkennen: 100 % gratfreies Drehen bleibt ein theoretisches Ideal für komplexe Geometrien. Während die Optimierung massive Fehler verhindert, sind häufig kontrollierte Sekundärprozesse für die endgültige Einhaltung gesetzlicher Vorschriften und eine validierte Kantenverrundung erforderlich.
Im Gegensatz zum manuellen Trommeln bieten diese automatisierten Prozesse eine unglaubliche Konsistenz. In den Anlagen werden hochdichte Keramikmedien gepaart mit speziellen chemischen Verbindungen verwendet. Durch die Zentrifugalkraft werden Mikrograte gleichmäßig über die gesamte Charge hinweg entfernt.
Da das Medium isotrop (gleich in alle Richtungen) wirkt, glättet es die Oberfläche, ohne kritische Maßtoleranzen zu verändern. Diese Methode garantiert, dass ein Skalpellgriff mit engen Toleranzen perfekt den Spezifikationen entspricht.
Bestimmte chirurgische Instrumente weisen komplexe Innengeometrien auf, die mit physischen Medien nicht erreichbar sind. Kanülen, Innengewinde und Biopsiestanzen erfordern eine elektrochemische Bearbeitung (ECM). ECM fungiert als umgekehrter Galvanisierungsprozess, bei dem die Grate mithilfe von elektrischem Strom und Elektrolyten aufgelöst werden.
Risikoabwägung: Hersteller medizinischer Geräte müssen bei der Verwendung von ECM strenge Validierungsprotokolle durchsetzen. Sie müssen sicherstellen, dass vor dem Verpacken keine chemischen Verunreinigungen auf dem Implantat oder der Instrumentenoberfläche zurückbleiben.
Für extreme Präzision greifen Hersteller auf Laserentgratung und TEM zurück. Diese Methoden nutzen fokussierte Energie oder kontrollierte Gasverbrennung, um Grate in Millisekunden sofort zu verdampfen.
Risikobetrachtung: Verdampfendes Metall erzeugt starke Hitze. Es besteht ein hohes Potenzial für lokalisierte Wärmeeinflusszonen (HAZ). HAZ kann die mechanischen Eigenschaften der Legierung verändern und eine chirurgische Klinge spröde machen. Umfangreiche metallurgische Tests müssen diese thermischen Prozesse validieren.
Technologie |
Beste Anwendung |
Hauptvorteil |
Primäres Risiko/Einschränkung |
|---|---|---|---|
Isotropes Superfinishen |
Außenprofile, Griffe |
Hält Mikrotoleranzen ein |
Tiefe Innenlöcher können nicht erreicht werden. |
Elektrochemisch (ECM) |
Kanülen, innere Merkmale |
Gratentfernung ohne mechanische Krafteinwirkung |
Gefahr von chemischen Rückständen. |
Thermische Energie (TEM) |
Komplexe, sich kreuzende Querlöcher |
Sofortige mehrteilige Verarbeitung |
Erstellt Wärmeeinflusszonen (HAZ). |
Die Beschaffung von Ersatzteilen für chirurgische Instrumente erfordert mehr als nur die Suche nach einem Geschäft mit freien Kapazitäten. Sie müssen potenzielle Partner streng prüfen, um sicherzustellen, dass sie über echtes Fachwissen in der medizinischen Fertigung verfügen.
Stellen Sie bei Ihrem ersten Audit eine entscheidende Frage: Entwerfen sie Prozesse zur Vermeidung von Graten oder verlassen sie sich einfach auf Trommelräume, um vorgelagerte Fehler zu beheben? Ein qualifizierter Partner zeigt Ihnen Werkzeugwegsimulationen, die speziell zur Minimierung von Kantenüberschlägen entwickelt wurden. Sie betrachten das Entgraten als einen kontrollierten Endbearbeitungsschritt und nicht als einen Wiederherstellungsvorgang.
Bei Qualitätssystemen dürfen Sie keine Kompromisse eingehen. Überprüfen Sie sofort ihre ISO 13485-Zertifizierung. Schauen Sie sich die Möglichkeiten der Erstmusterprüfung (FAI) genauer an. Nutzen sie die automatisierte optische Inspektion (AOI), um Grate im Submikrometerbereich zu erkennen? Wenn sie sich nur auf die visuelle Inspektion mithilfe von Standardmikroskopen verlassen, können sie keine fehlerfreie Produktion im großen Maßstab garantieren.
In der medizinischen Fertigung müssen Sie die Maschine, den Prozess und die laufende Ausgabe validieren. Erkundigen Sie sich, wie der Lieferant garantiert, dass der Werkzeugverschleiß nach der Hälfte eines Produktionslaufs mit 10.000 Teilen nicht zu Graten führt, die nicht den Spezifikationen entsprechen. Sie sollten eine detaillierte IQ/OQ/PQ-Dokumentation (Installations-, Betriebs- und Leistungsqualifizierung) vorlegen, die beweist, dass ihr Prozess über die Zeit stabil bleibt.
Achten Sie bei Ihren Lieferantenaudits genau auf diese kritischen Warnzeichen:
Mangel an dokumentierten Werkzeugstandzeit-Managementsystemen: Wenn Maschinisten Werkzeuge wechseln, „wenn sie langweilig aussehen“, gerät der Prozess grundsätzlich außer Kontrolle.
Übermäßige Abhängigkeit vom manuellen Entgraten: Dutzende von Arbeitern, die mit Handfeilen für Großaufträge über Mikroskope gebeugt sind, deuten darauf hin, dass der vorgelagerte Bearbeitungsprozess unterbrochen ist.
Schlechte Umgebungskontrollen: Mangelnde Temperaturstabilisierung in der Werkstatt führt zu Dimensionsverschiebungen und inkonsistenter Schnittdynamik.
Unvollständige Rückverfolgbarkeit: Es ist nicht möglich, eine bestimmte Teilecharge mit der genauen verwendeten Werkzeug- und Rohmaterialcharge zu verknüpfen.
Die Beseitigung von Graten an chirurgischen Instrumenten erfordert einen äußerst ganzheitlichen Ansatz. Es beginnt direkt mit der strategischen Maschinenauswahl, der Nutzung von Präzisions- und Werkzeugarchitekturen. Dies setzt sich fort durch exakte Programmierung und striktes Standzeitmanagement. Am Ende stehen validierte, automatisierte Oberflächenveredelungstechnologien, die menschliches Versagen vollständig eliminieren.
Nächste Schritte: Beschaffungs- und Engineering-Teams müssen potenzielle Partner proaktiv prüfen. Beurteilen Sie einen Lieferanten nicht nur anhand der angegebenen Teilekosten. Sie müssen ihre dokumentierten Prozesskontrollen, ihr striktes Werkzeugstandzeitmanagement und ihre datengesteuerten Methoden zur Ausschussreduzierung bewerten.
Umsetzbare Aufforderung: Fordern Sie noch heute eine technische Überprüfung Ihrer aktuellen chirurgischen Teiledrucke an. Arbeiten Sie mit Ihren Fertigungsingenieuren zusammen, um subtile Geometrieoptimierungen zu identifizieren – wie die Änderung von Kantenfasen oder die Anpassung von Gewindefreistichen –, die die Gratbildung während des Drehzyklus auf natürliche Weise reduzieren.
A: ISO 13485 schreibt ein striktes Qualitätsmanagement und Prozesskontrolle vor, anstatt genaue Gratgrößen anzugeben. Spezifische Maßtoleranzen werden immer durch den OEM-Druck definiert. Allerdings fordern die Standards der medizinischen Industrie in der Regel eine strikte Null-Grat-Konformität, sodass Teile bei der visuellen Prüfung bei 10- bis 20-facher Vergrößerung völlig gratfrei erscheinen müssen.
A: Bei einer Mehrfachwerkzeugkonfiguration werden Schneidwerkzeuge auf einem starren Linearschlitten montiert, wodurch die schwere mechanische Indexierung eines Revolvers entfällt. Dieser Aufbau reduziert Vibrationen drastisch und ermöglicht schnelle, nahtlose Werkzeugwechsel. Weniger Vibrationen und kontinuierlicher Eingriff führen direkt zu saubereren Schnitten und deutlich weniger Graten an Mikrokomponenten.
A: Nein. Während Hochdruckkühlmittel (1.000+ PSI) das Nachschneiden von Spänen erheblich reduzieren und thermische Grate durch sauberes Brechen der Späne verhindern, können Mikrograte bei komplexen Geometrien nicht vollständig beseitigt werden. Um die validierten, perfekt abgerundeten Kanten zu erreichen, die in den Standards für medizinische Implantate gefordert werden, ist häufig noch eine sekundäre automatisierte Entgratung erforderlich.
A: Titan hat eine außergewöhnlich niedrige Wärmeleitfähigkeit, was bedeutet, dass die Wärme an der Schneidkante eingeschlossen bleibt. Außerdem neigt es stark zum Abrieb und zum Schmieren. Dies erfordert ultrascharfe Werkzeuge mit positivem Spanwinkel und aggressive Hochdruck-Kühlmittelstrategien. Im Gegensatz dazu stellt Edelstahl 17-4 PH Herausforderungen bei der Kaltverfestigung dar und erfordert starre Aufbauten und schwerere Schnitte, um Rattergrate zu verhindern.


