

Просмотры: 0 Автор: Редактор сайта Время публикации: 17.08.2026 Происхождение: Сайт


Заусенцы на хирургических инструментах, таких как скальпели, щипцы и троакары, представляют собой критическую точку отказа в современном медицинском производстве. Они напрямую рискуют серьезным повреждением тканей, опасными послеоперационными инфекциями и катастрофическим отзывом продуктов FDA. Благодаря ручному удалению заусенцев после обработки в эти строго регламентированные рабочие процессы вносятся недопустимые человеческие ошибки. Методы ручного истирания постоянно увеличивают затраты на производство каждой детали, одновременно серьезно ухудшая микроскопическую повторяемость размеров в больших производственных партиях. Вы должны стратегически переместить контроль за заусенцами вверх по потоку, оптимизируя Токарный станок с ЧПУ напрямую обеспечивает истинную надежность. Это комплексное руководство предоставляет группам инженеров и закупщиков объективную, основанную на данных структуру. Мы тщательно оценим методы устранения заусенцев в процессе производства, сравним технологии автоматического удаления заусенцев и определим строгие отраслевые стандарты. Вы узнаете, как именно проверять и составлять список высококвалифицированных партнеров по медицинской обработке для вашего следующего запуска сложного хирургического устройства.
Эффективный контроль заусенцев начинается на уровне станка; предотвращение перекатывания и заусенцев во время токарной обработки значительно более рентабельно, чем их позднее удаление.
Выбор подходящего оборудования, например, высокожесткого Прецизионный токарный станок с ЧПУ или высокоскоростной Токарный станок с ЧПУ — основа минимизации отклонения и вибрации инструмента.
Выбор материала (например, титан группы 5 или нержавеющая сталь 17-4 PH) определяет необходимую геометрию инструмента и стратегию подачи СОЖ для управления стружкодроблением и нагревом.
Для проверки партнера по обработке необходимо выйти за рамки базовых возможностей и проверить его системы проверки IQ/OQ/PQ и соответствие стандартам ISO 13485.
Производство хирургического инструмента совершенно не оставляет места дефектам кромок. Когда вы оцениваете производство критически важных медицинских устройств, экономическое обоснование контроля за заусенцами внутри машины становится неоспоримым. Предотвращение дефектов всегда превосходит их исправление.
Производители медицинского оборудования работают в соответствии со строгими нормативными требованиями. В соответствии с FDA 21 CFR Part 820, отслеживаемость и контроль процессов составляют основу соблюдения требований. Неисправность, вызванная микроскопическим заусенцем, может привести к немедленному и разрушительному отзыву продукта. Когда лезвие скальпеля или перфоратор для биопсии оставляет в организме пациента микроскопический фрагмент, риск ответственности возрастает в геометрической прогрессии.
Кроме того, микроскопические заусенцы серьезно влияют на эффективность стерилизации. Даже микроскопические металлические чешуйки оставляют на поверхности инструмента крошечные трещины. Эти щели скрывают биологическую нагрузку, защищая опасные патогены от пара автоклава или химических стерилизаторов. Устранение этих дефектов в самом начале защитит как пациента, так и регулятивную репутацию вашей компании.
Многие устаревшие предприятия по-прежнему в значительной степени полагаются на ручное удаление заусенцев под микроскопом. Такой подход вносит огромную вариативность. Люди-операторы, независимо от их квалификации, оказывают непостоянное давление при использовании абразивных кругов или ручных напильников. Эта несогласованность приводит непосредственно к нарушению микротолерантности.
Когда вы полагаетесь на ручную абразивную обработку, вы соглашаетесь с высоким процентом брака. Затраты на рабочую силу растут, потому что высокооплачиваемые специалисты часами кропотливо очищают детали. Кроме того, ручное вмешательство серьезно нарушает время цикла. Масштабируемое производство становится невозможным, когда каждая партия сталкивается с узким местом на станции снятия заусенцев. Отказываясь от ручных действий, вы стабилизируете предсказуемость результатов.
Как мы определяем успех в устранении заусенцев на входе? Цель требует достижения высокой повторяемости качества поверхности (Ra) и чистого обрыва кромки прямо на станке. Мы считаем процесс оптимизированным, когда он не требует ручного вмешательства. Достижение этого обеспечивает плавную интеграцию в автоматизированные вторичные процессы, обеспечивая идентичную геометрию детали от первой до тысячной детали.
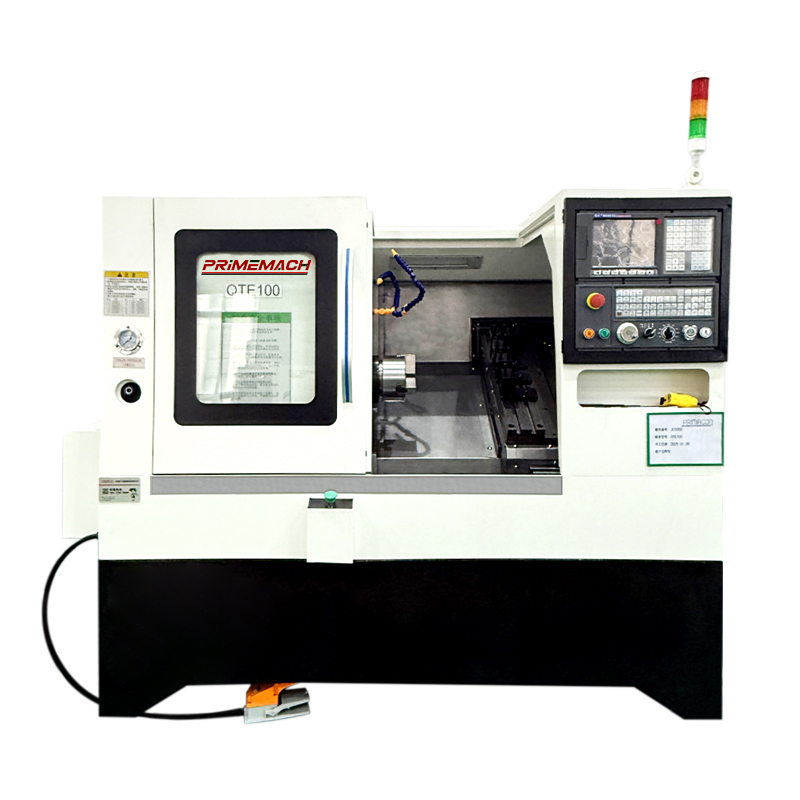
Вы не можете запрограммировать выход из фундаментально нестабильной машины. Для контроля заусенцев на входе требуется специальная механическая архитектура, способная работать с прочными медицинскими сплавами, не поддаваясь вибрации.
При резке медицинских сплавов, таких как нержавеющая сталь 17-4 PH, успех зависит от структурной жесткости. Специально построенный Прецизионный токарный станок с ЧПУ использует тяжелые чугунные основания и специальные направляющие. Эти функции активно гасят вибрацию во время тяжелых проходов резки. Без этого увлажнения инструмент дребезжит по заготовке, создавая микроскопические следы и заусенцы, вызывающие нагартование.
Биение шпинделя также играет решающую роль. Если шпиндель во время вращения отклоняется хотя бы на несколько микрон, давление инструмента сильно колеблется. Непостоянное давление разрывает материал вместо того, чтобы аккуратно его срезать. Высокопроизводительные станки поддерживают почти нулевое биение шпинделя, гарантируя плавный рез без заусенцев.
Микрохирургические детали, такие как минимально инвазивные захваты или троакары, требуют уникального оборудования. Для диаметров менее миллиметра традиционная конфигурация револьверной головки часто не подходит. Вместо этого инженеры используют Токарный станок с ЧПУ для достижения превосходных результатов.
Эта архитектура монтирует инструменты на линейных направляющих, полностью исключая время на индексацию револьверной головки. Быстрая смена инструмента уменьшает следы остановки на детали. Поскольку групповой инструмент расположен намного ближе к шпинделю, это сводит к минимуму отклонение инструмента. Непрерывная и непрерывная эвакуация стружки предотвращает наматывание стружки на мелкие детали и образование рубцов на поверхности.
Клейкие материалы, такие как нержавеющая сталь 316L, создают серьезные проблемы со стружкодроблением. Они имеют тенденцию образовывать длинную, вязкую стружку, которая волочится по только что обработанным кромкам, вызывая вторичные заусенцы. Вы должны использовать системы подачи СОЖ под высоким давлением, обеспечивающие давление более 1000 фунтов на квадратный дюйм непосредственно в зону резки.
Это огромное давление действует как жидкий молот. Это заставляет стружку сгибаться и аккуратно защелкиваться, прежде чем она сможет запутать инструмент. СОЖ под высоким давлением также значительно снижает теплообразование, предотвращая появление термических заусенцев и сохраняя максимально острую режущую кромку.
Как только вы приобретете подходящее оборудование, фокус сместится на проектирование процессов. Станочники должны использовать продуманное программирование и точную геометрию инструмента, чтобы предотвратить опрокидывание материала.
Предотвращение образования заусенцев полностью зависит от того, как пластина взаимодействует с металлом. Мы должны выбрать положительные передние углы и сверхострые режущие кромки. Острый край аккуратно срезает материал. И наоборот, тупой инструмент или инструмент с отрицательным наклоном толкает материал, заставляя его перетекать через кромку и образовывать толстые заусенцы.
Однако крайняя резкость создает уязвимость. Чрезвычайно острые инструменты изнашиваются гораздо быстрее, особенно при работе с прочными сплавами. Инженеры должны найти компромисс между сроком службы инструмента и остротой кромки. Мы устанавливаем строгие интервалы замены инструмента в зависимости от производительности детали, заменяя пластины задолго до того, как они затупятся настолько, что появятся заусенцы.
Интеллектуальное программирование позволяет устранить дефекты кромок до остановки шпинделя. Мы часто реализуем снятие фасок, программирование радиусов и канавки для снятия резьбы непосредственно в процессе токарной обработки.
Для хирургических деталей с резьбой стандартная резьба часто оставляет на выходе неприятный корневой заусенец. Инженеры используют технику нарезания резьбы «тяни-толкай». Меняя направление проходов резьбы и используя пружинные проходы (проходы с нулевым срезом), инструмент аккуратно отсекает корни заусенцев. Деталь выходит из патрона совершенно чистой.
Различные медицинские сплавы ведут себя по-разному на выходе из разреза. Хрупкие сплавы разрушаются, вызывая заусенцы. Наклепанные нержавеющие стали размазываются и рвутся. Вы должны строго отрегулировать выходную подачу в соответствии с профилем материала. Замедление подачи именно на выходе из кромки не позволяет инструменту выдуть заднюю часть детали.
Тип материала |
Основная задача |
Тип заусенца |
Рекомендуемая стратегия |
|---|---|---|---|
Титан гр. 5 |
Низкая теплопроводность |
Термические/размазанные заусенцы |
Сверхострый положительный передний угол, охлаждающая жидкость с давлением более 1000 фунтов на квадратный дюйм. |
Нержавеющая сталь 316L |
Мармеладные, тягучие чипсы |
Переворачивание/вторичные заусенцы |
Стружколомание под высоким давлением, умеренные подачи. |
17-4 PH нержавеющая сталь |
Упрочнение |
Закаленные заусенцы |
Большая глубина резания, строгие ограничения на смену инструмента. |
Кобальт Хром |
Чрезвычайная твердость/истирание |
Заусенцы |
Уменьшенная скорость подачи на выходе, жесткий зажим. |
Мы должны признать суровую истину: 100% точение без заусенцев остается теоретическим идеалом для изделий сложной геометрии. Хотя оптимизация предотвращает крупные дефекты, для окончательного соответствия нормативным требованиям и валидации скругления часто требуются контролируемые вторичные процессы.
В отличие от ручного галтовывания, эти автоматизированные процессы обеспечивают невероятную стабильность. На предприятиях используются керамические материалы высокой плотности в сочетании со специализированными химическими соединениями. Центробежная сила равномерно удаляет микрозаусенцы по всей партии.
Поскольку среда действует изотропно (одинаково во всех направлениях), она сглаживает поверхность, не изменяя критических допусков на размеры. Этот метод гарантирует, что рукоятка скальпеля с жестким допуском остается идеальной по техническим характеристикам.
Некоторые хирургические инструменты имеют сложную внутреннюю геометрию, которую невозможно достичь с помощью физических сред. Канюли, внутренняя резьба и пуансоны для биопсии требуют электрохимической обработки (ECM). ECM действует как процесс обратного покрытия, растворяя заусенцы с помощью электрического тока и электролитов.
Учет рисков. Производители медицинского оборудования должны соблюдать строгие протоколы проверки при использовании ECM. Перед упаковкой вы должны гарантировать отсутствие остаточных химических загрязнений на поверхности имплантата или инструмента.
Для достижения максимальной точности производители прибегают к лазерному удалению заусенцев и ПЭМ. Эти методы используют целенаправленную энергию или контролируемое сжигание газа для мгновенного испарения заусенцев за миллисекунды.
Учет риска: Испарение металла приводит к сильному нагреву. Вы сталкиваетесь с высоким потенциалом возникновения локализованных зон термического влияния (ЗТВ). ЗТВ может изменить механические свойства сплава, делая хирургическое лезвие хрупким. Обширные металлургические испытания должны подтвердить эти термические процессы.
Технология |
Лучшее приложение |
Ключевое преимущество |
Первичный риск/ограничение |
|---|---|---|---|
Изотропная суперфинишная обработка |
Внешние профили, ручки |
Поддерживает микродопуски |
Невозможно добраться до глубоких внутренних отверстий. |
Электрохимический (ECM) |
Канюли, внутренние особенности |
Удаление заусенцев без механической силы |
Риск остатков химикатов. |
Тепловая энергия (ТЭМ) |
Сложные пересекающиеся поперечные отверстия |
Мгновенная обработка нескольких частей |
Создает зоны термического влияния (HAZ). |
Для приобретения запасных частей для хирургических инструментов требуется больше, чем просто найти магазин с открытой вместимостью. Вы должны тщательно проверять потенциальных партнеров, чтобы убедиться, что они обладают настоящим опытом в области медицинского производства.
Во время первоначального аудита задайте один важный вопрос: разрабатывают ли они процессы для предотвращения заусенцев или просто полагаются на акробатические комнаты для исправления ошибок на начальном этапе? Квалифицированный партнер покажет вам модели траектории движения инструмента, специально разработанные для минимизации переката кромки. Они рассматривают удаление заусенцев как контролируемый завершающий этап, а не операцию по спасению.
Вы не можете идти на компромисс в отношении систем качества. Немедленно проверьте их сертификацию ISO 13485. Изучите их возможности по проверке первого изделия (FAI). Используют ли они автоматизированный оптический контроль (AOI) для обнаружения субмикронных заусенцев? Если они будут полагаться только на визуальный контроль с помощью стандартных микроскопов, они не смогут гарантировать производство без дефектов в больших масштабах.
В медицинском производстве вы должны проверить оборудование, процесс и текущую продукцию. Спросите, как поставщик гарантирует, что износ инструмента не приведет к появлению несоответствующих техническим характеристикам заусенцев в середине производственного цикла из 10 000 деталей. Они должны представить подробную документацию IQ/OQ/PQ (квалификация установки, эксплуатации и производительности), подтверждающую, что их процесс остается стабильным с течением времени.
Внимательно следите за этими важными предупреждающими знаками во время аудита поставщиков:
Отсутствие документированных систем управления сроком службы инструментов: если станочники меняют инструменты, «когда они выглядят скучными», процесс принципиально выходит из-под контроля.
Чрезмерная зависимость от ручного снятия заусенцев: вид десятков рабочих, сгорбившихся над микроскопами с ручными напильниками при выполнении крупных заказов, указывает на нарушение технологического процесса обработки.
Плохой контроль окружающей среды: отсутствие стабилизации температуры в цехе приводит к смещению размеров и нестабильной динамике резки.
Неполная отслеживаемость: невозможность связать конкретную партию деталей с точным используемым инструментом и партией сырья.
Устранение заусенцев на хирургических инструментах требует очень целостного подхода. Все начинается непосредственно со стратегического выбора станка, использования прецизионных и групповых архитектур инструментов. Это продолжается благодаря точному программированию и строгому управлению сроком службы инструмента. Наконец, он завершается проверенными автоматизированными технологиями обработки поверхности, которые полностью исключают человеческие ошибки.
Следующие шаги: отделы закупок и разработки должны активно проводить аудит потенциальных партнеров. Не судите о поставщике только по заявленной стоимости деталей. Вы должны оценить их документированные средства управления процессами, их строгое управление сроком службы инструментов и их основанные на данных методологии сокращения брака.
Полезная подсказка: запросите инженерную экспертизу ваших текущих отпечатков хирургических деталей сегодня. Поработайте со своими инженерами-технологами, чтобы определить тонкие оптимизации геометрии, такие как изменение фасок кромок или регулировка рельефа резьбы, которые естественным образом уменьшат образование заусенцев во время цикла токарной обработки.
Ответ: ISO 13485 требует строгого управления качеством и контроля процесса, а не указания точных размеров заусенцев. Конкретные допуски на размеры всегда определяются печатью OEM. Однако стандарты медицинской промышленности обычно требуют строгого соблюдения отсутствия заусенцев, требуя, чтобы детали выглядели полностью без заусенцев при визуальном осмотре с увеличением от 10 до 20 раз.
A: Конфигурация группового инструмента монтирует режущие инструменты на жестких линейных направляющих, что исключает необходимость тяжелого механического перемещения револьверной головки. Такая установка значительно снижает вибрацию и обеспечивает быструю и плавную смену инструментов. Меньшая вибрация и постоянное зацепление приводят к более чистому резу и значительному уменьшению заусенцев на микрокомпонентах.
О: Нет. Хотя подача СОЖ под высоким давлением (более 1000 фунтов на квадратный дюйм) значительно снижает вероятность повторного резания стружки и предотвращает появление термических заусенцев за счет чистого разрушения стружки, она не может полностью устранить микрозаусенцы на деталях сложной геометрии. Вторичное автоматическое удаление заусенцев часто все еще требуется для получения проверенных, идеально закругленных кромок, требуемых стандартами медицинских имплантатов.
Ответ: Титан имеет исключительно низкую теплопроводность, а это означает, что тепло остается на режущей кромке. Он также имеет сильную склонность к желчению и размазыванию. Для этого требуются сверхострые инструменты с положительным передним углом и агрессивная стратегия подачи СОЖ под высоким давлением. Напротив, нержавеющая сталь 17-4 PH представляет собой проблему упрочнения, требующую жесткой установки и более тяжелых резов для предотвращения вибрирующих заусенцев.


