

Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 31/08/2026 Origine: Sito


L’industria del petrolio e del gas opera sotto pressioni estreme. Gli ambienti altamente corrosivi dominano queste applicazioni offshore. Questa realtà operativa lascia tolleranza zero per i guasti dei componenti. Le infrastrutture sottomarine critiche richiedono materiali in grado di sopravvivere a condizioni brutali. L'acciaio inossidabile Super Duplex funge da scelta di base. Leghe come UNS S32750 o S32760 costruiscono valvole sottomarine, alberi di pompe e raccordi ad alta pressione. Tuttavia, la loro immensa resistenza allo snervamento e alla vaiolatura creano un grave conflitto di produzione. Il materiale è altamente suscettibile all'incrudimento. Provoca una rapida usura dell'utensile e una grave deformazione termica durante la lavorazione.
Questa guida fornisce ai team di procurement e ingegneria un chiaro quadro di valutazione. Imparerai come specificare l'attrezzatura in modo efficace. Ti aiutiamo a selezionare un partner di produzione in grado di elaborare parti Super-Duplex su larga scala. Comprendendo queste dinamiche di lavorazione è possibile mitigare i rischi. Garantirai una qualità ripetibile nella produzione di componenti per carichi pesanti.
I centri di lavoro standard non possono lavorare in modo affidabile il Super-Duplex; il successo richiede architetture box-way rigide e mandrini a coppia elevata.
La gestione termica e il controllo dei trucioli determinano la fattibilità della produzione; il refrigerante ad alta pressione (1000+ PSI) è un requisito non negoziabile.
La valutazione di un fornitore richiede di guardare oltre le specifiche delle apparecchiature, focalizzandosi sulle strategie di attrezzamento, sui protocolli di garanzia della qualità e sulla conformità agli standard O&G (ad esempio NORSOK, NACE).
Ridurre al minimo il tasso di scarto e prevedere la durata degli utensili sono i principali fattori di efficienza dei costi nella produzione Super-Duplex.
I guasti di lavorazione comportano una sanzione finanziaria sconcertante. I costi degli scarti influiscono pesantemente sui margini di produzione. Il materiale Super-Duplex grezzo ha un prezzo elevato a causa dell'elevato contenuto di molibdeno e nichel. Inoltre, i pezzi grezzi forgiati richiedono mesi di tempo di consegna. Semplicemente non puoi permetterti guasti imprevedibili alle macchine. La demolizione di un grande corpo di valvola sottomarina a metà della produzione provoca gravi ritardi nel progetto. Costringe i team di approvvigionamento a riavviare il lungo processo della catena di approvvigionamento.
L'incrudimento presenta il rischio metallurgico maggiore. Le leghe Super-Duplex si induriscono istantaneamente in condizioni di taglio inadeguate. Avanzamenti errati, velocità lente o microvibrazioni induriscono la superficie del materiale. Una superficie indurita distrugge immediatamente l'utensile da taglio. L'utensile rotto rovina quindi la superficie del pezzo. Alla fine elimina la parte costosa.
La maggior parte delle macchine a guida lineare standard soffrono di un grave deficit di rigidità. Le guide lineari offrono velocità ma mancano di smorzamento delle vibrazioni. Soffrono di vibrazioni durante la tornitura di leghe O&G pesanti e dense. Una norma Il tornio CNC spesso non riesce a mantenere il carico di truciolo richiesto. Le vibrazioni armoniche si trasferiscono direttamente nella zona di taglio. Ciò distrugge la finitura superficiale.
Definiamo un ciclo di produzione di successo utilizzando chiari criteri di successo. È necessario raggiungere i seguenti traguardi:
Usura prevedibile degli utensili su più lotti di produzione.
Zero degrado superficiale metallurgico o stress residuo.
Rigorosa ripetibilità dimensionale su superfici di tenuta critiche.
Evacuazione uniforme dei trucioli senza intrappolamento dei pezzi.
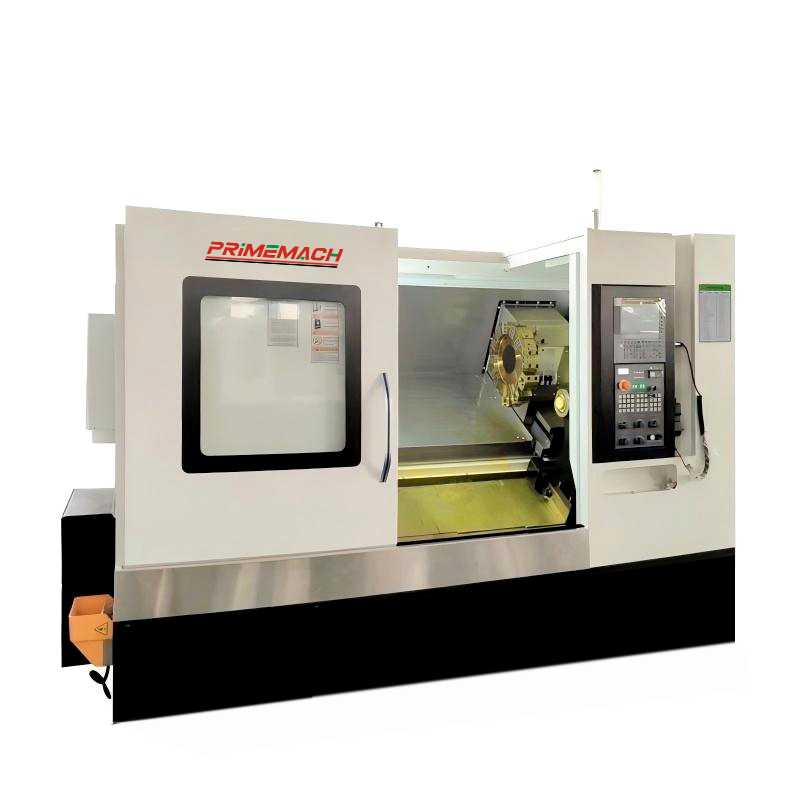
La lavorazione di queste leghe pesanti richiede un’immensa massa strutturale. Il getto della base deve assorbire forti forze di taglio. La ghisa Meehanite offre eccellenti proprietà di smorzamento delle vibrazioni. Le guide a scatola smorzano le vibrazioni molto meglio delle guide lineari. Offrono aree di contatto più ampie per distribuire i carichi di taglio. Questa massiccia fondazione costituisce un affidabile Tornio CNC per impieghi gravosi . Questa massa è necessaria per evitare vibrazioni durante le passate di sgrossatura pesanti.
La coppia del mandrino conta molto più della velocità del mandrino. Sono necessari riduttori a coppia elevata che funzionino a regimi inferiori. I mandrini ad azionamento diretto ad alta velocità non dispongono di potenza di taglio di fascia bassa. Si bloccano o si degradano sotto carichi pesanti di trucioli. Il Super-Duplex richiede una coppia pura e ininterrotta per spingere l'inserto attraverso il materiale indurito. Un mandrino a ingranaggi fornisce il vantaggio meccanico necessario.
I sistemi di erogazione del refrigerante ad alta pressione non sono assolutamente negoziabili. È necessario un minimo di 70-100 bar (1000+ PSI) erogati direttamente tramite lo strumento. Questa pressione svolge due funzioni critiche. In primo luogo, rompe in modo efficiente i trucioli filamentosi e resistenti. In secondo luogo, previene lo shock termico sul tagliente. Il Super-Duplex genera un calore immenso durante il processo di taglio. Il refrigerante ad alta pressione allontana il calore dalla zona di taglio.
Le funzionalità degli utensili motorizzati offrono vantaggi produttivi significativi. Le macchine multiasse per carichi pesanti riducono il numero di configurazioni richieste. Lo spostamento di un pezzo pesante tra macchine diverse introduce errori di concentricità. Gli utensili motorizzati consentono la fresatura e la foratura nella stessa configurazione. Riduce al minimo gli errori di runout nei corpi valvola complessi. Questo approccio migliora la concentricità tra le geometrie di tenuta critiche.
Confronto delle capacità delle apparecchiature: standard e per impieghi gravosi
Caratteristica |
Tornio standard |
Requisiti per carichi pesanti |
|---|---|---|
Architettura della guida |
Guide lineari (rullo/sfera) |
Box/Slide (raschiate a mano) |
Materiale di base |
Ghisa standard/fabbricato |
Ghisa Meehanite ad alta massa |
Azionamento del mandrino |
Azionamento diretto/a cinghia |
Paletta con ingranaggi a più velocità |
Pressione del liquido di raffreddamento |
20-30 Bar (Alluvione) |
70-100+ Bar (Attraverso l'utensile) |
La selezione dell'inserto determina la stabilità del processo. Gli inserti in metallo duro rivestiti PVD (Physical Vapor Deposition) spesso superano le prestazioni delle varianti CVD (Chemical Vapor Deposition). I rivestimenti PVD sono più sottili. Mantengono i taglienti più affilati. I bordi affilati tagliano in modo pulito le leghe ad alta resistenza e appiccicose. I rivestimenti CVD tendono a smussare la microgeometria. I bordi smussati causano sfregamento, che induce immediatamente l'incrudimento. Le geometrie di preparazione dei bordi devono gestire un immenso stress meccanico.
Quando si programma a Tornio CNC per pezzi ad alta resistenza , ti trovi di fronte a una finestra di lavorazione ristretta. Velocità e avanzamenti richiedono precisione assoluta. È necessario mantenere sempre un carico di trucioli costante. La sosta o l'esitazione dell'utensile provoca un incrudimento istantaneo. I programmatori devono garantire che lo strumento rimanga costantemente impegnato. Se l'utensile smette di avanzare durante la rotazione, la superficie del pezzo si indurisce immediatamente.
Le strategie di evacuazione dei trucioli prevengono danni catastrofici ai componenti. Super-Duplex crea trucioli lunghi, continui e fibrosi. Questi trucioli avvolgono il mandrino o il portautensile. La rilavorazione del truciolo distrugge rapidamente gli inserti in metallo duro. È necessario valutare cicli di rottura truciolo programmabili. L'ottimizzazione del percorso utensile garantisce un impegno costante e un corretto arricciamento del truciolo.
Utilizza percorsi utensile di tornitura dinamici per gestire la generazione di calore.
Implementare il taglio con oscillazione a bassa frequenza per rompere i trucioli ostinati.
Evitare situazioni di alimentazione zero durante i movimenti di entrata e uscita.
Utilizzare inserti rotondi per la sgrossatura per assottigliare dinamicamente il truciolo.
Il rischio di implementazione rimane elevato per i nuovi progetti. I dati sugli utensili consigliati dal produttore spesso non funzionano nella produzione effettiva. Gli avanzamenti e le velocità del catalogo sono derivati in perfette condizioni di laboratorio. Raramente si applicano a tagli pesanti e interrotti su pezzi fucinati di grandi dimensioni. È necessario fare affidamento su test empirici. La generazione del percorso utensile adattivo garantisce risultati migliori. Gli operatori devono modificare i parametri in base al monitoraggio del carico del mandrino in tempo reale.
La verifica dei materiali funge da prima linea di difesa. L'identificazione positiva del materiale (PMI) è fondamentale per la conformità. È necessario eseguire il test PMI prima e dopo le operazioni di lavorazione. Verifica l'autenticità della materia prima. Garantisce che non si siano verificati scambi di materiali durante il trasporto. Leghe contraffatte o etichettate erroneamente portano a catastrofiche esplosioni sottomarine.
La conformità agli standard di settore separa i fornitori qualificati dalle officine meccaniche generiche. La struttura deve aderire alle linee guida NACE MR0175 / ISO 15156. Devono seguire rigorosamente le specifiche NORSOK M-650. Questi standard dettano regole specifiche sul trattamento termico e sulla lavorazione. Il mancato rispetto di questi standard rende la parte inutilizzabile per il servizio di gas acido.
La convalida dell'integrità della superficie va oltre i controlli dimensionali di base. L'ispezione visiva è notevolmente inferiore ai requisiti di petrolio e gas. È necessario misurare lo stress superficiale residuo. La tornitura pesante può provocare microfessurazioni nel sottosuolo. Operazioni improprie al tornio alterano la microstruttura del materiale. Tecniche metrologiche avanzate, come la diffrazione dei raggi X, verificano l'integrità della superficie. Una finitura visiva impeccabile potrebbe nascondere pericolose tensioni interne.
La tracciabilità digitale fornisce il livello finale di responsabilità. Il settore richiede una documentazione rigorosa e ininterrotta. Il monitoraggio del lotto di calore garantisce che ogni parte risalga all'acciaieria originale. I rapporti sui test sui materiali (MTR) convalidano l'esatta composizione chimica. È necessario collegare i report FAI (First Article Inspection) direttamente alla versione specifica del programma CNC utilizzata. Ciò crea un sistema di qualità a circuito chiuso.
Documentazione richiesta per la lavorazione O&G
Tipo di documento |
Scopo |
Fase richiesta |
|---|---|---|
MTR (rapporto di prova sui materiali) |
Convalida la composizione chimica e le proprietà meccaniche. |
Ricezione/Prelavorazione |
Rapporto PMI |
Verifica che il grado della lega corrisponda fisicamente all'MTR. |
Pre e post-lavorazione |
FAI (Ispezione Primo Articolo) |
Conferma la conformità dimensionale del primo allestimento. |
Approvazione della produzione |
Certificato di conformità (CoC) |
Garantisce il rispetto di tutti gli standard NACE/NORSOK. |
Spedizione finale |
I framework di audit dei fornitori aiutano a esporre rapidamente le funzionalità. Visitare attentamente la struttura prima di aggiudicare gli appalti. Controllare le condizioni dei loro sistemi di raffreddamento. Il liquido refrigerante maleodorante indica scarsa manutenzione e crescita batterica. Esaminare la rigidità delle loro configurazioni di bloccaggio dei pezzi. Per i pezzi fucinati di grandi dimensioni sono necessarie ganasce personalizzate per carichi pesanti. Cerca zone dedicate ai materiali ad alta resistenza. La separazione del Super-Duplex previene la contaminazione incrociata da polvere di acciaio al carbonio.
Valutare l'esperienza dell'operatore direttamente durante l'audit. L'esperienza generale sull'acciaio inossidabile è insufficiente. La svolta 304 o 316L non prepara un macchinista per UNS S32750. I programmatori necessitano di un background duplex e super-duplex specifico. Chiedi loro come gestiscono la deflessione dell'utensile. Chiedere come programmano gli avanzamenti in ingresso per evitare la scheggiatura degli inserti.
Fai attenzione ai segnali d'allarme immediati durante la fase di quotazione. Evitate i fornitori di indicare tempi di lavorazione standard del 316L per Super-Duplex. Queste citazioni dimostrano che non capiscono il materiale. La mancanza di metrologia interna è pericolosa. Le parti grandi e pesanti richiedono attrezzature CMM specializzate. Se non possono misurare internamente un corpo valvola da due tonnellate, non possono garantire le tolleranze.
Definire chiare azioni successive per l'onboarding dei fornitori. Segui questi passaggi pratici per qualificare un nuovo partner:
Richiedi uno studio dettagliato sulle capacità di leghe simili ad alto contenuto di nichel.
Commissiona un prototipo a pagamento eseguito su un componente non critico.
Esaminare attentamente i protocolli di gestione della durata dell'utensile.
Verificare i record di calibrazione della CMM e l'impronta metrologica.
La lavorazione dell’acciaio inossidabile Super-Duplex richiede una rigorosa gestione del rischio. Il controllo del processo determina il successo o il fallimento nel settore del petrolio e del gas. Le macchine utensili standard semplicemente non sono in grado di gestire le esigenze fisiche estreme. Le attrezzature per impieghi gravosi abbinate a rigorosi protocolli di attrezzaggio garantiscono affidabilità. Il refrigerante ad alta pressione e le architetture rigide a scatola costituiscono la base del successo.
È necessario dare la priorità ai fornitori che comprendono l'integrità metallurgica. Valutare attentamente la loro conformità agli standard NACE e NORSOK. Richiedendo la tracciabilità completa, proteggi le infrastrutture sottomarine critiche. Invia oggi stesso i tuoi disegni tecnici per una revisione completa della producibilità. Pianifica una consulenza tecnica per trasferire in sicurezza la tua produzione di leghe ad alta resistenza in una struttura specializzata.
R: In genere il 40-60% più lento. Questa riduzione è necessaria a causa delle velocità superficiali inferiori. Gli operatori devono mantenere carichi di trucioli rigorosi e continui per prevenire l'incrudimento del lavoro. Velocità di spinta troppo elevate bruciano rapidamente gli inserti e danneggiano il pezzo.
R: No. Il refrigerante attraverso l'utensile ad alta pressione è obbligatorio. Rompe efficacemente i trucioli fibrosi. Gestisce anche il calore estremo generato nella zona di taglio. Il liquido refrigerante standard evapora prima di raggiungere il tagliente.
R: Instabilità dimensionale causata da una forte deflessione dell'utensile. Anche il degrado della finitura superficiale è comune. Ciò è dovuto alla formazione di incrudimento o tagliente di riporto (BUE) sull'inserto in metallo duro durante il taglio.
R: Entrambi. Gli utensili premium falliranno catastroficamente su una macchina priva di rigidità strutturale. La base della macchina, la coppia del mandrino e l'utensile devono funzionare come un sistema unificato e privo di vibrazioni per lavorare con successo queste leghe.


