

Просмотры: 0 Автор: Редактор сайта Время публикации: 31 августа 2026 г. Происхождение: Сайт


Нефтегазовая отрасль работает в экстремальных условиях. В этих морских приложениях преобладают высокоагрессивные среды. Эта эксплуатационная реальность оставляет нулевую терпимость к сбоям компонентов. Критическая подводная инфраструктура требует материалов, способных выдерживать суровые условия. Нержавеющая сталь Super-Duplex служит базовым выбором. Из таких сплавов, как UNS S32750 или S32760, изготавливают подводные клапаны, валы насосов и фитинги высокого давления. Однако их огромный предел текучести и устойчивость к точечной коррозии создают серьезный производственный конфликт. Материал очень чувствителен к наклепу. Это вызывает быстрый износ инструмента и сильную термическую деформацию во время обработки.
Это руководство предоставляет группам по закупкам и инженерам четкую структуру оценки. Вы научитесь эффективно определять оборудование. Мы помогаем вам выбрать партнера-производителя, способного обрабатывать детали Super-Duplex в больших масштабах. Понимая эту динамику обработки, вы можете снизить риски. Вы обеспечите стабильное качество при производстве компонентов для тяжелых условий эксплуатации.
Стандартные обрабатывающие центры не могут надежно обрабатывать Super-Duplex; Для успеха необходимы жесткие конструкции коробчатых направляющих и шпиндели с высоким крутящим моментом.
Управление температурным режимом и контроль стружки определяют жизнеспособность производства; охлаждающая жидкость под высоким давлением (1000+ фунтов на квадратный дюйм) является непреложным требованием.
Оценка поставщика требует рассмотрения не только технических характеристик оборудования, но и его стратегий использования инструментов, протоколов обеспечения качества и соответствия стандартам нефтегазовой отрасли (например, NORSOK, NACE).
Минимизация количества брака и прогнозирование срока службы инструмента являются основными факторами экономической эффективности в производстве супердуплексов.
Неудачи в обработке влекут за собой ошеломляющие финансовые последствия. Затраты на металлолом сильно снижают рентабельность производства. Необработанный материал Super-Duplex стоит дороже из-за высокого содержания молибдена и никеля. Кроме того, изготовление кованых заготовок требует месяцев времени. Вы просто не можете допустить непредсказуемых сбоев оборудования. Утилизация большого корпуса подводного клапана в середине производства приводит к серьезным задержкам проекта. Это вынуждает отделы закупок перезапустить длительный процесс цепочки поставок.
Наибольший металлургический риск представляет нагартование. Сплавы Super-Duplex мгновенно затвердевают при неправильных условиях резания. Неправильная подача, низкие скорости или микровибрации приводят к затвердеванию поверхности материала. Закаленная поверхность немедленно разрушает режущий инструмент. Сломанный инструмент портит поверхность заготовки. В конечном итоге это отбрасывает дорогую деталь.
Большинство стандартных машин с линейными направляющими страдают от серьезного дефицита жесткости. Линейные рельсы обеспечивают скорость, но не обеспечивают гашение вибраций. Они страдают от вибрации при обработке тяжелых и плотных нефтегазовых сплавов. Стандарт Токарный станок с ЧПУ часто не может поддерживать необходимую загрузку стружки. Гармонические колебания передаются непосредственно в зону резания. Это разрушает отделку поверхности.
Мы определяем успешный производственный цикл, используя четкие критерии успеха. Вы должны достичь следующих этапов:
Прогнозируемый износ инструмента для нескольких производственных партий.
Нулевая металлургическая деградация поверхности или остаточное напряжение.
Строгая повторяемость размеров на критических уплотнительных поверхностях.
Постоянная эвакуация стружки без запутывания деталей.
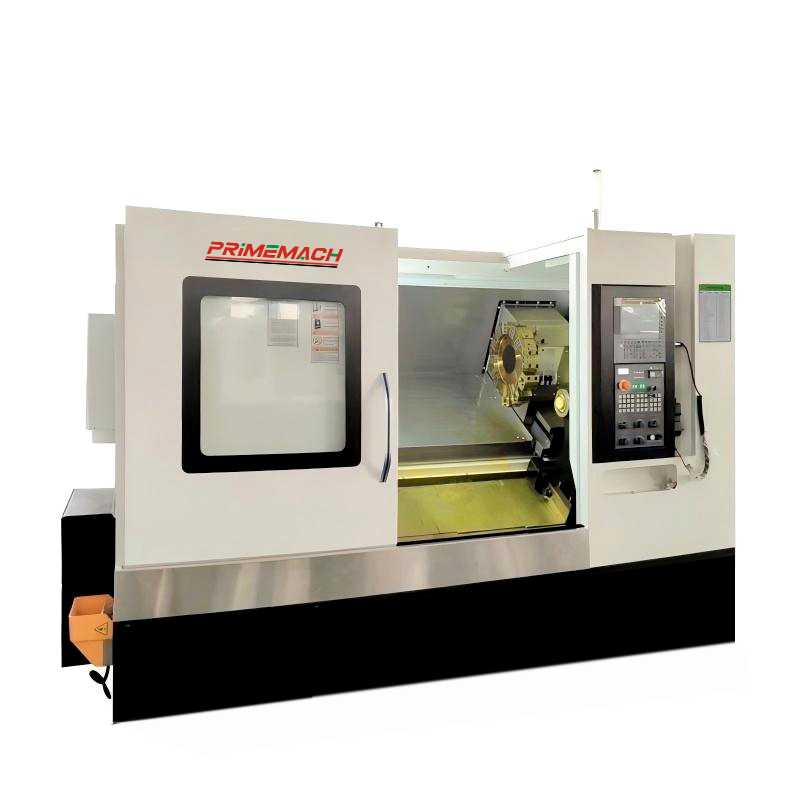
Обработка этих тяжелых сплавов требует огромной структурной массы. Базовая отливка должна поглощать большие силы резания. Мееханитовый чугун обеспечивает превосходные свойства гашения вибрации. Коробчатые направляющие гораздо лучше гасят вибрации, чем линейные рельсы. Они предлагают большую площадь контакта для распределения режущих нагрузок. Этот массивный фундамент образует надежную Тяжелый токарный станок с ЧПУ . Эта масса нужна вам, чтобы предотвратить вибрацию во время тяжелых черновых проходов.
Крутящий момент шпинделя имеет гораздо большее значение, чем скорость шпинделя. Вам нужны высокомоментные коробки передач, работающие на более низких оборотах. Высокоскоростным шпинделям с прямым приводом не хватает мощности резания на низких оборотах. Они останавливаются или деградируют при больших нагрузках на чипы. Для режима Super-Duplex требуется резкий, непрерывный крутящий момент, чтобы протолкнуть пластину через затвердевший материал. Шпиндель с редуктором обеспечивает необходимое механическое преимущество.
Системы подачи теплоносителя под высоким давлением абсолютно не подлежат обсуждению. Вам необходимо давление минимум 70–100 бар (1000+ фунтов на квадратный дюйм), подаваемое непосредственно через инструмент. Это давление выполняет две важные функции. Во-первых, он эффективно ломает волокнистую и жесткую стружку. Во-вторых, это предотвращает термический удар на режущей кромке. Super-Duplex выделяет огромное количество тепла во время процесса резки. СОЖ под высоким давлением отводит тепло из зоны сдвига.
Возможности приводного инструмента дают значительные производственные преимущества. Многоосные станки для тяжелых условий эксплуатации сокращают количество необходимых наладок. Перемещение тяжелой детали между разными машинами приводит к ошибкам биения. Приводной инструмент позволяет фрезеровать и сверлить за одну и ту же установку. Это сводит к минимуму ошибки биения в сложных корпусах клапанов. Этот подход улучшает концентричность в критических геометриях уплотнения.
Сравнение возможностей оборудования: стандартное и тяжелое оборудование
Особенность |
Стандартный токарный станок |
Требование к тяжелым условиям эксплуатации |
|---|---|---|
Архитектура направляющих |
Линейные рельсы (ролики/шарики) |
Коробка/направляющие (соскребаются вручную) |
Базовый материал |
Стандартный чугун / сборный |
Высокомассивный механитовый чугун |
Шпиндельный привод |
Прямой привод/ременный привод |
Многоскоростная передняя бабка с редуктором |
Давление охлаждающей жидкости |
20-30 Бар (Наводнение) |
70-100+ бар (сквозной инструмент) |
Выбор пластины определяет стабильность процесса. Твердосплавные пластины с покрытием PVD (физическое осаждение из паровой фазы) часто превосходят варианты CVD (химическое осаждение из паровой фазы). PVD-покрытия тоньше. Они сохраняют более острые режущие кромки. Острые кромки аккуратно срезают высокопрочные липкие сплавы. Покрытия CVD имеют тенденцию притуплять микрогеометрию. Затупленные кромки вызывают трение, что немедленно приводит к наклепу. Геометрия подготовки кромок должна выдерживать огромные механические нагрузки.
При программировании Токарный станок с ЧПУ для высокопрочных деталей , вы сталкиваетесь с узким окном обработки. Скорость и подача требуют абсолютной точности. Вы должны постоянно поддерживать постоянную загрузку чипов. Задержка или колебания инструмента вызывают мгновенное деформационное упрочнение. Программисты должны следить за тем, чтобы инструмент постоянно работал. Если инструмент прекращает подачу во время вращения, поверхность детали мгновенно затвердевает.
Стратегии эвакуации стружки предотвращают катастрофическое повреждение деталей. Super-Duplex создает длинные, непрерывные, волокнистые стружки. Эта стружка наматывается на патрон или держатель инструмента. Повторная обработка стружки быстро разрушает твердосплавные пластины. Вы должны оценить программируемые циклы ломки стружки. Оптимизация траектории инструмента обеспечивает устойчивое зацепление и правильное закручивание стружки.
Используйте динамические траектории токарной обработки для управления выделением тепла.
Используйте низкочастотную колебательную резку, чтобы сломать стойкую стружку.
Избегайте ситуаций с нулевой подачей во время входов и выходов.
Используйте круглые пластины для черновой обработки, чтобы динамически утончать стружку.
Риск реализации остается высоким для новых проектов. Рекомендованные производителем данные об инструментах часто не соответствуют действительности в реальном производстве. Подача и скорость по каталогу рассчитаны в идеальных лабораторных условиях. Они редко применяются для тяжелых прерывистых резов на крупных поковках. Вы должны полагаться на эмпирическое тестирование. Адаптивное создание траектории инструмента гарантирует лучшие результаты. Операторы должны настраивать параметры на основе мониторинга нагрузки шпинделя в реальном времени.
Проверка материалов выступает в качестве первой линии защиты. Положительная идентификация материала (PMI) имеет решающее значение для соблюдения требований. Вы должны выполнить тестирование PMI до и после операций обработки. Он проверяет подлинность сырья. Это гарантирует отсутствие путаницы материалов во время транспортировки. Поддельные сплавы или сплавы с неправильной маркировкой приводят к катастрофическим выбросам под водой.
Соответствие отраслевым стандартам отделяет квалифицированных поставщиков от обычных механических мастерских. Предприятие должно соответствовать рекомендациям NACE MR0175/ISO 15156. Они должны строго следовать спецификациям NORSOK M-650. Эти стандарты диктуют конкретные правила термической обработки и обработки. Несоблюдение этих стандартов делает деталь непригодной для работы с высокосернистым газом.
Проверка целостности поверхности выходит за рамки простых проверок размеров. Визуальный осмотр существенно не соответствует требованиям, предъявляемым к нефти и газу. Вы должны измерить остаточное поверхностное напряжение. Тяжелая токарная обработка может вызвать микротрещины под поверхностью. Неправильные операции на токарных станках изменяют микроструктуру материала. Передовые метрологические методы, такие как дифракция рентгеновских лучей, позволяют проверить целостность поверхности. Безупречная визуальная отделка может скрыть опасные внутренние напряжения.
Цифровая отслеживаемость обеспечивает последний уровень подотчетности. Отрасль требует строгой и непрерывной документации. Отслеживание партии плавки гарантирует, что каждая деталь восходит к исходному сталелитейному заводу. Протоколы испытаний материалов (MTR) подтверждают точный химический состав. Вы должны связать отчеты о первой проверке изделия (FAI) непосредственно с конкретной используемой версией программы ЧПУ. Это создает замкнутую систему качества.
Необходимая документация для обработки нефти и газа
Тип документа |
Цель |
Требуется фаза |
|---|---|---|
MTR (Отчет об испытаниях материала) |
Подтверждает химический состав и механические свойства. |
Приемка/Предварительная обработка |
Отчет PMI |
Проверяет, что марка сплава физически соответствует MTR. |
Предварительная и постобработка |
FAI (первая инспекция изделия) |
Подтверждает соответствие размеров первой установки. |
Одобрение производства |
Сертификат соответствия (CoC) |
Гарантирует соблюдение всех стандартов NACE/NORSOK. |
Окончательная доставка |
Системы аудита поставщиков помогают быстро выявить возможности. Прежде чем заключать контракты, внимательно осмотрите объект. Проверьте состояние их систем охлаждения. Неприятный запах охлаждающей жидкости указывает на плохое техническое обслуживание и рост бактерий. Изучите жесткость их креплений. Для изготовления крупных поковок требуются специальные мощные патронные кулачки. Ищите специальные зоны из высокопрочных материалов. Разделение Super-Duplex предотвращает перекрестное загрязнение пылью углеродистой стали.
Оцените компетентность оператора непосредственно во время аудита. Общий опыт работы с нержавеющей сталью недостаточен. Токарная обработка 304 или 316L не готовит станочника к работе с UNS S32750. Программистам необходим определенный опыт дуплексной и супердуплексной работы. Спросите их, как они справляются с отклонением инструмента. Спросите, как они программируют входные подачи, чтобы предотвратить сколы вставок.
Остерегайтесь немедленных тревожных сигналов на этапе цитирования. Избегайте того, чтобы поставщики указывали стандартное время обработки стали 316L для Super-Duplex. Эти цитаты доказывают, что они не понимают материала. Отсутствие собственной метрологии опасно. Большие и тяжелые детали требуют специального оборудования для КИМ. Если они не могут самостоятельно измерить двухтонный корпус клапана, они не могут гарантировать допуски.
Определите четкие дальнейшие действия по привлечению поставщиков. Выполните следующие действия, чтобы квалифицировать нового партнера:
Запросите подробное исследование возможностей аналогичных сплавов с высоким содержанием никеля.
Закажите платный прототип, работающий на некритическом компоненте.
Внимательно изучите их протоколы управления сроком службы инструмента.
Проверьте свои записи о калибровке КИМ и метрологическую зону.
Обработка супердуплексной нержавеющей стали требует строгого управления рисками. Контроль процессов определяет успех или неудачу в нефтегазовом секторе. Стандартные станки просто не могут справиться с экстремальными физическими требованиями. Мощное оборудование в сочетании со строгими протоколами работы с инструментами обеспечивает надежность. СОЖ под высоким давлением и жесткая конструкция коробчатых направляющих составляют основу успеха.
Вы должны отдавать приоритет поставщикам, которые понимают металлургическую честность. Тщательно оцените их соответствие стандартам NACE и NORSOK. Требуя полной прослеживаемости, вы защищаете критически важную подводную инфраструктуру. Отправьте свои технические чертежи для комплексной проверки технологичности уже сегодня. Запишитесь на техническую консультацию, чтобы безопасно перевести производство высокопрочных сплавов на специализированное предприятие.
О: Обычно на 40–60 % медленнее. Это снижение необходимо из-за более низких скоростей поверхности. Операторы должны поддерживать строгую и постоянную загрузку стружки во избежание наклепа. При слишком высоких скоростях вставки быстро перегорают и повреждают заготовку.
О: Нет. Подача СОЖ под высоким давлением через инструмент обязательна. Он эффективно разбивает волокнистую стружку. Он также управляет чрезмерным нагревом, выделяемым в зоне сдвига. Стандартная охлаждающая жидкость выкипает, не достигнув режущей кромки.
A: Нестабильность размеров, вызванная сильным отклонением инструмента. Ухудшение качества поверхности также является распространенным явлением. Это происходит в результате нагарта или наростов (BUE), образующихся на твердосплавной пластине во время резания.
Ответ: Оба. Инструменты премиум-класса выйдут из строя на станке, которому не хватает жесткости конструкции. Для успешной обработки этих сплавов основание станка, крутящий момент шпинделя и инструмент должны работать как единая, свободная от вибраций система.


