

Visualizações: 0 Autor: Editor do site Horário de publicação: 31/08/2026 Origem: Site


A indústria do petróleo e do gás opera sob pressões extremas. Ambientes altamente corrosivos dominam essas aplicações offshore. Esta realidade operacional deixa tolerância zero para falhas de componentes. A infraestrutura submarina crítica exige materiais capazes de sobreviver a condições brutais. O aço inoxidável Super-Duplex serve como escolha básica. Ligas como UNS S32750 ou S32760 constroem válvulas submarinas, eixos de bombas e conexões de alta pressão. No entanto, a sua imensa força de escoamento e resistência à corrosão criam um grande conflito de produção. O material é altamente suscetível ao endurecimento por trabalho. Causa rápido desgaste da ferramenta e severa deformação térmica durante a usinagem.
Este guia fornece às equipes de compras e engenharia uma estrutura de avaliação clara. Você aprenderá como especificar equipamentos de maneira eficaz. Ajudamos você a selecionar um parceiro de fabricação capaz de processar peças Super Duplex em grande escala. Ao compreender essas dinâmicas de usinagem, você pode mitigar os riscos. Você garantirá qualidade repetível na produção de componentes pesados.
Os centros de usinagem padrão não conseguem processar Super-Duplex de maneira confiável; o sucesso requer arquiteturas rígidas de caixa e fusos de alto torque.
O gerenciamento térmico e o controle de cavacos determinam a viabilidade da produção; refrigerante de alta pressão (1000+ PSI) é um requisito não negociável.
Avaliar um fornecedor exige olhar além das especificações do equipamento, para suas estratégias de ferramentas, protocolos de garantia de qualidade e conformidade com os padrões de O&G (por exemplo, NORSOK, NACE).
Minimizar as taxas de refugo e prever a vida útil da ferramenta são os principais impulsionadores da eficiência de custos na produção Super-Duplex.
Falhas de usinagem acarretam uma penalidade financeira impressionante. Os custos de sucata prejudicaram fortemente as margens de produção. O material bruto Super-Duplex tem um preço premium devido ao alto teor de molibdênio e níquel. Além disso, os blanks forjados exigem meses de entrega. Você simplesmente não pode permitir falhas imprevisíveis nas máquinas. O desmantelamento de um grande corpo de válvula submarina no meio da produção causa graves atrasos no projeto. Isso força as equipes de compras a reiniciar o longo processo da cadeia de abastecimento.
O endurecimento por trabalho apresenta o maior risco metalúrgico. As ligas Super-Duplex endurecem instantaneamente sob condições de corte inadequadas. Alimentações incorretas, velocidades lentas ou microvibrações endurecem a superfície do material. Uma superfície endurecida destrói imediatamente a ferramenta de corte. A ferramenta quebrada estraga a superfície da peça. Em última análise, elimina a parte cara.
A maioria das máquinas de guia linear padrão sofre um grave déficit de rigidez. Os trilhos lineares oferecem velocidade, mas não possuem amortecimento de vibrações. Eles sofrem vibração ao tornear ligas de O&G pesadas e densas. Um padrão O torno CNC muitas vezes não consegue manter a carga de cavacos necessária. As vibrações harmônicas são transferidas diretamente para a zona de corte. Isso destrói o acabamento da superfície.
Definimos uma produção bem-sucedida usando critérios de sucesso claros. Você deve atingir os seguintes marcos:
Desgaste previsível da ferramenta em vários lotes de produção.
Zero degradação da superfície metalúrgica ou tensão residual.
Repetibilidade dimensional estrita em superfícies de vedação críticas.
Evacuação consistente de cavacos sem emaranhamento de peças.
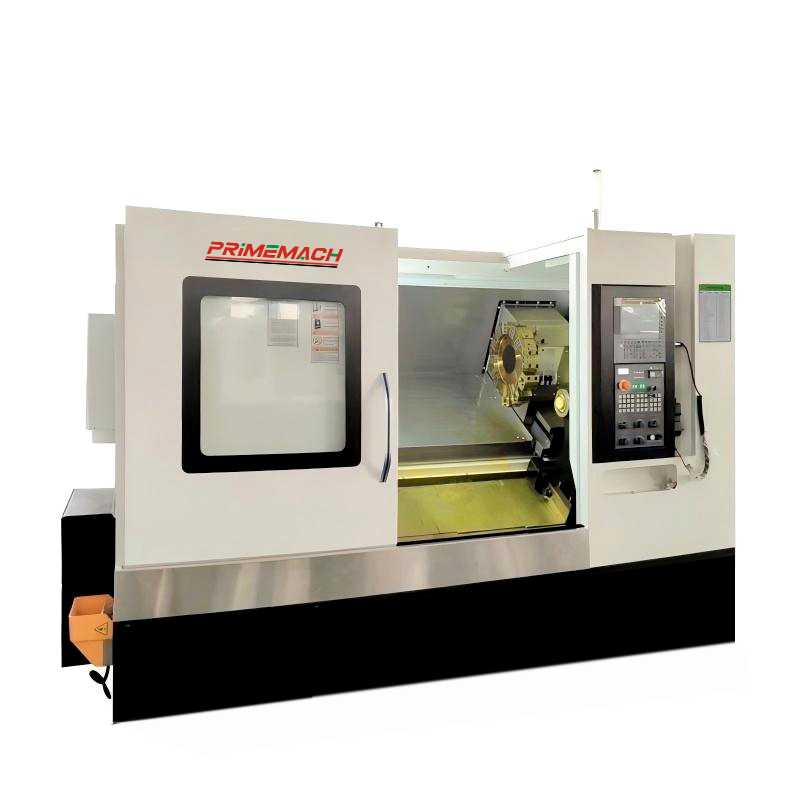
O processamento dessas ligas pesadas requer imensa massa estrutural. A peça fundida de base deve absorver forças de corte pesadas. O ferro fundido Meehanite oferece excelentes propriedades de amortecimento de vibrações. As guias de caixa amortecem as vibrações muito melhor do que os trilhos lineares. Oferecem áreas de contato maiores para distribuir cargas de corte. Esta base maciça forma uma base confiável Torno CNC para serviços pesados . Você precisa dessa massa para evitar vibrações durante passes de desbaste pesados.
O torque do fuso é muito mais importante do que a velocidade do fuso. Você precisa de caixas de câmbio de alto torque operando em RPMs mais baixas. Os fusos de acionamento direto de alta velocidade carecem de potência de corte de baixo custo. Eles param ou degradam sob cargas pesadas de cavacos. Super-Duplex requer torque bruto e ininterrupto para empurrar a pastilha através do material endurecido. Um fuso engrenado proporciona a vantagem mecânica necessária.
Os sistemas de fornecimento de refrigerante de alta pressão são absolutamente inegociáveis. Você precisa de um mínimo de 70-100 bar (1000+ PSI) entregue diretamente pela ferramenta. Essa pressão desempenha duas funções críticas. Primeiro, ele quebra cavacos fibrosos e resistentes com eficiência. Em segundo lugar, evita choque térmico na aresta de corte. Super-Duplex gera imenso calor durante o processo de cisalhamento. O refrigerante de alta pressão afasta o calor da zona de cisalhamento.
Os recursos de ferramentas mecânicas oferecem vantagens significativas de fabricação. Máquinas multieixos para serviços pesados reduzem o número de configurações necessárias. Mover uma peça pesada entre máquinas diferentes introduz erros de desvio. As ferramentas motorizadas permitem fresamento e furação na mesma configuração. Minimiza erros de desvio em corpos de válvulas complexos. Esta abordagem melhora a concentricidade em geometrias de vedação críticas.
Comparação da capacidade do equipamento: padrão vs. serviço pesado
Recurso |
Torno Padrão |
Requisito para serviço pesado |
|---|---|---|
Arquitetura de guia |
Trilhos Lineares (Rolo/Esfera) |
Caixa/corrediças (raspadas à mão) |
Material Básico |
Ferro Fundido Padrão / Fabricado |
Ferro fundido meehanita de alta massa |
Acionamento do fuso |
Acionamento direto/acionado por correia |
Cabeçote com engrenagem multivelocidade |
Pressão do refrigerante |
20-30 Bar (Inundação) |
Barra 70-100+ (ferramenta passante) |
A seleção da pastilha determina a estabilidade do processo. As pastilhas de metal duro revestidas com PVD (Physical Vapor Deposition) geralmente superam as variantes CVD (Chemical Vapor Deposition). Os revestimentos PVD são mais finos. Eles mantêm arestas de corte mais nítidas. Bordas afiadas cortam ligas pegajosas e de alta resistência de maneira limpa. Os revestimentos CVD tendem a embotar a microgeometria. Bordas embotadas causam fricção, o que induz o endurecimento imediato. As geometrias de preparação de bordas devem lidar com imenso estresse mecânico.
Ao programar um Torno CNC para peças de alta resistência , você enfrenta uma janela de processamento estreita. Velocidades e avanços exigem precisão absoluta. Você deve manter sempre uma carga de cavacos constante. A demora ou hesitação da ferramenta causa endurecimento instantâneo por deformação. Os programadores devem garantir que a ferramenta permaneça constantemente ativada. Se a ferramenta parar de avançar enquanto gira, a superfície da peça endurece instantaneamente.
As estratégias de evacuação de cavacos evitam danos catastróficos às peças. Super-Duplex cria chips longos, contínuos e fibrosos. Esses chips envolvem o mandril ou porta-ferramentas. O recorte de cavacos destrói rapidamente as pastilhas de metal duro. Você deve avaliar os ciclos de quebra de cavacos programáveis. A otimização do percurso da ferramenta garante engajamento constante e curvamento adequado dos cavacos.
Use percursos de torneamento dinâmico para gerenciar a geração de calor.
Implemente corte por oscilação de baixa frequência para quebrar cavacos teimosos.
Evite situações de alimentação zero durante movimentos de entrada e saída.
Utilize pastilhas redondas para desbaste para afinar o cavaco de forma dinâmica.
O risco de implementação permanece elevado em novos projetos. Os dados de ferramentas recomendados pelo fabricante geralmente falham na produção real. Os avanços e velocidades do catálogo são obtidos em perfeitas condições de laboratório. Eles raramente se aplicam a cortes pesados e interrompidos em grandes peças forjadas. Você deve confiar em testes empíricos. A geração adaptativa de percursos de ferramenta garante melhores resultados. Os operadores devem ajustar os parâmetros com base no monitoramento da carga do fuso em tempo real.
A verificação material atua como a primeira linha de defesa. A Identificação Positiva de Materiais (PMI) é crucial para a conformidade. Você deve realizar testes de PMI antes e depois das operações de usinagem. Verifica a autenticidade da matéria-prima. Ele garante que não ocorram misturas de materiais durante o transporte. Ligas falsificadas ou rotuladas incorretamente levam a explosões submarinas catastróficas.
A conformidade com os padrões da indústria separa os fornecedores qualificados das oficinas mecânicas em geral. A instalação deve aderir às diretrizes NACE MR0175/ISO 15156. Eles devem seguir rigorosamente as especificações do NORSOK M-650. Esses padrões determinam regras específicas de tratamento térmico e processamento. O não cumprimento desses padrões torna a peça inutilizável para serviço com gás ácido.
A validação da integridade da superfície vai além das verificações dimensionais básicas. A inspeção visual fica significativamente aquém dos requisitos de petróleo e gás. Você deve medir a tensão superficial residual. O torneamento pesado pode induzir microfissuras subterrâneas. Operações inadequadas do torno alteram a microestrutura do material. Técnicas avançadas de metrologia, como difração de raios X, verificam a integridade da superfície. Um acabamento visual impecável pode esconder tensões internas perigosas.
A rastreabilidade digital fornece a camada final de responsabilidade. A indústria exige documentação rigorosa e ininterrupta. O rastreamento do lote térmico garante que cada peça seja rastreada até a siderúrgica original. Os relatórios de teste de materiais (MTRs) validam a composição química exata. Você deve vincular os relatórios de inspeção do primeiro artigo (FAI) diretamente à versão específica do programa CNC usada. Isso cria um sistema de qualidade de circuito fechado.
Documentação necessária para usinagem de O&G
Tipo de documento |
Propósito |
Fase necessária |
|---|---|---|
MTR (Relatório de Teste de Material) |
Valida a composição química e as propriedades mecânicas. |
Recebimento / Pré-usinagem |
Relatório PMI |
Verifica se o grau da liga corresponde fisicamente ao MTR. |
Pré e Pós-usinagem |
FAI (Inspeção do Primeiro Artigo) |
Confirma a conformidade dimensional da primeira configuração. |
Aprovação de Produção |
Certificado de Conformidade (CoC) |
Garante que todos os padrões NACE/NORSOK foram atendidos. |
Envio Final |
As estruturas de auditoria de fornecedores ajudam a expor os recursos rapidamente. Visite as instalações cuidadosamente antes de celebrar contratos. Verifique a condição de seus sistemas de refrigeração. Líquido refrigerante com mau cheiro indica má manutenção e crescimento bacteriano. Examine a rigidez de suas configurações de fixação. Mandíbulas de mandril personalizadas para serviços pesados são necessárias para peças forjadas de grande porte. Procure zonas dedicadas a materiais de alta resistência. A segregação do Super-Duplex evita a contaminação cruzada com pó de aço carbono.
Avalie a experiência do operador diretamente durante a auditoria. A experiência geral em aço inoxidável é insuficiente. A rotação 304 ou 316L não prepara um maquinista para UNS S32750. Os programadores precisam de experiência específica em duplex e superduplex. Pergunte como eles gerenciam a deflexão da ferramenta. Pergunte como eles programam os feeds de entrada para evitar lascas nas pastilhas.
Cuidado com os sinais de alerta imediatos durante a fase de cotação. Evite que os fornecedores citem tempos de usinagem padrão 316L para Super-Duplex. Essas citações provam que eles não entendem o material. A falta de metrologia interna é perigosa. Peças grandes e pesadas requerem equipamento CMM especializado. Se não puderem medir internamente um corpo de válvula de duas toneladas, não poderão garantir tolerâncias.
Defina ações claras das próximas etapas para integração do fornecedor. Siga estas etapas práticas para qualificar um novo parceiro:
Solicite um estudo detalhado de capacidade em ligas similares com alto teor de níquel.
Encomende um protótipo pago executado em um componente não crítico.
Revise atentamente os protocolos de gerenciamento da vida útil das ferramentas.
Verifique seus registros de calibração CMM e pegada metrológica.
A usinagem de aço inoxidável Super-Duplex requer um rigoroso gerenciamento de riscos. O controle de processos determina o sucesso ou o fracasso no setor de petróleo e gás. As máquinas-ferramentas padrão simplesmente não conseguem lidar com as demandas físicas extremas. Equipamentos pesados combinados com protocolos de ferramentas rigorosos garantem confiabilidade. Refrigeração de alta pressão e arquiteturas rígidas de caixa formam a base do sucesso.
Você deve priorizar fornecedores que entendam de integridade metalúrgica. Avalie minuciosamente a sua conformidade com as normas NACE e NORSOK. Ao exigir rastreabilidade total, você protege a infraestrutura submarina crítica. Envie hoje mesmo seus desenhos técnicos para uma análise abrangente da capacidade de fabricação. Agende uma consulta técnica para fazer a transição segura de sua produção de ligas de alta resistência para uma instalação especializada.
R: Normalmente 40-60% mais lento. Esta redução é necessária devido às velocidades superficiais mais baixas. Os operadores devem manter cargas de cavacos rigorosas e contínuas para evitar o endurecimento por trabalho. Pressionar velocidades muito altas queima as pastilhas rapidamente e danifica a peça de trabalho.
R: Não. É obrigatória a utilização de refrigerante de alta pressão através da ferramenta. Ele quebra os chips pegajosos de forma eficaz. Também gerencia o calor extremo gerado na zona de cisalhamento. O refrigerante de inundação padrão evapora antes de atingir a aresta de corte.
A: Instabilidade dimensional causada por deflexão severa da ferramenta. A degradação do acabamento superficial também é comum. Isso resulta do endurecimento por trabalho ou da formação de aresta postiça (BUE) na pastilha de metal duro durante o corte.
R: Ambos. Ferramentas premium falharão catastroficamente em uma máquina sem rigidez estrutural. A base da máquina, o torque do fuso e a ferramenta devem funcionar como um sistema unificado e livre de vibrações para processar essas ligas com sucesso.


