

Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 31.08.2026 Herkunft: Website


Die Öl- und Gasindustrie steht unter extremem Druck. Bei diesen Offshore-Anwendungen dominieren stark korrosive Umgebungen. Diese betriebliche Realität lässt keine Toleranz für Komponentenausfälle zu. Kritische Unterwasserinfrastrukturen erfordern Materialien, die auch brutalen Bedingungen standhalten können. Als Basis dient Super-Duplex-Edelstahl. Legierungen wie UNS S32750 oder S32760 werden zur Herstellung von Unterwasserventilen, Pumpenwellen und Hochdruckarmaturen verwendet. Ihre enorme Streckgrenze und Lochfraßbeständigkeit führen jedoch zu einem großen Herstellungskonflikt. Das Material ist sehr anfällig für Kaltverfestigung. Es führt zu einem schnellen Werkzeugverschleiß und starken thermischen Verformungen während der Bearbeitung.
Dieser Leitfaden bietet Beschaffungs- und Engineering-Teams einen klaren Bewertungsrahmen. Sie erfahren, wie Sie Geräte effektiv spezifizieren. Wir helfen Ihnen bei der Auswahl eines Fertigungspartners, der Super-Duplex-Teile in großem Maßstab verarbeiten kann. Durch das Verständnis dieser Bearbeitungsdynamik können Sie Risiken mindern. Sie stellen eine wiederholbare Qualität bei der Produktion von Hochleistungskomponenten sicher.
Standard-Bearbeitungszentren können Super-Duplex nicht zuverlässig verarbeiten; Für den Erfolg sind starre Kastenarchitekturen und Spindeln mit hohem Drehmoment erforderlich.
Wärmemanagement und Spankontrolle bestimmen die Rentabilität der Produktion; Hochdruckkühlmittel (1000+ PSI) ist eine nicht verhandelbare Anforderung.
Die Bewertung eines Anbieters erfordert einen Blick über die Gerätespezifikationen hinaus auf seine Werkzeugstrategien, Qualitätssicherungsprotokolle und die Einhaltung von O&G-Standards (z. B. NORSOK, NACE).
Die Minimierung der Ausschussraten und die Vorhersage der Werkzeuglebensdauer sind die Hauptfaktoren für die Kosteneffizienz in der Super-Duplex-Produktion.
Bearbeitungsfehler sind mit enormen finanziellen Folgen verbunden. Die Ausschusskosten belasteten die Produktionsmargen erheblich. Rohes Super-Duplex-Material hat aufgrund des hohen Molybdän- und Nickelgehalts einen Premiumpreis. Darüber hinaus erfordern geschmiedete Rohlinge eine monatelange Vorlaufzeit. Unvorhersehbare Maschinenausfälle können Sie sich einfach nicht leisten. Die Verschrottung eines großen Unterwasserventilkörpers mitten in der Produktion führt zu erheblichen Projektverzögerungen. Es zwingt die Beschaffungsteams dazu, den langwierigen Lieferkettenprozess neu zu starten.
Die Kaltverfestigung stellt das größte metallurgische Risiko dar. Super-Duplex-Legierungen verfestigen sich bei ungeeigneten Schnittbedingungen sofort kalt. Falsche Vorschübe, langsame Geschwindigkeiten oder Mikrovibrationen verhärten die Materialoberfläche. Eine verhärtete Oberfläche zerstört das Schneidwerkzeug sofort. Das gebrochene Werkzeug zerstört dann die Werkstückoberfläche. Letztendlich wird der teure Teil verschrottet.
Die meisten Standard-Linearführungsmaschinen weisen ein erhebliches Defizit in der Steifigkeit auf. Linearschienen bieten Geschwindigkeit, aber keine Vibrationsdämpfung. Beim Drehen schwerer, dichter O&G-Legierungen kommt es zu Rattern. Ein Standard CNC-Drehmaschinen schaffen es oft nicht, die erforderliche Spanlast aufrechtzuerhalten. Harmonische Schwingungen werden direkt in die Schneidzone übertragen. Dadurch wird die Oberflächenbeschaffenheit zerstört.
Wir definieren einen erfolgreichen Produktionslauf anhand klarer Erfolgskriterien. Folgende Meilensteine müssen Sie erreichen:
Vorhersehbarer Werkzeugverschleiß über mehrere Produktionschargen hinweg.
Keine metallurgische Oberflächenverschlechterung oder Eigenspannung.
Hohe Maßwiederholgenauigkeit bei kritischen Dichtflächen.
Konsistente Spanabfuhr ohne Teileverhedderung.
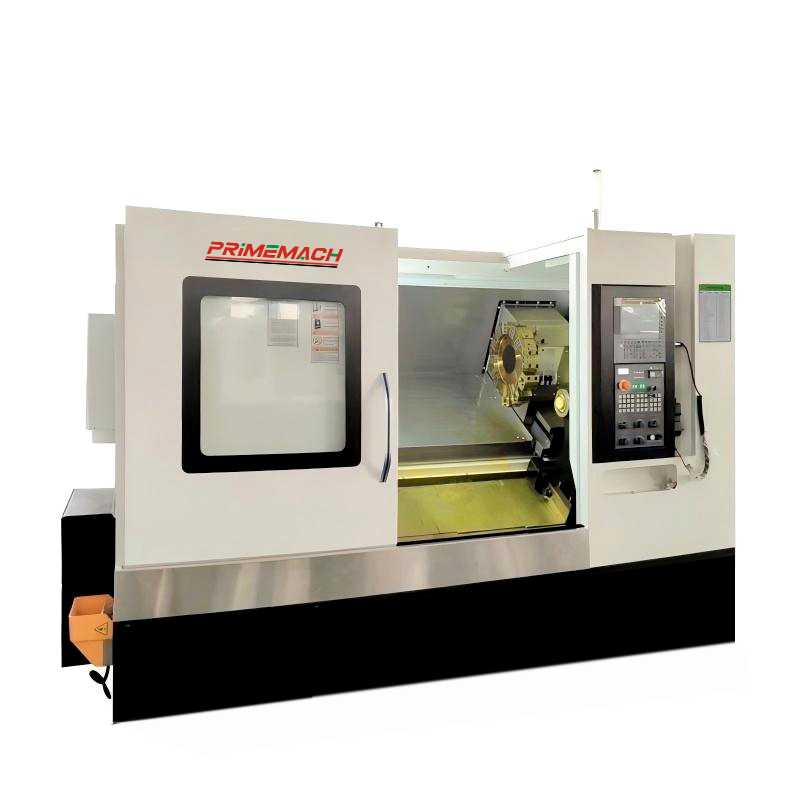
Die Verarbeitung dieser schweren Legierungen erfordert eine enorme Strukturmasse. Der Grundguss muss hohe Schnittkräfte aufnehmen. Meehanite-Gusseisen bietet hervorragende vibrationsdämpfende Eigenschaften. Kastenführungen dämpfen Vibrationen weitaus besser als Linearschienen. Sie bieten größere Kontaktflächen zur Verteilung der Schnittlasten. Dieses massive Fundament bildet eine zuverlässige Grundlage Hochleistungs-CNC-Drehmaschine . Sie benötigen diese Masse, um Rattern bei schweren Schruppdurchgängen zu verhindern.
Das Spindeldrehmoment ist weitaus wichtiger als die Spindelgeschwindigkeit. Sie benötigen Getriebe mit hohem Drehmoment, die bei niedrigeren Drehzahlen laufen. Hochgeschwindigkeitsspindeln mit Direktantrieb verfügen nicht über eine geringe Schnittleistung. Bei starker Spanbelastung bleiben sie stehen oder verschlechtern sich. Super-Duplex erfordert ein rohes, ununterbrochenes Drehmoment, um den Einsatz durch das gehärtete Material zu drücken. Eine Getriebespindel sorgt für den nötigen mechanischen Vorteil.
Hochdruck-Kühlmittelversorgungssysteme sind absolut nicht verhandelbar. Sie benötigen einen Druck von mindestens 70–100 bar (1000+ PSI), der direkt über das Werkzeug zugeführt wird. Dieser Druck erfüllt zwei entscheidende Funktionen. Erstens bricht es effizient zähe, zähe Späne. Zweitens verhindert es einen Thermoschock an der Schneidkante. Super-Duplex erzeugt beim Schervorgang enorme Hitze. Hochdruckkühlmittel bläst die Wärme aus der Scherzone weg.
Angetriebene Werkzeugfunktionen bieten erhebliche Fertigungsvorteile. Mehrachsige Hochleistungsmaschinen reduzieren die Anzahl der erforderlichen Rüstvorgänge. Der Transport eines schweren Teils zwischen verschiedenen Maschinen führt zu Rundlauffehlern. Mit angetriebenen Werkzeugen ist das Fräsen und Bohren im gleichen Aufbau möglich. Es minimiert Rundlauffehler in komplexen Ventilgehäusen. Dieser Ansatz verbessert die Konzentrizität über kritische Dichtungsgeometrien hinweg.
Vergleich der Gerätefähigkeiten: Standard vs. Heavy-Duty
Besonderheit |
Standarddrehmaschine |
Hochleistungsanforderung |
|---|---|---|
Führungsarchitektur |
Linearschienen (Rolle/Kugel) |
Kasten/Gleitbahnen (handgeschabt) |
Grundmaterial |
Standardgusseisen / gefertigt |
Meehanit-Gusseisen mit hoher Masse |
Spindelantrieb |
Direktantrieb/Riemenantrieb |
Mehrganggetriebe-Spindelstock |
Kühlmitteldruck |
20–30 bar (Hochwasser) |
70-100+ Stange (durch das Werkzeug) |
Die Auswahl des Einsatzes bestimmt die Prozessstabilität. Mit PVD (Physical Vapour Deposition) beschichtete Hartmetalleinsätze übertreffen häufig CVD-Varianten (Chemical Vapour Deposition). PVD-Beschichtungen sind dünner. Sie sorgen für schärfere Schnittkanten. Scharfe Kanten scheren hochfeste, klebrige Legierungen sauber ab. CVD-Beschichtungen neigen dazu, die Mikrogeometrie abzustumpfen. Abgestumpfte Kanten führen zum Reiben, was zu einer sofortigen Kaltverfestigung führt. Kantenvorbereitungsgeometrien müssen enormen mechanischen Belastungen standhalten.
Beim Programmieren von a Bei einer CNC-Drehmaschine für hochfeste Teile stehen Sie vor einem engen Bearbeitungsfenster. Geschwindigkeiten und Vorschübe erfordern absolute Präzision. Sie müssen stets eine konstante Spanlast aufrechterhalten. Das Zögern des Verweilens oder des Werkzeugs führt zu einer sofortigen Kaltverfestigung. Programmierer müssen sicherstellen, dass das Tool ständig aktiviert bleibt. Wenn das Werkzeug beim Drehen den Vorschub stoppt, härtet die Oberfläche des Teils sofort aus.
Spanabfuhrstrategien verhindern katastrophale Teileschäden. Super-Duplex erzeugt lange, durchgehende, faserige Späne. Diese Späne wickeln sich um das Spannfutter oder den Werkzeughalter. Durch das Nachschneiden von Spänen werden Hartmetalleinsätze schnell zerstört. Sie müssen programmierbare Spanbruchzyklen bewerten. Die Optimierung des Werkzeugwegs gewährleistet einen gleichmäßigen Eingriff und eine ordnungsgemäße Spankrümmung.
Verwenden Sie dynamische Drehwerkzeugwege, um die Wärmeerzeugung zu steuern.
Setzen Sie niederfrequentes Oszillationsschneiden ein, um hartnäckige Späne zu brechen.
Vermeiden Sie Nullvorschubsituationen bei Ein- und Ausfahrbewegungen.
Verwenden Sie runde Wendeschneidplatten zum Schruppen, um den Span dynamisch zu verdünnen.
Das Umsetzungsrisiko bleibt bei neuen Projekten hoch. Vom Hersteller empfohlene Werkzeugdaten versagen in der tatsächlichen Produktion häufig. Katalogvorschübe und -geschwindigkeiten werden unter perfekten Laborbedingungen ermittelt. Bei schweren, unterbrochenen Schnitten an großen Schmiedestücken kommen sie selten zum Einsatz. Sie müssen sich auf empirische Tests verlassen. Die adaptive Werkzeugweggenerierung garantiert bessere Ergebnisse. Bediener müssen Parameter basierend auf der Spindellastüberwachung in Echtzeit anpassen.
Die Materialverifizierung dient als erste Verteidigungslinie. Die positive Materialidentifizierung (PMI) ist für die Compliance von entscheidender Bedeutung. Sie müssen vor und nach Bearbeitungsvorgängen PMI-Tests durchführen. Es überprüft die Echtheit des Rohmaterials. Es stellt sicher, dass es während des Transports nicht zu Materialverwechslungen kommt. Gefälschte oder falsch gekennzeichnete Legierungen führen zu katastrophalen Explosionen unter Wasser.
Die Einhaltung von Industriestandards unterscheidet qualifizierte Anbieter von allgemeinen Maschinenwerkstätten. Die Einrichtung muss den Richtlinien NACE MR0175 / ISO 15156 entsprechen. Sie müssen die NORSOK M-650-Spezifikationen strikt befolgen. Diese Normen schreiben spezifische Regeln für die Wärmebehandlung und Verarbeitung vor. Die Nichteinhaltung dieser Standards macht das Teil für den Sauergasbetrieb unbrauchbar.
Die Validierung der Oberflächenintegrität geht über grundlegende Dimensionsprüfungen hinaus. Die visuelle Inspektion bleibt deutlich hinter den Öl- und Gasanforderungen zurück. Sie müssen die Restoberflächenspannung messen. Starkes Drehen kann zu Mikrorissen unter der Oberfläche führen. Unsachgemäße Dreharbeiten verändern die Mikrostruktur des Materials. Fortschrittliche Messtechniken wie Röntgenbeugung überprüfen die Oberflächenintegrität. Ein makelloses optisches Finish kann gefährliche innere Spannungen verbergen.
Die digitale Rückverfolgbarkeit bildet die letzte Ebene der Verantwortlichkeit. Die Branche verlangt eine strenge, lückenlose Dokumentation. Durch die Wärmechargenverfolgung wird sichergestellt, dass jedes Teil zum ursprünglichen Stahlwerk zurückverfolgt werden kann. Materialtestberichte (MTRs) validieren die genaue chemische Zusammensetzung. Sie müssen Berichte zur Erstmusterprüfung (FAI) direkt mit der jeweils verwendeten CNC-Programmversion verknüpfen. Dadurch entsteht ein geschlossenes Qualitätssystem.
Erforderliche Dokumentation für die O&G-Bearbeitung
Dokumenttyp |
Zweck |
Phase erforderlich |
|---|---|---|
MTR (Materialtestbericht) |
Validiert die chemische Zusammensetzung und die mechanischen Eigenschaften. |
Empfang / Vorbearbeitung |
PMI-Bericht |
Überprüft, ob der Legierungsgrad physikalisch mit der MTR übereinstimmt. |
Vor- und Nachbearbeitung |
FAI (Erstmusterprüfung) |
Bestätigt die Maßhaltigkeit des ersten Setups. |
Produktionsfreigabe |
Konformitätszertifikat (CoC) |
Garantiert, dass alle NACE/NORSOK-Standards erfüllt wurden. |
Endgültiger Versand |
Anbieter-Audit-Frameworks helfen dabei, Funktionen schnell offenzulegen. Besichtigen Sie die Anlage sorgfältig, bevor Sie Aufträge vergeben. Überprüfen Sie den Zustand ihrer Kühlmittelsysteme. Ein übel riechendes Kühlmittel weist auf schlechte Wartung und Bakterienwachstum hin. Untersuchen Sie die Steifigkeit ihrer Spannvorrichtungen. Für große Schmiedestücke sind kundenspezifische Hochleistungsspannbacken erforderlich. Suchen Sie nach speziellen Zonen mit hochfestem Material. Die Trennung von Super-Duplex verhindert eine Kreuzkontamination durch Kohlenstoffstahlstaub.
Bewerten Sie die Fachkompetenz des Betreibers direkt im Audit. Die allgemeinen Erfahrungen mit Edelstahl reichen nicht aus. Das Drehen von 304 oder 316L bereitet einen Maschinisten nicht auf UNS S32750 vor. Programmierer benötigen spezielle Duplex- und Superduplex-Hintergrundkenntnisse. Fragen Sie sie, wie sie mit der Werkzeugablenkung umgehen. Fragen Sie, wie sie den Einzugsvorschub programmieren, um ein Absplittern der Wendeschneidplatte zu verhindern.
Achten Sie während der Angebotsphase auf unmittelbare Warnsignale. Vermeiden Sie es, dass Anbieter standardmäßige 316L-Bearbeitungszeiten für Super-Duplex angeben. Diese Zitate beweisen, dass sie den Stoff nicht verstehen. Der Mangel an hauseigener Messtechnik ist gefährlich. Große, schwere Teile erfordern spezielle KMG-Geräte. Wenn sie einen zwei Tonnen schweren Ventilkörper nicht selbst messen können, können sie keine Toleranzen garantieren.
Definieren Sie klare nächste Schritte für das Lieferanten-Onboarding. Befolgen Sie diese umsetzbaren Schritte, um einen neuen Partner zu qualifizieren:
Fordern Sie eine detaillierte Leistungsfähigkeitsstudie zu ähnlichen Legierungen mit hohem Nickelgehalt an.
Beauftragen Sie einen kostenpflichtigen Prototypenlauf mit einer unkritischen Komponente.
Überprüfen Sie die Protokolle zur Verwaltung der Werkzeuglebensdauer genau.
Überprüfen Sie die Aufzeichnungen zur KMG-Kalibrierung und den messtechnischen Fußabdruck.
Die Bearbeitung von Super-Duplex-Edelstahl erfordert ein strenges Risikomanagement. Die Prozesskontrolle entscheidet über Erfolg oder Misserfolg im Öl- und Gassektor. Standard-Werkzeugmaschinen sind den extremen physikalischen Anforderungen einfach nicht gewachsen. Hochleistungsausrüstung gepaart mit strengen Werkzeugprotokollen sorgt für Zuverlässigkeit. Hochdruck-Kühlmittel und starre Kastenarchitekturen bilden die Grundlage des Erfolgs.
Sie müssen Anbieter priorisieren, die sich mit metallurgischer Integrität auskennen. Bewerten Sie die Einhaltung der NACE- und NORSOK-Standards gründlich. Indem Sie eine vollständige Rückverfolgbarkeit fordern, schützen Sie kritische Unterwasserinfrastruktur. Reichen Sie noch heute Ihre technischen Zeichnungen für eine umfassende Herstellbarkeitsprüfung ein. Vereinbaren Sie einen technischen Beratungstermin, um Ihre Produktion hochfester Legierungen sicher in eine spezialisierte Anlage zu verlagern.
A: Normalerweise 40–60 % langsamer. Diese Reduzierung ist aufgrund geringerer Oberflächengeschwindigkeiten notwendig. Bediener müssen strenge, kontinuierliche Spanlasten einhalten, um eine Kaltverfestigung zu verhindern. Zu hohe Vorschubgeschwindigkeiten führen zum schnellen Ausbrennen der Wendeschneidplatten und zur Beschädigung des Werkstücks.
A: Nein. Hochdruck-Kühlmittelzufuhr durch das Werkzeug ist zwingend erforderlich. Es bricht die faserigen Späne effektiv. Es bewältigt auch die extreme Hitze, die in der Scherzone entsteht. Standardmäßiges Flutkühlmittel verdampft, bevor es die Schneidkante erreicht.
A: Maßinstabilität durch starke Werkzeugverformung. Auch eine Verschlechterung der Oberflächenbeschaffenheit kommt häufig vor. Dies resultiert aus der Kaltverfestigung oder Aufbauschneide (BUE), die sich während des Schnitts am Hartmetalleinsatz bildet.
A: Beides. Premium-Werkzeuge werden auf einer Maschine, der es an struktureller Steifigkeit mangelt, katastrophal versagen. Um diese Legierungen erfolgreich verarbeiten zu können, müssen Maschinenbasis, Spindeldrehmoment und Werkzeug als einheitliches, vibrationsfreies System funktionieren.


