

Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-31 Origine : Site


L’industrie pétrolière et gazière est soumise à des pressions extrêmes. Les environnements hautement corrosifs dominent ces applications offshore. Cette réalité opérationnelle laisse une tolérance zéro en cas de panne de composant. Les infrastructures sous-marines critiques nécessitent des matériaux capables de survivre à des conditions brutales. L’acier inoxydable Super-Duplex constitue le choix de base. Les alliages comme UNS S32750 ou S32760 construisent des vannes sous-marines, des arbres de pompe et des raccords haute pression. Cependant, leur immense limite d’élasticité et leur résistance aux piqûres créent un conflit de fabrication majeur. Le matériau est très sensible à l’écrouissage. Cela provoque une usure rapide des outils et de fortes déformations thermiques lors de l’usinage.
Ce guide fournit aux équipes d’approvisionnement et d’ingénierie un cadre d’évaluation clair. Vous apprendrez à spécifier efficacement les équipements. Nous vous aidons à sélectionner un partenaire de fabrication capable de traiter des pièces Super-Duplex à grande échelle. En comprenant ces dynamiques d’usinage, vous pouvez atténuer les risques. Vous garantirez une qualité reproductible dans toute la production de composants lourds.
Les centres d'usinage standard ne peuvent pas traiter de manière fiable le Super-Duplex ; le succès nécessite des architectures caissonnées rigides et des broches à couple élevé.
La gestion thermique et le contrôle des copeaux dictent la viabilité de la production ; le liquide de refroidissement haute pression (1 000+ PSI) est une exigence non négociable.
L'évaluation d'un fournisseur nécessite de regarder au-delà des spécifications de l'équipement, vers ses stratégies d'outillage, ses protocoles d'assurance qualité et sa conformité aux normes O&G (par exemple, NORSOK, NACE).
La réduction des taux de rebut et la prévision de la durée de vie des outils sont les principaux facteurs de rentabilité dans la production Super-Duplex.
Les pannes d’usinage entraînent des pénalités financières énormes. Les coûts de mise au rebut ont fortement nui aux marges de fabrication. Le matériau brut Super-Duplex a un prix élevé en raison de sa teneur élevée en molybdène et en nickel. De plus, les ébauches forgées nécessitent des mois de délai de livraison. Vous ne pouvez tout simplement pas vous permettre des pannes imprévisibles de votre machine. La mise au rebut d’un grand corps de vanne sous-marine en cours de production entraîne de graves retards dans le projet. Cela oblige les équipes d’approvisionnement à relancer le long processus de la chaîne d’approvisionnement.
L'écrouissage présente le plus grand risque métallurgique. Les alliages Super-Duplex durcissent instantanément dans des conditions de coupe inappropriées. Des avances incorrectes, des vitesses lentes ou des micro-vibrations durcissent la surface du matériau. Une surface durcie détruit immédiatement l'outil de coupe. L'outil cassé endommage alors la surface de la pièce. En fin de compte, cela supprime la partie coûteuse.
La plupart des machines à guidage linéaire standard souffrent d'un grave déficit de rigidité. Les rails linéaires offrent de la vitesse mais manquent d'amortissement des vibrations. Ils souffrent de broutage lorsqu'ils tournent des alliages O&G lourds et denses. Une norme Les tours CNC ne parviennent souvent pas à maintenir la charge de copeaux requise. Les vibrations harmoniques sont transférées directement dans la zone de coupe. Cela détruit la finition de la surface.
Nous définissons un cycle de production réussi en utilisant des critères de réussite clairs. Vous devez atteindre les étapes suivantes :
Usure prévisible des outils sur plusieurs lots de production.
Zéro dégradation de surface métallurgique ou contrainte résiduelle.
Répétabilité dimensionnelle stricte sur les surfaces d’étanchéité critiques.
Évacuation constante des copeaux sans enchevêtrement de pièces.
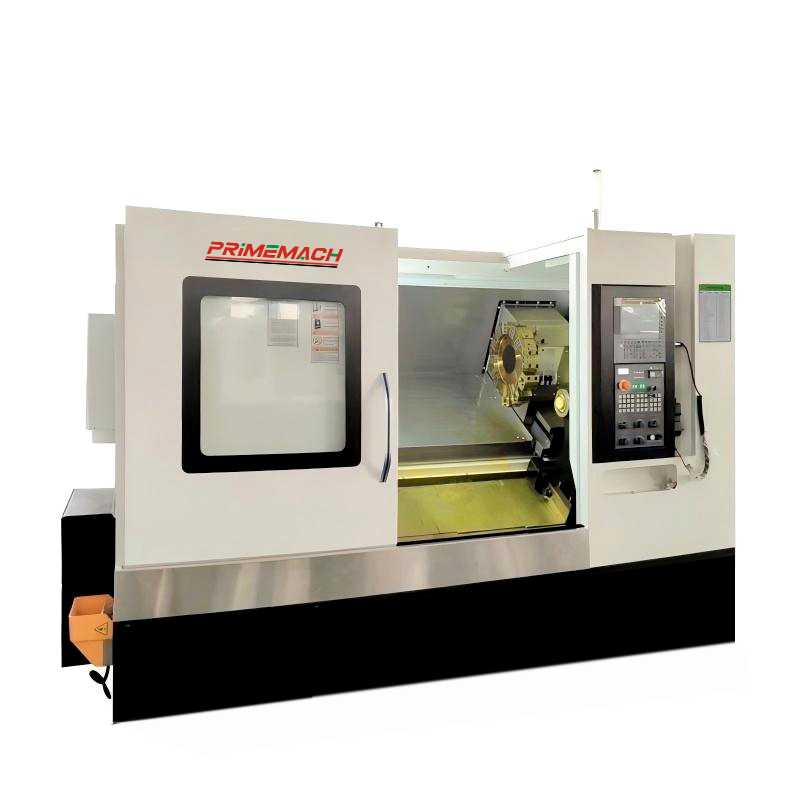
Le traitement de ces alliages lourds nécessite une immense masse structurelle. La pièce moulée de base doit absorber de fortes forces de coupe. La fonte Meehanite offre d'excellentes propriétés d'amortissement des vibrations. Les guidages en caisson amortissent bien mieux les vibrations que les rails linéaires. Ils offrent des zones de contact plus grandes pour répartir les charges de coupe. Cette fondation massive forme un support fiable Tour CNC robuste . Vous avez besoin de cette masse pour éviter les vibrations lors des passes d'ébauche lourdes.
Le couple de broche compte bien plus que la vitesse de broche. Vous avez besoin de boîtes de vitesses à couple élevé fonctionnant à des régimes inférieurs. Les broches à entraînement direct à grande vitesse manquent de puissance de coupe à bas régime. Ils calent ou se dégradent sous de lourdes charges de copeaux. Le Super-Duplex nécessite un couple brut et ininterrompu pour pousser l'insert à travers le matériau durci. Une broche à engrenages offre l'avantage mécanique nécessaire.
Les systèmes de distribution de liquide de refroidissement à haute pression ne sont absolument pas négociables. Vous avez besoin d'un minimum de 70 à 100 bars (1 000+ PSI) délivrés directement via l'outil. Cette pression remplit deux fonctions essentielles. Premièrement, il brise efficacement les copeaux filandreux et durs. Deuxièmement, cela évite les chocs thermiques au niveau du tranchant. Le Super-Duplex génère une immense chaleur pendant le processus de cisaillement. Le liquide de refroidissement à haute pression éloigne la chaleur de la zone de cisaillement.
Les capacités d’outillage dynamique offrent des avantages de fabrication significatifs. Les machines multi-axes robustes réduisent le nombre de configurations requises. Le déplacement d'une pièce lourde entre différentes machines introduit des erreurs de faux-rond. L'outillage dynamique permet le fraisage et le perçage dans la même configuration. Il minimise les erreurs de faux-rond dans les corps de vanne complexes. Cette approche améliore la concentricité entre les géométries d’étanchéité critiques.
Comparaison des capacités des équipements : standard et robuste
Fonctionnalité |
Tour standard |
Exigence de service intensif |
|---|---|---|
Architecture des voies de guidage |
Rails linéaires (à rouleaux/à billes) |
Boîte/Coulisses (grattées à la main) |
Matériau de base |
Fonte standard / Fabriqué |
Fonte Meehanite à haute masse |
Entraînement de broche |
Entraînement direct / entraînement par courroie |
Poupée à engrenages multi-vitesses |
Pression du liquide de refroidissement |
20-30 bars (inondation) |
70-100+ barre (à travers l'outil) |
La sélection des inserts dicte la stabilité du processus. Les inserts en carbure à revêtement PVD (Physical Vapor Deposition) surpassent souvent les variantes CVD (Chemical Vapor Deposition). Les revêtements PVD sont plus fins. Ils maintiennent des bords de coupe plus tranchants. Les arêtes vives cisaillent proprement les alliages collants à haute résistance. Les revêtements CVD ont tendance à émousser la microgéométrie. Les bords émoussés provoquent des frottements qui provoquent un écrouissage immédiat. Les géométries de préparation des bords doivent supporter d’immenses contraintes mécaniques.
Lors de la programmation d'un Tour CNC pour pièces à haute résistance , vous êtes confronté à une fenêtre de traitement étroite. Les vitesses et les avances nécessitent une précision absolue. Vous devez maintenir une charge de copeaux constante à tout moment. L'hésitation ou l'hésitation de l'outil provoque un écrouissage instantané. Les programmeurs doivent s’assurer que l’outil reste constamment engagé. Si l'outil cesse d'avancer pendant la rotation, la surface de la pièce durcit instantanément.
Les stratégies d'évacuation des copeaux évitent les dommages catastrophiques aux pièces. Super-Duplex crée des copeaux longs, continus et filandreux. Ces copeaux s'enroulent autour du mandrin ou du porte-outil. La recoupe des copeaux détruit rapidement les plaquettes en carbure. Vous devez évaluer les cycles de bris de copeaux programmables. L'optimisation du parcours d'outil garantit un engagement constant et un curling correct des copeaux.
Utilisez des parcours d'outils de tournage dynamiques pour gérer la génération de chaleur.
Mettez en œuvre une coupe par oscillation basse fréquence pour briser les copeaux tenaces.
Évitez les situations sans alimentation pendant les mouvements d’entrée et de sortie.
Utilisez des plaquettes rondes pour l'ébauche afin d'amincir les copeaux de manière dynamique.
Le risque de mise en œuvre reste élevé dans les nouveaux projets. Les données d'outillage recommandées par le fabricant échouent souvent dans la production réelle. Les avances et vitesses catalogue sont obtenues dans des conditions de laboratoire parfaites. Ils s'appliquent rarement aux coupes lourdes et interrompues sur les grandes pièces forgées. Vous devez vous fier à des tests empiriques. La génération adaptative de parcours d'outils garantit de meilleurs résultats. Les opérateurs doivent ajuster les paramètres en fonction de la surveillance en temps réel de la charge de la broche.
La vérification matérielle constitue la première ligne de défense. L’identification positive des matériaux (PMI) est cruciale pour la conformité. Vous devez effectuer des tests PMI avant et après les opérations d’usinage. Il vérifie l'authenticité des matières premières. Cela garantit qu’aucune confusion matérielle ne s’est produite pendant le transport. Les alliages contrefaits ou mal étiquetés entraînent des éruptions sous-marines catastrophiques.
La conformité aux normes de l'industrie sépare les fournisseurs qualifiés des ateliers d'usinage généraux. L'installation doit respecter les directives NACE MR0175 / ISO 15156. Ils doivent suivre strictement les spécifications NORSOK M-650. Ces normes dictent des règles spécifiques de traitement thermique et de transformation. Le non-respect de ces normes rend la pièce inutilisable pour le service au gaz acide.
La validation de l’intégrité des surfaces va au-delà des contrôles dimensionnels de base. L’inspection visuelle est loin de répondre aux exigences du secteur pétrolier et gazier. Vous devez mesurer la contrainte de surface résiduelle. Un tournage intense peut provoquer des microfissures souterraines. Des opérations de tournage inappropriées altèrent la microstructure du matériau. Des techniques de métrologie avancées, comme la diffraction des rayons X, vérifient l'intégrité de la surface. Une finition visuelle impeccable peut cacher des contraintes internes dangereuses.
La traçabilité numérique constitue le dernier niveau de responsabilité. L'industrie exige une documentation stricte et ininterrompue. Le suivi des lots de chaleur garantit que chaque pièce remonte à l'aciérie d'origine. Les rapports d'essais de matériaux (MTR) valident la composition chimique exacte. Vous devez lier les rapports d'inspection du premier article (FAI) directement à la version spécifique du programme CNC utilisée. Cela crée un système qualité en boucle fermée.
Documentation requise pour l'usinage O&G
Type de document |
But |
Phase requise |
|---|---|---|
MTR (rapport de test de matériaux) |
Valide la composition chimique et les propriétés mécaniques. |
Réception / Pré-usinage |
Rapport PMI |
Vérifie que la qualité de l’alliage correspond physiquement au MTR. |
Pré et post-usinage |
FAI (Inspection du premier article) |
Confirme la conformité dimensionnelle de la première configuration. |
Approbation de production |
Certificat de conformité (CoC) |
Garantit que toutes les normes NACE/NORSOK ont été respectées. |
Expédition finale |
Les cadres d'audit des fournisseurs permettent d'exposer rapidement les fonctionnalités. Visitez attentivement les installations avant d’attribuer des contrats. Vérifiez l’état de leurs systèmes de refroidissement. Un liquide de refroidissement nauséabond indique un mauvais entretien et une croissance bactérienne. Examinez la rigidité de leurs configurations de serrage. Des mâchoires de mandrin robustes personnalisées sont nécessaires pour les grandes pièces forgées. Recherchez des zones dédiées aux matériaux à haute résistance. La séparation Super-Duplex empêche la contamination croisée par la poussière d'acier au carbone.
Évaluez l’expertise de l’opérateur directement lors de l’audit. L'expérience générale en matière d'acier inoxydable est insuffisante. Le tournage 304 ou 316L ne prépare pas un machiniste à UNS S32750. Les programmeurs ont besoin d’une expérience spécifique en duplex et super-duplex. Demandez-leur comment ils gèrent la déviation des outils. Demandez-leur comment ils programment les alimentations d'entrée pour éviter l'écaillage des inserts.
Méfiez-vous des signaux d’alarme immédiats pendant la phase de cotation. Évitez les fournisseurs citant des temps d'usinage standard 316L pour le Super-Duplex. Ces citations prouvent qu’ils ne comprennent pas le sujet. Le manque de métrologie en interne est dangereux. Les pièces volumineuses et lourdes nécessitent un équipement MMT spécialisé. S’ils ne peuvent pas mesurer en interne un corps de vanne de deux tonnes, ils ne peuvent pas garantir les tolérances.
Définissez des actions claires pour l’étape suivante pour l’intégration des fournisseurs. Suivez ces étapes concrètes pour qualifier un nouveau partenaire :
Demandez une étude de capabilité détaillée sur des alliages similaires à haute teneur en nickel.
Commandez un prototype payant exécuté sur un composant non critique.
Examinez attentivement leurs protocoles de gestion de la durée de vie des outils.
Vérifiez leurs enregistrements d’étalonnage CMM et leur empreinte métrologique.
L’usinage de l’acier inoxydable Super-Duplex nécessite une gestion stricte des risques. Le contrôle des processus détermine le succès ou l’échec dans le secteur pétrolier et gazier. Les machines-outils standards ne peuvent tout simplement pas répondre aux exigences physiques extrêmes. Un équipement robuste associé à des protocoles d’outillage rigoureux garantit la fiabilité. Le liquide de refroidissement haute pression et les architectures caissonnées rigides constituent la base du succès.
Vous devez donner la priorité aux fournisseurs qui comprennent l’intégrité métallurgique. Évaluez minutieusement leur conformité aux normes NACE et NORSOK. En exigeant une traçabilité complète, vous protégez les infrastructures sous-marines critiques. Soumettez dès aujourd’hui vos dessins techniques pour un examen complet de la fabricabilité. Planifiez une consultation technique pour transférer en toute sécurité votre production d’alliages à haute résistance vers une installation spécialisée.
R : Généralement 40 à 60 % plus lent. Cette réduction est nécessaire en raison des vitesses de surface inférieures. Les opérateurs doivent maintenir des charges de copeaux strictes et continues pour éviter l'écrouissage. Des vitesses de poussée trop élevées brûlent rapidement les plaquettes et endommagent la pièce.
R : Non. Un liquide de refroidissement à haute pression pour l'outil est obligatoire. Il brise efficacement les copeaux filandreux. Il gère également la chaleur extrême générée au niveau de la zone de cisaillement. Le liquide de refroidissement standard s'évapore avant d'atteindre le tranchant.
R : Instabilité dimensionnelle causée par une déviation importante de l'outil. La dégradation de la finition de surface est également courante. Cela résulte de l'écrouissage ou de la formation d'arêtes rapportées (BUE) sur la plaquette en carbure pendant la coupe.
R : Les deux. Un outillage haut de gamme échouera de manière catastrophique sur une machine manquant de rigidité structurelle. La base de la machine, le couple de broche et l'outil doivent fonctionner comme un système unifié et sans vibrations pour traiter ces alliages avec succès.


