

Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 19.10.2026 Herkunft: Website


Die Wahl zwischen einer CNC-Drehmaschine mit Schrägbett und einer Flachbett-CNC-Drehmaschine stellt eine Entscheidung mit enormem Investitionsaufwand dar. Ihre Wahl wirkt sich direkt auf die Produktionsfläche, die Zykluszeiten und die Gesamteffektivität der Ausrüstung aus. Lange Zeit dominierten Flachbetten die traditionellen Bearbeitungslayouts. Sie bieten einen vertrauten horizontalen Aufbau für das konventionelle Drehen. Moderne Produktionsumgebungen erfordern jedoch höhere Geschwindigkeiten und ein besseres Spanmanagement. Heutzutage sind Schrägbettkonstruktionen weitgehend zum Industriestandard für die fortschrittliche Fertigung geworden.
Die Auswahl der richtigen Maschinenkonfiguration erfordert eine sorgfältige Bewertung. Sie müssen die Werkstückgröße gegen die Produktionsvolumenerwartungen abwägen. Auch Budgetbeschränkungen spielen bei dieser Wahl eine große Rolle. Letztendlich werden langfristige Automatisierungsziele darüber entscheiden, welches Strukturdesign die beste Rendite bringt. Indem Sie die Maschinengeometrie genau an Ihre betrieblichen Anforderungen anpassen, stellen Sie maximale Produktivität sicher. In diesem Artikel werden die mechanischen Unterschiede, Anwendungsvorteile und Risikofaktoren beider Maschinentypen untersucht.
Schrägbett-CNC-Drehmaschinen bieten überragende Steifigkeit, thermische Stabilität und automatische Spanabfuhr und sind somit ideal für die kontinuierliche Hochgeschwindigkeitsproduktion.
Flachbettdrehmaschinen sind nach wie vor kostengünstige Kraftpakete für schwere Drehanwendungen mit großem Durchmesser oder überlangen Längen.
Die Neigung eines Schrägbetts von 30° bis 60° maximiert die Stellfläche und verbessert die Ergonomie des Bedieners beim Werkzeugwechsel.
In Industrien mit hohem Volumen, die enge Toleranzen erfordern (z. B. Luft- und Raumfahrt oder Automobilindustrie), werden die höheren Vorabkosten eines Schrägbetts schnell durch schnellere Zykluszeiten und geringere Wartungsausfallzeiten ausgeglichen.
Das Verständnis der Drehmaschinenarchitektur beginnt mit der Untersuchung der Kerngussgeometrie. Ingenieure konstruieren diese Maschinen für bestimmte mechanische Belastungen. Das Fundament bestimmt, wie sich die Maschine unter hoher Belastung verhält.
Die horizontale Schienenkonfiguration verläuft exakt parallel zum Werkstattboden. Dieser traditionelle Aufbau drückt die Schnittkräfte direkt nach unten in die Maschinenbasis. Um die Stabilität aufrechtzuerhalten, ist es in hohem Maße auf die bloße physische Masse angewiesen. Bei Flachbetten werden oft breite Kastenpritschen verwendet, um schwere Lasten zu verteilen. Dieses Layout bietet enorme Schwenkkapazitäten für sperrige Teile.
Ein echtes Schrägbett verfügt über einen massiven Gusseisensattel. Hersteller neigen diesen Guss in einem Winkel von 30°, 45° oder 60°. Verwechseln Sie diese echte Struktur nicht mit einem einfachen Keildesign. Bei Keilkonstruktionen wird lediglich eine abgewinkelte Platte auf eine Standard-Flachbettunterlage geschraubt. Der echte Schrägguss bietet eine weitaus bessere strukturelle Integrität. Es verhält sich wie eine einzelne, starre monolithische Einheit.
Durch das Schrägbett verändert sich der Schwerpunkt der Maschine grundlegend. Es verteilt die Schnittkräfte auf einen größeren Querschnitt. Vektorkräfte des Schneidwerkzeugs drücken direkt auf das massive Bett. Diese einzigartige Geometrie minimiert schädliche Vibrationen auf natürliche Weise. Dadurch wird das Rattern des Werkzeugs bei aggressiven, schweren Schnitten praktisch eliminiert. Eine stabile Plattform sorgt für bessere Oberflächengüten und eine längere Werkzeuglebensdauer.
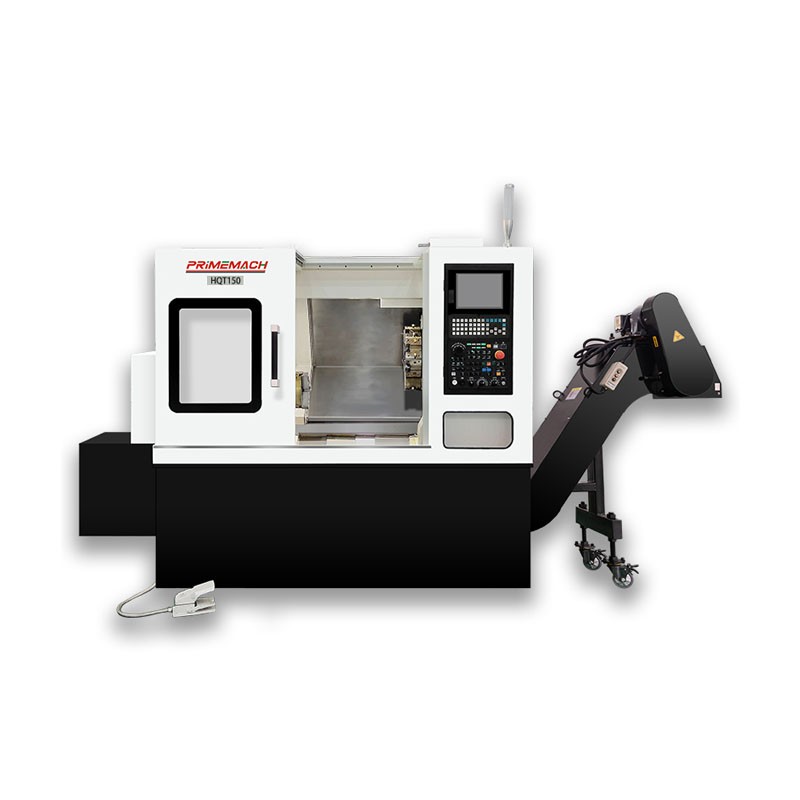
Moderne Produktionsanlagen tendieren aus mehreren zwingenden Gründen zu geneigten Architekturen. Diese Maschinen lösen viele alltägliche betriebliche Probleme automatisch.
Die Schwerkraft übernimmt hier die schwere Arbeit. Es zieht auf natürliche Weise heiße Späne und Kühlmittel aus der Schneidzone ab. Der Schmutz fällt direkt in das darunter liegende Förderband. Dieser einfache physikalische Vorteil verhindert eine thermische Verformung vollständig. Außerdem werden Oberflächenkratzer an fertigen Präzisionsteilen vermieden. Bediener verbringen weniger Zeit damit, die Produktion anzuhalten, um verschachtelte Späne zu entfernen.
Die geschlossene Dreiecksstruktur eines Schrägbett-CNC-Drehmaschinen bewältigen wesentlich höhere Spindelgeschwindigkeiten. Es bewältigt mühelos härtere exotische Materialien. Sie können hohe Vorschubgeschwindigkeiten erreichen, ohne Kompromisse bei engen Maßtoleranzen einzugehen. Die robuste Struktur widersteht Verdrehkräften bei schweren Schrupparbeiten. Diese Steifigkeit führt direkt zu einer Präzisionswiederholgenauigkeit im Mikrometerbereich.
Spindel und Revolver sitzen viel näher an der Vordertür. Diese durchdachte Platzierung erleichtert den Bedienern die Einrichtungsaufgaben erheblich. Werkzeugwechsel werden schneller und physisch einfacher. Dadurch wird auch der gesamte Platzbedarf der Z-Achse deutlich reduziert. Sie sparen wertvolle Immobilien in einer überfüllten Werkstatt. Eine bessere Ergonomie verringert die Ermüdung des Bedieners und minimiert Verletzungen am Arbeitsplatz.
Auf dieser automatisierten Plattform gedeihen Mehrschichtbetriebe. Produktionsumgebungen mit hohen Stückzahlen und unbeaufsichtigtem Betrieb profitieren enorm von seiner zuverlässigen Leistung. Wenn Sie täglich Hunderte identischer Teile verarbeiten, bietet diese Architektur eine unübertroffene Konsistenz. Vertragshersteller, die eine maximale Spindelverfügbarkeit anstreben, sollten diese Konfiguration als obligatorisch erachten.
Trotz der Dominanz geneigter Modelle haben horizontale Architekturen immer noch einen erheblichen Wert. Sie lösen spezifische technische Herausforderungen perfekt.
Die horizontale Anordnung eignet sich hervorragend zur Unterstützung übergroßer, schwerer Teile. Öl- und Gasleitungen, massive Turbinenwellen und schwere Zylinder erfordern eine spezielle Handhabung. Flache Ladeflächen bieten problemlos Platz für Brückenkrane. Die Kranverladung wird zu einem unkomplizierten und sicheren Prozess. Sie stützen auch massive Lünetten sicher ab. Sie können außergewöhnlich lange Schäfte ohne Durchbiegung in der Mitte der Spannweite drehen.
Flache Betten zeichnen sich durch eine deutlich geringere finanzielle Einstiegshürde aus. Lohnfertiger und Prototyping-Labore bevorzugen sie häufig zunächst. Wenn aggressive Zykluszeiten nicht der primäre Leistungsindikator sind, bewahren Flachbetten wertvolles Kapital. Sie bieten eine hervorragende Vielseitigkeit für gemischte Produktionsläufe mit geringem Volumen. Kleinere Unternehmen können ihre Kapazitäten erweitern, ohne große Schulden aufzunehmen.
Handwerker kennen die Flachbettanordnung bereits bestens. Die vertraute Orientierung verkürzt die Lernkurve drastisch. Der Übergang erfahrener Mitarbeiter zum einfachen 2-Achsen-CNC-Drehen verläuft viel reibungsloser. Bediener gewöhnen sich schnell an die intuitive horizontale Einrichtung. Diese Vertrautheit reduziert kostspielige Einrichtungsfehler während der ersten Schulungsphase.
Der Vergleich dieser beiden Architekturen erfordert einen Blick über die oberflächlichen Merkmale hinaus. Sie müssen bewerten, wie jedes Design den täglichen Betriebsbelastungen standhält.
Bewertungskriterien |
Schrägbettdynamik |
Flachbettdynamik |
|---|---|---|
Thermische Dynamik |
Späne fallen sofort ab. Gusseisen dehnt sich gleichmäßig aus und sorgt so für eine präzise Achsausrichtung. |
Chips-Pool auf dem Bettweg. Eine ungleichmäßige Wärmeübertragung führt zu einer möglichen Präzisionsdrift. |
Revolver und Werkzeuge |
Bietet problemlos Platz für schwere hydraulische Revolver, angetriebene Werkzeuge und komplexe Y-Achsen-Funktionen. |
In der Regel auf Standard-Kombinationswerkzeuge oder einfache 4- bis 8-Wege-Elektrorevolver beschränkt. |
Automatisierungsbereitschaft |
Speziell für nahtlose Stangenlader, Roboterlader und die Integration von Teilefängern entwickelt. |
Für die Automatisierung sind oft kostspielige Sonderkonstruktionen und Nachrüstungen von Drittanbietern erforderlich. |
Die Temperaturkontrolle bestimmt die Maßgenauigkeit. Bei schräger Ausführung fallen heiße Späne schnell ab. Sie ruhen niemals auf den Maschinengussteilen. Dadurch wird eine lokale Wärmeübertragung vollständig verhindert. Das Eisen dehnt sich gleichmäßig aus und sorgt dafür, dass die Achsen perfekt ausgerichtet bleiben. Umgekehrt sammeln sich die Späne auf einer flachen Unterlage stark an. Dadurch wird extreme Hitze an den Schienen gespeichert. Bei längeren Produktionsläufen kann es zu Präzisionsabweichungen kommen.
Moderne Zerspanung erfordert komplexe Werkzeugpräsentationen. Slant-Architekturen nehmen problemlos massive, mehrstufige hydraulische Revolver auf. Sie zeichnen sich durch die Integration von angetriebenen Werkzeugen und außermittigen Y-Achsen-Fräsvorgängen aus. Sie tragen schwerere Werkzeuge, ohne durchzuhängen. Flache Modelle bleiben normalerweise bei Grundkonfigurationen. Sie verwenden Standard-Mehrfachwerkzeuge oder einfache Werkzeugpfosten. Komplexe Fräsvorgänge bleiben bei horizontalen Layouts weiterhin schwierig.
Unbeaufsichtigte Bearbeitung erfordert einwandfreie automatisierte Arbeitsabläufe. Schrägbetten lassen sich nahtlos in pneumatische Teilefänger und Hochgeschwindigkeits-Stangenlader integrieren. Roboterarme laden und entladen Spannfutter ohne Spielprobleme. Alles fließt auf natürliche Weise nach unten. Flachbetten erfordern in der Regel eine kundenspezifische Konstruktion, um eine ähnliche Automatisierung zu erreichen. Das automatische Entfernen von Spänen von einer ebenen Fläche bleibt eine ständige technische Herausforderung.
Die Maschinenauswahl variiert stark je nach Branche. Unterschiedliche Materialien und Volumina erfordern unterschiedliche mechanische Anforderungen.
Der Schrägbett-CNC-Drehmaschinen gelten als unbestrittene Standardwahl für die Serienfertigung. Als Primärmarkt dominiert es den Markt vollständig CNC-Drehmaschine für Automobilkomponenten . Antriebsstrangteile, kundenspezifische Befestigungselemente und Bremskomponenten erfordern extreme Geschwindigkeit. Sekunden pro Teil sind in Automobillieferketten von enormer Bedeutung. Die schnellen Indexzeiten und Eilgänge halten die Kosten niedrig.
Diese spezialisierten Industrien schneiden täglich exotische, schwer zu bearbeitende Legierungen. Titan, Inconel und chirurgischer Edelstahl erfordern absolute Steifigkeit. Geneigte Strukturen verarbeiten diese zähen Metalle mit minimalen harmonischen Vibrationen. Sie halten konsequent enge Toleranzen im Mikrometerbereich ein. Die hervorragende Oberflächengüte reduziert den Bedarf an Nachpoliervorgängen. Präzision ist hier absolut nicht verhandelbar.
Wartungs-, Reparatur- und Überholungsbetriebe (MRO) sind stark auf horizontale Flachbetten angewiesen. Die Reparatur großer Hydraulikzylinder erfordert große Schwenkspiele. Die Überholung schwerer Bergbaumaschinen erfordert enorme Gewichtskapazitäten. Für einteilige, maßgeschneiderte übergroße Teile bieten Flachbetten einen unübertroffenen Nutzen. Sie bewältigen sperrige, unausgeglichene Lasten viel besser als geneigte Modelle.
Beim Kauf einer neuen Maschine müssen die Anschaffungskosten gegen langfristige Betriebseinsparungen abgewogen werden. Sie müssen Auswirkungen auf die Anlage und Wartungspläne einplanen.
Schräge Designs weisen in der Regel einen anfänglichen Preisaufschlag von 20 bis 40 % gegenüber flachen Alternativen auf. Sie müssen den ROI auf der Grundlage spezifischer betrieblicher Gewinne berechnen. Reduzierter Werkzeugverschleiß spart über ein Jahr hinweg erhebliche Kosten. Schnellere Zykluszeiten erhöhen die Tagesleistung vorhersehbar. Niedrigere Ausschussquoten steigern die Gesamtrentabilität der Aufträge. Diese kombinierten Faktoren rechtfertigen häufig die Prämie bereits im ersten Jahr.
Jedes Maschinendesign bringt einzigartige Wartungsherausforderungen mit sich. Sie müssen Ihre Mitarbeiter entsprechend schulen.
Risiken bei Schrägbetten: Sie verwenden komplexe Linearführungen. Ihre fortschrittlichen hydraulischen Geschütztürme erfordern eine spezielle vorbeugende Wartung. Die Fehlerbehebung erfordert höhere technische Fähigkeiten.
Risiken bei Flachbetten: Bediener müssen häufig manuell eingreifen, um Späne zu entfernen. Eingeschlossene Chips bergen ein sehr hohes Risiko, die Box-Wege zu beschädigen. Schmiersysteme bedürfen einer ständigen Überwachung.
Käufer müssen die Belastbarkeit ihrer Werkstatt sorgfältig prüfen. Schwere, einteilige Schrägbetten aus Gusseisen erfordern sehr stabile Fundamente. Möglicherweise müssen Sie dickere Betonplatten gießen. Sie benötigen außerdem einen eigenen Raum, der für die Positionierung des Späneförderers geplant ist. Flachbetten erfordern in der Regel weniger spezielle Fundamentarbeiten, nehmen aber mehr horizontale Bodenfläche ein.
Bei der Auswahl Ihrer Maschine kommt es auf eine klare betriebliche Entscheidungsmatrix an. Schweres Drehen mit geringem Volumen und einem knappen Budget deutet direkt auf ein flaches Bett hin. Es handhabt massive Teile effizient und wirtschaftlich. Umgekehrt erfordert die Skalierbarkeit von Unternehmen eine fortschrittliche Architektur. Unbeaufsichtigte Bearbeitung, automatische Spanabfuhr und höchste Präzision machen ein Schrägbett absolut unumgänglich. Sie liefern die Geschwindigkeit, die moderne Lieferketten erfordern.
Käufer sollten ihren aktuellen Teilemix sofort überprüfen. Dokumentieren Sie durchschnittliche Abmessungen, Produktionsmengen und Rohstofftypen. Wenden Sie sich an seriöse Werkzeugmaschinenhändler, um spezifische Testschnitte anzufordern. Fordern Sie detaillierte Prognosen zur Anlageneffektivität an. Sie sollten Ihren schwierigsten Teil auf beiden Plattformen testen, bevor Sie Ihr Investitionsbudget festlegen.
A: Ja, der Erstkaufpreis ist in der Regel 20 bis 40 % höher. Sie müssen jedoch die langfristigen Betriebskosten bewerten. Die überlegene Spanabfuhr, die längere Werkzeuglebensdauer und schnellere Zykluszeiten führen oft zu einer schnelleren Kapitalrendite für Betriebe mit hohem Volumen.
A: Ja, Sie können sie automatisieren. Allerdings ist es im Allgemeinen umständlicher und weitaus weniger effizient als die Automatisierung einer geneigten Maschine. Für Flachbetten sind häufig maßgeschneiderte Roboterlader erforderlich. Sie haben große Probleme mit der automatischen Spanbeseitigung bei unbeleuchteten Arbeiten.
A: Ein echtes Schrägbett verfügt über eine einzelne, einheitliche Gusseisenbasis, die in einem Winkel gegossen ist. Bei einem schrägen Sattel wird einfach ein Keil auf ein herkömmliches flaches Untergestell geschraubt. Anschraubbare Keile führen zu strukturellen Schwachstellen. Sie bieten nicht die gleiche höchste Steifigkeit.
A: Es hängt ganz von Ihren primären Fertigungszielen ab. Eine 30°-Neigung bietet hervorragende Steifigkeit für schwere Schnitte. Ein 45°-Bett bietet ein hervorragendes Gleichgewicht zwischen Spanfluss und Bedienerergonomie. Ein 60°-Bett maximiert die Spanabfuhr und minimiert die gesamte Bodenfläche.


