

Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-10-19 Origine : Site


Choisir entre un tour CNC à banc incliné et un tour CNC à banc plat représente une décision de dépenses en capital massive. Votre choix a un impact direct sur l’espace d’atelier, les temps de cycle et l’efficacité globale des équipements. Les bancs plats ont longtemps dominé les configurations d'usinage traditionnelles. Ils offrent une configuration horizontale familière pour le tournage conventionnel. Cependant, les environnements de production modernes exigent des vitesses plus élevées et une meilleure gestion des puces. Aujourd’hui, les conceptions de lits inclinés sont largement devenues la norme industrielle en matière de fabrication avancée.
La sélection de la bonne configuration de machine nécessite une évaluation minutieuse. Vous devez peser la taille de la pièce par rapport aux attentes en matière de volume de production. Les contraintes budgétaires jouent également un rôle majeur dans ce choix. Enfin, les objectifs d’automatisation à long terme dicteront quelle conception structurelle produira le meilleur retour. En adaptant la géométrie de la machine à vos besoins opérationnels précis, vous garantissez une productivité maximale. Cet article explore les différences mécaniques, les avantages d'application et les facteurs de risque des deux styles de machines.
Les tours CNC à banc incliné offrent une rigidité, une stabilité thermique et une évacuation automatisée des copeaux supérieures, ce qui les rend idéaux pour une production continue à grande vitesse.
Les tours à banc plat restent des centrales économiques pour les applications de tournage exigeantes, de grand diamètre ou extra longues.
L'inclinaison de 30° à 60° d'un lit incliné maximise l'espace au sol et améliore l'ergonomie de l'opérateur pour les changements d'outils.
Pour les industries à volume élevé nécessitant des tolérances strictes (comme l'aérospatiale ou l'automobile), le coût initial plus élevé d'un lit incliné est rapidement compensé par des temps de cycle plus rapides et une réduction des temps d'arrêt pour maintenance.
Comprendre l'architecture du tour commence par examiner la géométrie du noyau de coulée. Les ingénieurs conçoivent ces machines pour gérer des contraintes mécaniques spécifiques. Les fondations dictent le comportement de la machine sous de lourdes charges.
La configuration des rails horizontaux est exactement parallèle au sol de l'atelier. Cette configuration traditionnelle pousse les forces de coupe directement vers le bas dans la base de la machine. Il dépend fortement de la masse physique pour maintenir sa stabilité. Les plates-formes utilisent souvent de larges caissons pour répartir les charges lourdes. Cette configuration offre des capacités de rotation massives pour les pièces volumineuses.
Un véritable lit incliné est doté d'une selle en fonte solide. Les fabricants inclinent ce moulage à 30°, 45° ou 60°. Ne confondez pas cette véritable structure avec une simple conception en coin. Les conceptions en coin boulonnent simplement une plaque inclinée sur un sommier plat standard. Le véritable moulage incliné offre une bien meilleure intégrité structurelle. Il se comporte comme une unité monolithique unique et rigide.
Le banc incliné modifie fondamentalement le centre de gravité de la machine. Il redistribue les forces de coupe sur une section plus large. Les forces vectorielles de l'outil de coupe poussent directement dans le lit massif. Cette géométrie unique minimise naturellement les vibrations nocives. Il élimine pratiquement le broutage de l'outil lors de coupes lourdes et agressives. Une plate-forme stable garantit de meilleures finitions de surface et une durée de vie plus longue de l'outil.
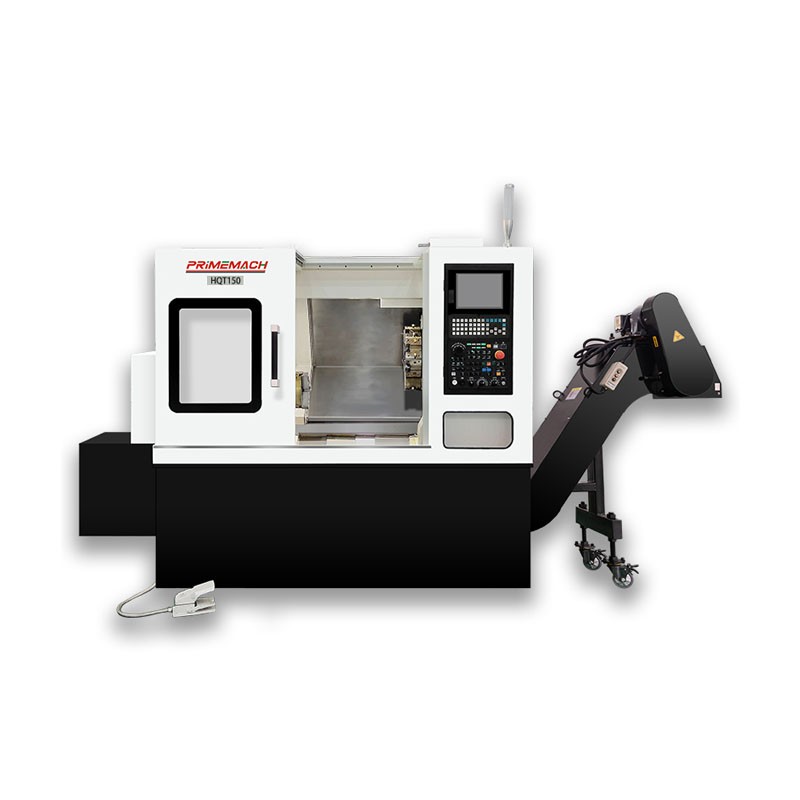
Les installations de production modernes gravitent vers des architectures inclinées pour plusieurs raisons impérieuses. Ces machines résolvent automatiquement de nombreux problèmes opérationnels quotidiens.
La gravité fait le gros du travail ici. Il éloigne naturellement les copeaux chauds et le liquide de refroidissement de la zone de coupe. Les débris tombent directement dans le convoyeur situé en dessous. Ce simple avantage physique empêche complètement la distorsion thermique. Il élimine également les rayures superficielles sur les pièces de précision finies. Les opérateurs passent moins de temps à arrêter la production pour éliminer les copeaux imbriqués.
La structure triangulaire en boucle fermée d'un Le tour CNC à lit incliné gère des vitesses de broche beaucoup plus élevées. Il s’attaque sans effort aux matériaux exotiques plus résistants. Vous pouvez augmenter les avances rapides sans compromettre les tolérances dimensionnelles strictes. La structure robuste résiste aux forces de torsion lors des opérations d'ébauche lourdes. Cette rigidité se traduit directement par une répétabilité de précision au niveau du micron.
La broche et la tourelle sont beaucoup plus proches de la porte d'entrée. Cet emplacement bien pensé facilite considérablement les tâches de configuration pour les opérateurs. Les changements d'outils deviennent plus rapides et physiquement plus faciles. Cela réduit également considérablement l’empreinte globale de l’axe Z. Vous économisez des biens immobiliers précieux dans un atelier encombré. Une meilleure ergonomie réduit la fatigue de l’opérateur et minimise les blessures sur le lieu de travail.
Les opérations en plusieurs équipes prospèrent sur cette plate-forme automatisée. Les environnements de fabrication à grand volume et peu éclairés bénéficient énormément de ses performances fiables. Si vous exécutez quotidiennement des centaines de pièces identiques, cette architecture offre une cohérence inégalée. Les fabricants sous contrat recherchant une disponibilité maximale de la broche devraient considérer cette configuration comme obligatoire.
Malgré la prédominance des modèles inclinés, les architectures horizontales conservent une valeur significative. Ils résolvent parfaitement des défis d’ingénierie spécifiques.
La disposition horizontale excelle dans le support de pièces lourdes et surdimensionnées. Les conduites de pétrole et de gaz, les arbres de turbine massifs et les cylindres lourds nécessitent une manipulation spécialisée. Les plates-formes s'adaptent facilement aux ponts roulants. Le chargement par grue devient un processus simple et sûr. Ils supportent également des lunettes de stabilité massives en toute sécurité. Vous pouvez tourner des arbres extraordinairement longs sans déviation à mi-portée.
Les lits plats présentent une barrière financière à l’entrée nettement plus faible. Les ateliers de travail et les laboratoires de prototypage les préfèrent souvent au départ. Lorsque les temps de cycle agressifs ne constituent pas la principale mesure de performance, les lits plats préservent un capital précieux. Ils offrent une excellente polyvalence pour les séries de production mixtes à faible volume. Les petites entreprises peuvent étendre leurs capacités sans s’endetter massivement.
Les machinistes manuels connaissent déjà intimement la configuration du plateau. L'orientation familière réduit considérablement la courbe d'apprentissage. La transition du personnel chevronné vers le tournage CNC de base à 2 axes devient beaucoup plus fluide. Les opérateurs s'adaptent rapidement à la configuration horizontale intuitive. Cette familiarité réduit les erreurs de configuration coûteuses lors de la phase de formation initiale.
La comparaison de ces deux architectures nécessite de regarder au-delà des fonctionnalités au niveau de la surface. Vous devez évaluer la façon dont chaque conception gère les contraintes opérationnelles quotidiennes.
Critères d'évaluation |
Dynamique du lit incliné |
Dynamique du lit plat |
|---|---|---|
Dynamique thermique |
Les copeaux tombent immédiatement. La fonte se dilate uniformément, maintenant un alignement précis des axes. |
Piscine à chips sur le lit. Un transfert de chaleur inégal entraîne une dérive potentielle de la précision. |
Tourelle et outillage |
S'adapte facilement aux tourelles hydrauliques lourdes, aux outils motorisés et aux capacités complexes de l'axe Y. |
Généralement limité à un outillage standard ou à de simples tourelles électriques de 4 à 8 voies. |
Préparation à l'automatisation |
Conçu spécifiquement pour l'intégration de ravitailleurs de barres transparents, de chargeurs robotisés et de récupérateurs de pièces. |
L'automatisation nécessite souvent une ingénierie personnalisée coûteuse et des mises à niveau tierces. |
Le contrôle de la température dicte la précision dimensionnelle. Sur une conception inclinée, les copeaux chauds tombent rapidement. Ils ne reposent jamais sur les pièces moulées de la machine. Cela empêche complètement le transfert de chaleur localisé. Le fer se dilate uniformément, gardant les axes parfaitement alignés. À l’inverse, les copeaux s’accumulent en grande quantité sur un lit plat. Cela emprisonne la chaleur extrême contre les rails. Vous remarquerez peut-être une dérive de précision lors de cycles de production prolongés.
L'usinage moderne nécessite des présentations d'outils complexes. Les architectures inclinées contiennent facilement des tourelles hydrauliques massives à plusieurs stations. Ils excellent dans l’intégration des outils dynamiques et des opérations de fraisage décentrées sur l’axe Y. Ils supportent des outils plus lourds sans affaissement. Les modèles plats s’en tiennent normalement aux configurations de base. Ils utilisent des outils de groupe standard ou de simples postes d'outils. Les opérations de fraisage complexes restent difficiles sur les implantations horizontales.
L'usinage sans surveillance nécessite des flux de travail automatisés sans faille. Les bancs inclinés s'intègrent parfaitement aux récupérateurs de pièces pneumatiques et aux embarreurs à grande vitesse. Les bras robotisés chargent et déchargent les mandrins sans problèmes de dégagement. Tout coule naturellement vers le bas. Les lits plats nécessitent généralement une ingénierie personnalisée pour parvenir à une automatisation similaire. L'élimination automatique des copeaux d'une surface plane reste un défi technique persistant.
La sélection de machines varie considérablement en fonction de votre secteur industriel spécifique. Différents matériaux et volumes imposent différentes exigences mécaniques.
Le Le tour CNC à banc incliné constitue le choix par défaut incontesté pour la fabrication répétitive. Il domine complètement le marché en tant que principal Tour CNC pour composants automobiles. Les pièces de transmission, les fixations personnalisées et les composants de frein exigent une vitesse extrême. Les secondes par pièce comptent énormément dans les chaînes d’approvisionnement automobiles. Les temps d'indexation et les traversées rapides maintiennent les coûts à un faible niveau.
Ces industries spécialisées découpent quotidiennement des alliages exotiques et difficiles à usiner. Le titane, l'Inconel et l'acier inoxydable chirurgical nécessitent une rigidité absolue. Les structures inclinées manipulent ces métaux résistants avec un minimum de vibrations harmoniques. Ils respectent systématiquement des tolérances strictes au niveau du micron. Les capacités supérieures de finition de surface réduisent le besoin d’opérations de polissage secondaire. La précision n’est ici absolument pas négociable.
Les opérations de maintenance, de réparation et de révision (MRO) reposent fortement sur des plates-formes horizontales. La réparation de gros vérins hydrauliques nécessite des jeux de pivotement massifs. La remise à neuf d’équipements miniers lourds nécessite d’immenses capacités de poids. Pour les pièces surdimensionnées en une seule série et sur mesure, les plates-formes offrent une utilité inégalée. Ils supportent bien mieux les charges encombrantes et déséquilibrées que les modèles inclinés.
L'achat d'une nouvelle machine implique d'équilibrer les coûts initiaux et les économies opérationnelles à long terme. Vous devez planifier les impacts sur les installations et les calendriers de maintenance.
Les conceptions inclinées comportent généralement une prime de prix initiale de 20 à 40 % par rapport aux alternatives plates. Vous devez calculer le retour sur investissement en fonction de gains opérationnels spécifiques. La réduction de l’usure des outils permet d’économiser beaucoup d’argent sur un an. Des temps de cycle plus rapides augmentent la production quotidienne de manière prévisible. Des taux de rebut plus faibles augmentent la rentabilité globale des emplois. Ces facteurs combinés justifient souvent la prime dès la première année.
Chaque conception de machine présente des défis de maintenance uniques. Vous devez former votre personnel en conséquence.
Risques de lit incliné : ils utilisent des guidages linéaires complexes. Leurs tourelles hydrauliques avancées nécessitent une maintenance préventive spécialisée. Le dépannage nécessite des compétences techniques plus élevées.
Risques à plat : les opérateurs doivent intervenir manuellement pour éliminer les copeaux souvent. Les jetons piégés comportent un risque très élevé d’entailler les chemins de la boîte. Les systèmes de lubrification nécessitent une surveillance constante.
Les acheteurs doivent vérifier soigneusement la capacité de charge de leur atelier. Les lits inclinés en fonte monobloc plus lourds nécessitent des fondations très solides. Vous devrez peut-être couler des dalles de béton plus épaisses. Vous avez également besoin d'un espace dédié prévu pour le positionnement du convoyeur à copeaux. Les lits plats nécessitent généralement des travaux de fondation moins spécialisés mais occupent plus d’espace au sol horizontal.
Le choix de votre machine se résume à une matrice de décision opérationnelle claire. Le tournage lourd et à faible volume avec un budget strict pointe directement vers un lit plat. Il traite des pièces massives de manière efficace et économique. À l’inverse, l’évolutivité de l’entreprise nécessite une architecture avancée. L'usinage sans surveillance, l'élimination automatisée des copeaux et l'extrême précision rendent un lit incliné absolument non négociable. Ils offrent la rapidité qu’exigent les chaînes d’approvisionnement modernes.
Les acheteurs doivent immédiatement auditer leur mix actuel de pièces. Documentez les dimensions moyennes, les volumes de production et les types de matières premières. Contactez des distributeurs de machines-outils réputés pour demander des coupes d’essai spécifiques. Demandez des projections détaillées sur l’efficacité de l’équipement. Vous devriez tester votre partie la plus difficile sur les deux plates-formes avant de finaliser votre budget d'investissement.
R : Oui, le prix d’achat initial est généralement de 20 à 40 % plus élevé. Cependant, vous devez évaluer les coûts opérationnels à long terme. L'évacuation supérieure des copeaux, la durée de vie prolongée des outils et les temps de cycle plus rapides génèrent souvent un retour sur investissement plus rapide pour les ateliers à gros volume.
R : Oui, vous pouvez les automatiser. Cependant, cette méthode est généralement plus lourde et bien moins efficace que l’automatisation d’une machine inclinée. Les plates-formes nécessitent souvent des chargeurs robotisés conçus sur mesure. Ils ont de grandes difficultés avec le dégagement automatisé des copeaux lors des opérations sans éclairage.
R : Un véritable lit incliné comporte une base en fonte unique et unifiée coulée en angle. Une selle inclinée boulonne simplement une cale sur un sommier plat traditionnel. Les cales boulonnées introduisent des points faibles structurels. Ils n'offrent pas la même rigidité suprême.
R : Cela dépend entièrement de vos principaux objectifs de fabrication. Une inclinaison de 30° offre une excellente rigidité pour les coupes lourdes. Un lit à 45° offre un excellent équilibre entre le flux de copeaux et l'ergonomie de l'opérateur. Un lit à 60° maximise l’évacuation des copeaux et minimise l’empreinte globale au sol.


