

Visualizações: 0 Autor: Editor do site Horário de publicação: 24/08/2026 Origem: Site


A segmentação de campos petrolíferos opera estritamente sob uma filosofia de margem zero para erros. A falha da rosca em Oil Country Tubular Goods (OCTG) geralmente causa atrasos catastróficos na perfuração. As pressões do poço excedem facilmente 10.000 PSI. A queda das cordas desencadeia operações de pesca dispendiosas. As explosões ambientais representam os piores cenários para os operadores. O setor de energia abandonou agressivamente a rosqueamento manual. As instalações de usinagem modernas exigem precisão automatizada. Os padrões rigorosos do American Petroleum Institute (API) impulsionam esta mudança tecnológica. Além disso, os designs de rosca premium exclusivos exigem tolerâncias mais rigorosas do que os perfis tradicionais. Você deve equipar seu chão de fábrica perfeitamente. Construímos esta estrutura de avaliação abrangente para oficinas mecânicas e fabricantes de tubos de perfuração. Ele ajuda você a avaliar, especificar e adquirir equipamentos de torneamento com precisão. Você aprenderá a avaliar eficazmente a rigidez da cama. Mostraremos como combinar os furos do fuso com seu mix de produtos. Esse conhecimento garante que você evite o excesso de engenharia em suas instalações. Também evita a subengenharia de linhas de produção críticas.
A conformidade com a API exige rigidez: a usinagem de roscas cônicas em campos petrolíferos exige rigidez excepcional do leito para evitar vibrações e manter tolerâncias em passes longos.
O furo do fuso é o gargalo: combinar o diâmetro oco do fuso da máquina com os tamanhos máximos dos tubos é o principal filtro para a seleção de equipamentos.
Os mandris duplos não são negociáveis: a rotação segura de tubos de perfuração pesados e longos requer fixação sincronizada frontal e traseira.
Integração do cabeçote móvel: Um torno CNC com cabeçote móvel e apoios constantes é obrigatório para controlar o desvio em produtos tubulares estendidos.
A raspagem de ligas especializadas em campos petrolíferos destrói instantaneamente a lucratividade do trabalho. Materiais premium como aço L80, P110 ou Q125 custam milhares de dólares por junta. O desgaste dos fios arruína esses materiais caros. Cortar um ângulo de conicidade inadequado força a rejeição imediata pelo controle de qualidade. Os operadores enfrentam critérios diários rigorosos de sucesso. Eles devem cortar consistentemente threads API 5CT padrão. Isso inclui perfis Round, Buttress e Extreme Line.
Conexões premium elevam significativamente os riscos. Eles apresentam vedações proprietárias de metal com metal. Esses projetos eliminam a dependência de compostos de rosca para contenção de pressão. Você deve avaliar o equipamento além dos simples tempos de ciclo. O corte rápido não significa nada se a máquina sair da tolerância. A verdadeira capacidade depende inteiramente da repetibilidade contínua.
Os centros de usinagem operam sob cargas mecânicas pesadas. Ambientes agressivos de refrigeração testam constantemente a durabilidade dos componentes. Recomendamos analisar suas taxas atuais de sucata antes de atualizar o equipamento. Um alto nível de refugo muitas vezes indica diretamente uma baixa rigidez da máquina. Os rolamentos do fuso desgastados também causam desvios inaceitáveis. A reputação da sua empresa depende de medidores de linha impecáveis. Cada conexão concluída deve passar por inspeções rigorosas de impasse. O fracasso nestas verificações compromete contratos de perfuração multimilionários.
Ao especificar um Torno CNC para serviços pesados , você deve examinar minuciosamente vários pilares mecânicos. O furo oco do fuso determina seu rendimento máximo absoluto. Ele serve como o principal gargalo para qualquer torno petrolífero. Calculamos os tamanhos de furo necessários adicionando uma margem de folga ao diâmetro externo máximo do revestimento. Por exemplo, o processamento de um invólucro padrão de 9-5/8 polegadas requer pelo menos um furo de 10 polegadas. Colares de perfuração maiores podem exigir capacidades de furo passante de 14 polegadas.
Os sistemas de mandril duplo centralizam esses tubos enormes com segurança. As juntas longas da carcaça passam completamente pelo fuso oco. Você precisa de mandris pneumáticos ou hidráulicos robustos em ambas as extremidades. Esta configuração dupla evita que a extremidade traseira chicoteie violentamente. Garante que o tubo permaneça perfeitamente centrado durante a rotação em alta velocidade. As forças centrífugas multiplicam-se exponencialmente em produtos tubulares desequilibrados.
A arquitetura da base desempenha um papel importante na estabilidade da usinagem. Os fabricantes oferecem predominantemente designs de cama inclinada ou plana. A massa sólida de ferro fundido amortece as vibrações de corte prejudiciais. Camas planas geralmente suportam cargas estáticas mais pesadas. Eles utilizam uma construção ampla em caixa para máxima rigidez. Camadas inclinadas proporcionam maior espaço para evacuação de cavacos. Rosquear tubos de grande diâmetro gera volumes de cavacos pesados e fibrosos. A gravidade ajuda a afastar esses cavacos da zona de corte.
O torque do fuso sempre tem prioridade sobre a velocidade rotacional máxima. Cortar roscas grossas em diâmetros largos requer imenso torque de baixo custo. Você deve manter uma carga de chip constante constantemente. RPMs altas do fuso causam desgaste rápido da pastilha. O torque consistente prolonga drasticamente a vida útil da ferramenta. Também evita que o fuso fique preso no meio do corte. A paralisação durante uma passagem de rosqueamento arruina instantaneamente a peça de trabalho.
Tabela: Recomendações de furo mínimo do fuso para tamanhos padrão de OCTG
Tipo de tubo padrão |
Diâmetro Externo (OD) |
Furo do fuso recomendado |
Foco na aplicação |
|---|---|---|---|
Tubulação de produção |
2-3/8' a 4-1/2' |
6,0' a 7,0' |
Conexões premium de alta velocidade |
Invólucro Intermediário |
5-1/2' a 7-5/8' |
9,0' a 10,0' |
API Buttress e threads redondos |
Invólucro de superfície |
9-5/8' a 13-3/8' |
14,0' a 16,0' |
Desbaste pesado, torque baixo em RPM |
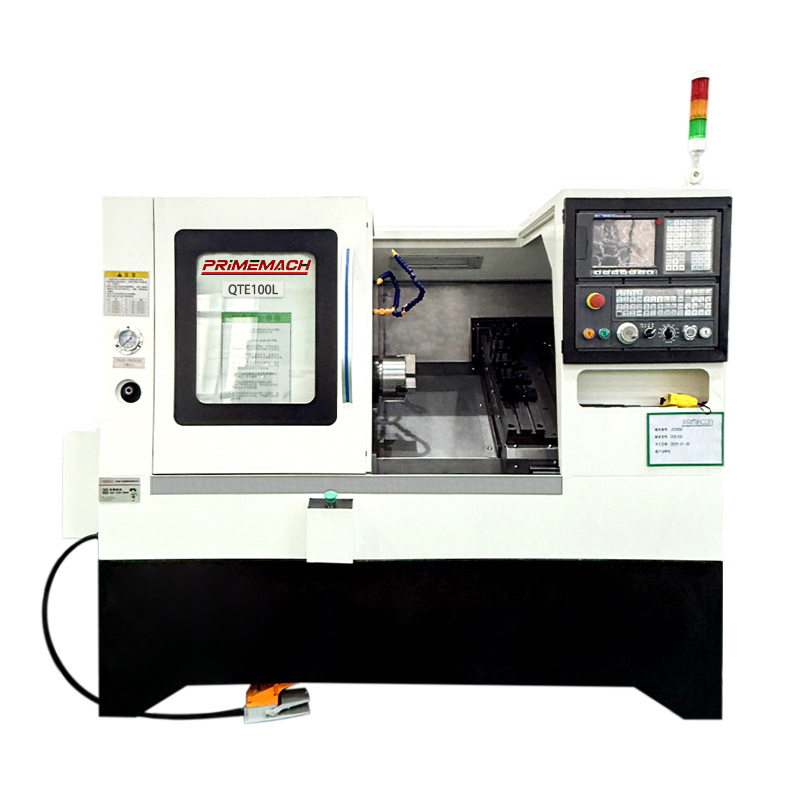
A mitigação da vibração garante diretamente a qualidade do rosqueamento. A usinagem de comprimentos de revestimento de 30 a 40 pés apresenta graves riscos mecânicos. O chicoteamento desenfreado dos tubos cria uma enorme distorção harmônica. O runout destrói ângulos de conicidade precisos instantaneamente. Isso estraga rapidamente os argumentos de thread da API. Devemos controlar continuamente a extremidade não usinada do tubo.
Integrando um bom Torno CNC com cabeçote móvel é absolutamente crítico. O contraponto programável aplica pressão axial consistente. Ele suporta extremidades de tubos pesados com segurança contra o mandril. Isso mantém a precisão da linha central durante passagens de rosqueamento pesadas. Sem suporte adequado do contraponto, a peça de trabalho se desvia da ferramenta de corte. A deflexão cria variações inaceitáveis de conicidade ao longo do comprimento da rosca.
Os apoios estáveis oferecem outra camada de suporte mecânico crucial. Você deve implantar apoios estáveis hidráulicos ou manuais para massas pendentes longas. Os apoios estáveis do tipo aberto permitem cargas e descargas mais rápidas. Os apoios do tipo fechado proporcionam rigidez circunferencial superior. Eles envolvem o tubo completamente usando rolamentos de rolos duráveis. Ambos os tipos evitam a distorção cônica durante o ciclo de corte intenso. Os operadores devem sempre posicionar apoios estáveis o mais próximo possível da zona de corte.
Procedimentos de alinhamento adequados evitam falhas prematuras do equipamento. Você deve marcar seus descansos estáveis usando indicadores de precisão. Apoios desalinhados forçam o tubo a ter um leve formato de arco. Este efeito de curvatura causa profundidade irregular da linha. Isso leva à rejeição imediata durante as inspeções do anel calibrador. Recomendamos enfaticamente apoios estáveis hidráulicos automatizados para ambientes de alta produção. Eles reduzem a fadiga do operador e garantem uma pressão de fixação repetível.
A seleção de ferramentas determina o acabamento superficial e a eficiência operacional. As pastilhas para rosqueamento de ponto único oferecem excelente versatilidade de aplicação. Eles cortam vários passos facilmente em vários diâmetros de tubos. Os caçadores multidentes têm um desempenho excepcionalmente bom para threading API de alto volume. Os Chasers cortam o perfil completo da rosca significativamente mais rápido. Eles distribuem a carga de corte por vários dentes. No entanto, as conexões premium geralmente exigem ferramentas precisas de ponto único. Perfis premium exigem preparações de bordas especializadas para cortar ângulos exatos de vedação metal com metal.
A programação requer sistemas de controle altamente capazes. Os ciclos de rosqueamento de código G padrão, como G76, simplificam as operações básicas. No entanto, as roscas dos campos petrolíferos envolvem ângulos de conicidade complexos e tolerâncias restritas. Cálculos de pitch variável testam pesadamente os controladores básicos. A unidade de controle da sua máquina deve processar esses algoritmos avançados perfeitamente. As rápidas velocidades de processamento evitam micropausas durante o ciclo de rosqueamento. Qualquer hesitação deixa uma marca visível na superfície de vedação.
O gerenciamento de refrigeração e cavacos evita falhas catastróficas nas ferramentas. As roscas internas profundas da extremidade da caixa prendem cavacos de aço fibrosos. Esses chips envolvem firmemente a barra de mandrilar. Os sistemas de refrigeração de alta pressão expelem os cavacos para fora da cavidade. Você precisa de sistemas capazes de fornecer pelo menos 1.000 PSI. Recomendamos o uso de bicos de refrigeração programáveis. Eles direcionam o fluido de corte diretamente para a aresta de corte da pastilha. Isso elimina os detritos instantaneamente e aumenta a longevidade da pastilha.
Considere estas práticas recomendadas essenciais para parâmetros de usinagem:
Mantenha uma velocidade superficial constante (CSS) durante o desbaste, mas priorize RPM fixas para os ciclos finais de rosqueamento.
Utilize refrigerante de alta pressão superior a 1.000 PSI especificamente para roscas internas da caixa.
Combine a classe de metal duro e o revestimento da pastilha (CVD ou PVD) com a classe específica da liga.
Programe passagens de mola estratégicas para eliminar a deflexão da ferramenta nas dimensões críticas finais.
Aplique fluidos de rosqueamento especializados ou óleos de corte pesados ao usinar ligas extremamente pegajosas.
Avaliar o suporte do fornecedor garante o tempo de atividade das instalações a longo prazo. Você deve avaliar a presença física do fabricante nos principais centros de petróleo e gás. Os tempos de reconstrução do fuso determinam a resiliência geral da sua instalação. A disponibilidade local de peças continua sendo um requisito estrito e inegociável. Uma máquina caída custa milhares de dólares diariamente em receitas perdidas. Os acordos de nível de serviço (SLAs) devem garantir o envio rápido de técnicos. Verifique os níveis de estoque de componentes críticos, como fusos de esferas e rolamentos de eixo.
A fase “Mostre-me” protege fortemente o seu investimento de capital. O corte de teste fornece prova empírica da capacidade da máquina. Você deve exigir um teste de escoamento abrangente antes de assinar pedidos de compra. Forneça suas notas de materiais específicas para este teste. Use seus medidores de rosca proprietários durante a inspeção de escoamento.
Os pontos de verificação de avaliação comuns durante um teste de escoamento incluem:
Verificação dimensional usando medidores de anel e plugue certificados.
Análise de acabamento superficial em todos os ombros de vedação metal-metal.
Consistência do tempo de ciclo em pelo menos dez partes consecutivas.
Monitoramento de vibração durante passes de desbaste pesados.
Eficácia do sistema de refrigeração no mandrilamento profundo de roscas de caixa cega.
Essa verificação rigorosa protege completamente seu cronograma de produção. Ele confirma que o equipamento realmente lida com seus produtos tubulares específicos. Não aceite cortes de teste genéricos em aço-carbono. Exija que eles usinem juntas de carcaça L80 ou P110 autênticas. Peça ao fornecedor para demonstrar trocas rápidas entre diferentes tamanhos de tubos. Isto revela a verdadeira eficiência operacional do sistema de mandril.
Selecionando um Torno CNC para conexões em campos petrolíferos exige rigorosa diligência técnica. Requer capacidade dimensional de equilíbrio, massa rígida de ferro fundido e soluções especializadas de fixação de peças. Equipamentos de torneamento padrão simplesmente falham sob intensas demandas de produção OCTG. Aconselhamos você a auditar minuciosamente os diâmetros atuais dos tubos hoje mesmo. Projete claramente seus futuros tamanhos de carcaça antes de contratar fornecedores de máquinas. Isso evita lacunas de capacidade dispendiosas posteriormente. Finalmente, reúna seus desenhos mecânicos detalhados. Compile suas especificações API 5CT cuidadosamente em um único pacote técnico. Use esses documentos organizados para iniciar solicitações estruturadas de cotações (RFQs). Distribua-os a construtores de máquinas pré-selecionados, especializados em aplicações em campos petrolíferos. Medidas práticas tomadas agora evitam falhas catastróficas no campo no futuro.
R: As roscas API dependem de interferência de rosca intencional e de um composto de rosca especializado para criar uma vedação de pressão. As conexões premium utilizam vedações metal-metal altamente precisas e ombros de torque específicos. A usinagem de conexões premium requer tolerâncias de máquina significativamente mais rígidas, excepcional rigidez da base e ferramentas especializadas de ponto único para garantir vazamento zero sob condições de poço de alta pressão.
R: Longos tubos de perfuração e carcaças passam inteiramente pelo fuso oco da máquina. Um mandril traseiro é absolutamente necessário para segurar a extremidade traseira do tubo pesado. Este sistema sincronizado de mandril duplo evita chicotadas perigosas nos tubos. Ele também mantém o alinhamento perfeito da linha central na zona de corte, garantindo conicidades precisas e evitando danos à máquina.
R: Você pode eliminar a vibração por meio de solução de problemas operacionais sistemática. Primeiro, garanta a colocação adequada do apoio estável próximo à zona de corte. Em segundo lugar, reduza as RPM do fuso para limitar as vibrações harmônicas. Terceiro, otimize a preparação da aresta da pastilha de rosqueamento para obter forças de corte mais baixas. Finalmente, verifique se a base da sua máquina possui massa estrutural de ferro fundido adequada para absorver vibrações residuais.


