

Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 24.08.2026 Herkunft: Website


Beim Ölfeld-Threading wird strikt nach der Philosophie „Null-Fehler-Marge“ gearbeitet. Gewindefehler bei Oil Country Tubular Goods (OCTG) führen oft zu katastrophalen Bohrverzögerungen. Der Bohrlochdruck übersteigt leicht 10.000 PSI. Heruntergefallene Schnüre lösen kostspielige Fischereieinsätze aus. Umweltkatastrophen stellen für Betreiber das absolute Worst-Case-Szenario dar. Der Energiesektor hat sich aggressiv von der manuellen Einfädelung abgewendet. Moderne Bearbeitungsanlagen erfordern automatisierte Präzision. Strenge Standards des American Petroleum Institute (API) treiben diesen technologischen Wandel voran. Darüber hinaus erfordern proprietäre Premium-Gewindedesigns engere Toleranzen als herkömmliche Profile. Sie müssen Ihre Werkstattfläche perfekt ausstatten. Wir haben diesen umfassenden Bewertungsrahmen für Maschinenwerkstätten und Bohrgestängehersteller entwickelt. Es hilft Ihnen, Drehausrüstung genau zu beurteilen, zu spezifizieren und zu beschaffen. Sie lernen, die Bettsteifigkeit effektiv zu beurteilen. Wir zeigen Ihnen, wie Sie Spindelbohrungen an Ihren Produktmix anpassen. Dieses Wissen stellt sicher, dass Sie eine Überkonstruktion Ihrer Anlage vermeiden. Es verhindert außerdem, dass kritische Produktionslinien unzureichend ausgelegt sind.
API-Konformität erfordert Steifigkeit: Die Bearbeitung konischer Ölfeldgewinde erfordert eine außergewöhnliche Bettsteifigkeit, um Rattern zu verhindern und Toleranzen über lange Durchgänge hinweg einzuhalten.
Die Spindelbohrung ist der Engpass: Die Anpassung des hohlen Spindeldurchmessers der Maschine an die maximalen Rohrgrößen ist der Hauptfilter für die Auswahl der Ausrüstung.
Doppelspannfutter sind nicht verhandelbar: Das sichere Drehen schwerer, langer Bohrrohre erfordert eine synchronisierte vordere und hintere Werkstückhaltung.
Reitstock-Integration: Eine CNC-Drehmaschine mit Reitstock und Lünetten ist für die Kontrolle des Rundlaufs bei langen Rohrwaren zwingend erforderlich.
Das Abkratzen spezieller Ölfeldlegierungen zerstört sofort die Rentabilität der Arbeit. Hochwertige Materialien wie L80-, P110- oder Q125-Stahl kosten Tausende von Dollar pro Verbindung. Gewindefressen ruiniert diese teuren Materialien. Das Schneiden eines falschen Kegelwinkels führt zur sofortigen Ablehnung durch die Qualitätskontrolle. Betreiber müssen sich täglich strengen Erfolgskriterien stellen. Sie müssen konsequent Standard-API-5CT-Gewinde schneiden. Dazu gehören Round-, Buttress- und Extreme Line-Profile.
Premium-Verbindungen erhöhen den Einsatz erheblich. Sie verfügen über proprietäre Metall-auf-Metall-Dichtungen. Diese Konstruktionen machen die Abhängigkeit von Gewindeverbindungen zur Druckbegrenzung überflüssig. Sie müssen Geräte über einfache Zykluszeiten hinaus bewerten. Schnelles Schneiden bringt nichts, wenn die Maschine aus der Toleranz abdriftet. Echte Leistungsfähigkeit beruht ausschließlich auf kontinuierlicher Wiederholbarkeit.
Bearbeitungszentren unterliegen hohen mechanischen Belastungen. Raue Kühlmittelumgebungen stellen die Haltbarkeit der Komponenten ständig auf die Probe. Wir empfehlen Ihnen, Ihre aktuellen Ausschussquoten zu analysieren, bevor Sie die Ausrüstung aufrüsten. Hoher Ausschuss weist oft direkt auf eine schlechte Maschinensteifigkeit hin. Auch verschlissene Spindellager führen zu unzulässigem Rundlauf. Der Ruf Ihres Unternehmens hängt von einwandfreien Gewindelehren ab. Jede fertige Verbindung muss strenge Abstandsprüfungen bestehen. Das Scheitern dieser Kontrollen gefährdet Bohrverträge im Wert von mehreren Millionen Dollar.
Bei der Angabe von a Bei einer Hochleistungs-CNC-Drehmaschine müssen Sie mehrere mechanische Säulen gründlich prüfen. Die hohle Spindelbohrung bestimmt Ihren absolut maximalen Durchsatz. Es dient als Hauptengpass für jede Drehmaschine in der Ölregion. Wir berechnen die erforderlichen Bohrungsgrößen, indem wir einen Spielraum zum maximalen Außendurchmesser des Gehäuses hinzufügen. Für die Verarbeitung eines Standardgehäuses mit 9-5/8 Zoll ist beispielsweise eine Bohrung von mindestens 10 Zoll erforderlich. Größere Schwerstangen erfordern möglicherweise Durchgangslochkapazitäten von 14 Zoll.
Doppelspannsysteme zentrieren diese massiven Rohre sicher. Lange Gehäuseverbindungen verlaufen komplett durch die Hohlspindel. An beiden Enden benötigen Sie robuste pneumatische oder hydraulische Spannfutter. Dieser duale Aufbau verhindert, dass das hintere Ende heftig peitscht. Es stellt sicher, dass das Rohr bei hoher Rotationsgeschwindigkeit perfekt zentriert bleibt. Bei unausgeglichenen rohrförmigen Gütern vervielfachen sich die Zentrifugalkräfte exponentiell.
Die Bettarchitektur spielt eine große Rolle bei der Bearbeitungsstabilität. Die Hersteller bieten überwiegend Schrägbett- oder Flachbettausführungen an. Die massive Gussmasse dämpft schädliche Schnittvibrationen. Flachbetten sind in der Regel für höhere statische Belastungen geeignet. Sie nutzen eine breite Kastenkonstruktion für maximale Steifigkeit. Schrägbetten sorgen für eine hervorragende Spanabfuhr. Beim Gewindeschneiden von Rohren mit großem Durchmesser entstehen große, faserige Spänevolumina. Die Schwerkraft trägt dazu bei, diese Späne aus der Schneidzone zu entfernen.
Das Spindeldrehmoment hat immer Vorrang vor der maximalen Drehzahl. Das Schneiden grober Gewinde mit großen Durchmessern erfordert ein enormes Drehmoment im unteren Drehzahlbereich. Sie müssen stets eine konstante Spanlast aufrechterhalten. Hohe Spindeldrehzahlen führen zu einem schnellen Verschleiß der Wendeschneidplatte. Ein konstantes Drehmoment verlängert die Werkzeuglebensdauer erheblich. Es verhindert außerdem, dass die Spindel während des Schnitts blockiert. Ein Stillstand während eines Gewindeschneidvorgangs führt zur sofortigen Zerstörung des Werkstücks.
Tabelle: Empfehlungen zur Mindestspindelbohrung für Standard-OCTG-Größen
Standardrohrtyp |
Außendurchmesser (OD) |
Empfohlene Spindelbohrung |
Anwendungsfokus |
|---|---|---|---|
Produktionsschläuche |
2-3/8' bis 4-1/2' |
6,0' bis 7,0' |
Hochgeschwindigkeits-Premium-Verbindungen |
Zwischengehäuse |
5-1/2' bis 7-5/8' |
9,0' bis 10,0' |
API-Stütz- und Rundgewinde |
Oberflächengehäuse |
9-5/8' bis 13-3/8' |
14,0' bis 16,0' |
Starkes Schruppen, niedriges Drehmoment |
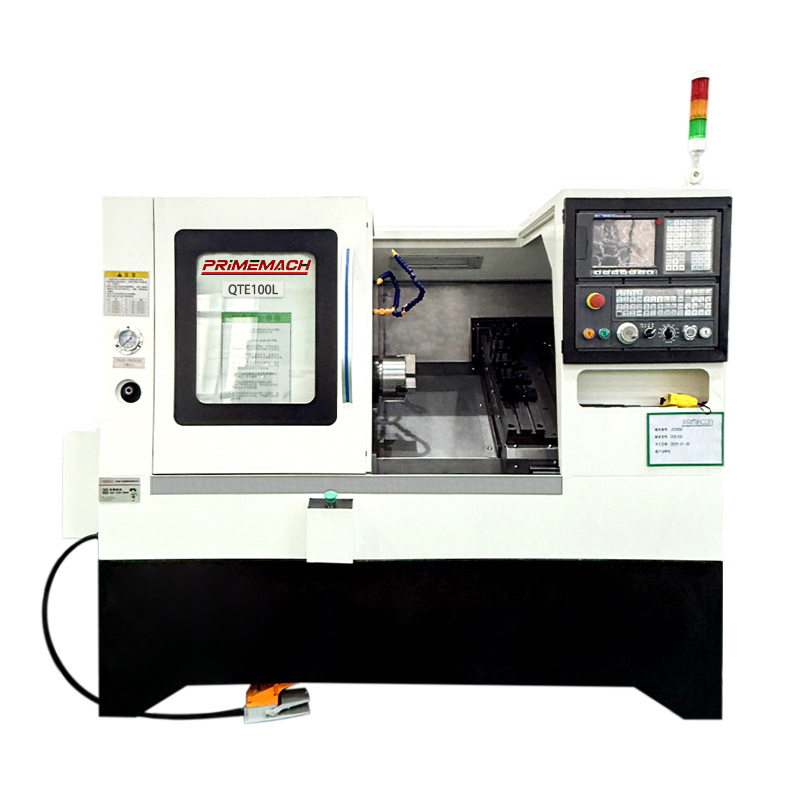
Die Schwingungsdämpfung sichert direkt die Gewindequalität. Die Bearbeitung von Gehäuselängen von 30 bis 40 Fuß birgt erhebliche mechanische Risiken. Hemmungsloses Schlagen der Pfeife erzeugt massive harmonische Verzerrungen. Unrundheit zerstört präzise Konuswinkel sofort. Dadurch werden API-Gewindesteigungen schnell zerstört. Wir müssen das unbearbeitete Ende des Rohrs kontinuierlich kontrollieren.
Integration eines richtigen Eine CNC-Drehmaschine mit Reitstock erweist sich als absolut entscheidend. Der programmierbare Reitstock übt einen gleichmäßigen Axialdruck aus. Es stützt schwere Rohrenden sicher am Spannfutter ab. Dadurch bleibt die präzise Mittelliniengenauigkeit bei schweren Gewindeschneiddurchgängen erhalten. Ohne ausreichende Reitstockunterstützung weicht das Werkstück vom Schneidwerkzeug weg. Durch die Durchbiegung entstehen unzulässige Konizitätsschwankungen entlang der Gewindelänge.
Lünetten bieten eine weitere wichtige mechanische Unterstützung. Für lange überhängende Massen müssen Sie hydraulische oder manuelle Lünetten einsetzen. Offene Lünetten ermöglichen ein schnelleres Be- und Entladen. Geschlossene Auflagen sorgen für eine hervorragende Umfangssteifigkeit. Mithilfe langlebiger Rollenlager umschließen sie das Rohr vollständig. Beide Typen verhindern eine Verzerrung des Konus während des intensiven Schneidzyklus. Bediener sollten Lünetten immer so nah wie möglich an der Schneidzone positionieren.
Richtige Ausrichtungsverfahren verhindern einen vorzeitigen Geräteausfall. Sie sollten Ihre Lünetten mithilfe von Präzisionsanzeigern einstellen. Durch falsch ausgerichtete Auflagen entsteht eine leichte Bogenform der Pfeife. Dieser Biegeeffekt führt zu einer ungleichmäßigen Gewindetiefe. Dies führt bei Ringlehrenprüfungen zu sofortigem Ausschuss. Für Umgebungen mit hoher Produktion empfehlen wir dringend automatisierte hydraulische Lünetten. Sie reduzieren die Ermüdung des Bedieners und sorgen für einen wiederholbaren Spanndruck.
Die Auswahl der Werkzeuge bestimmt die Oberflächengüte und die betriebliche Effizienz. Einschneideeinsätze zum Gewindeschneiden bieten eine hervorragende Anwendungsvielfalt. Sie schneiden problemlos verschiedene Steigungen über mehrere Rohrdurchmesser hinweg. Mehrzahn-Strehler eignen sich hervorragend für das API-Gewindeschneiden in großen Mengen. Strehler schneiden das gesamte Gewindeprofil deutlich schneller. Sie verteilen die Schnittlast auf mehrere Zähne. Premium-Verbindungen erfordern jedoch in der Regel präzise Einzelpunktwerkzeuge. Premium-Profile erfordern eine spezielle Kantenvorbereitung, um exakte Metall-zu-Metall-Dichtungswinkel zu schneiden.
Die Programmierung erfordert hochleistungsfähige Steuerungssysteme. Standard-G-Code-Gewindeschneidzyklen wie G76 vereinfachen grundlegende Vorgänge. Ölfeldgewinde weisen jedoch komplexe Kegelwinkel und enge Toleranzen auf. Berechnungen mit variabler Tonhöhe stellen grundlegende Controller auf eine harte Probe. Die Steuerung Ihrer Maschine muss diese fortschrittlichen Algorithmen fehlerfrei verarbeiten. Schnelle Verarbeitungsgeschwindigkeiten verhindern Mikropausen während des Einfädelzyklus. Jedes Zögern hinterlässt einen sichtbaren Abdruck auf der Dichtfläche.
Kühlmittel- und Spänemanagement verhindern katastrophale Werkzeugausfälle. Tiefe Innengewinde am Kastenende fangen faserige Stahlspäne auf. Diese Späne umschließen die Bohrstange fest. Hochdruck-Kühlmittelsysteme blasen Späne aus der Kavität. Sie benötigen Systeme, die mindestens 1.000 PSI liefern können. Wir empfehlen den Einsatz programmierbarer Kühlmitteldüsen. Sie richten die Schneidflüssigkeit direkt auf die Schneidkante der Wendeschneidplatte. Dadurch werden Rückstände sofort weggespült und die Lebensdauer des Einsatzes verlängert.
Berücksichtigen Sie diese wesentlichen Best Practices für Bearbeitungsparameter:
Behalten Sie beim Schruppen eine konstante Oberflächengeschwindigkeit (CSS) bei, priorisieren Sie jedoch eine feste Drehzahl für die letzten Gewindeschneidzyklen.
Verwenden Sie Hochdruckkühlmittel mit mehr als 1.000 PSI speziell für Innengewinde.
Passen Sie die Hartmetallsorte und Beschichtung Ihrer Wendeschneidplatte (CVD oder PVD) an die spezifische Legierungssorte an.
Programmieren Sie strategische Federdurchgänge, um Werkzeugablenkungen bei kritischen Endabmessungen zu verhindern.
Tragen Sie bei der Bearbeitung extrem gummiartiger Legierungen spezielle Gewindeschneidflüssigkeiten oder starke Schneidöle auf.
Durch die Evaluierung der Anbieterunterstützung wird eine langfristige Anlagenverfügbarkeit sichergestellt. Sie müssen den physischen Fußabdruck des Herstellers in wichtigen Öl- und Gaszentren bewerten. Die Wiederaufbauzeiten der Spindel bestimmen die Ausfallsicherheit Ihrer gesamten Anlage. Die Verfügbarkeit von Ersatzteilen vor Ort bleibt eine strikte, nicht verhandelbare Anforderung. Eine ausgefallene Maschine kostet täglich Tausende von Dollar an Umsatzeinbußen. Service Level Agreements (SLAs) müssen einen schnellen Technikereinsatz gewährleisten. Überprüfen Sie den Lagerbestand kritischer Komponenten wie Kugelumlaufspindeln und Spindellager.
Die „Show Me“-Phase schützt Ihre Kapitalinvestition erheblich. Der Testschnitt liefert den empirischen Nachweis der Maschinenfähigkeit. Sie sollten vor der Unterzeichnung von Bestellungen einen umfassenden Auslauftest verlangen. Geben Sie für diesen Test Ihre spezifischen Materialqualitäten an. Verwenden Sie bei der Ablaufprüfung Ihre proprietären Gewindelehren.
Zu den üblichen Kontrollpunkten während eines Stichprobentests gehören:
Maßkontrolle mittels zertifizierter Ring- und Lehrdorne.
Analyse der Oberflächenbeschaffenheit aller Metall-auf-Metall-Dichtschultern.
Konstanz der Zykluszeit über mindestens zehn aufeinanderfolgende Teile.
Vibrationsüberwachung bei schweren Schruppdurchgängen.
Wirksamkeit des Kühlmittelsystems beim Tiefbohren von Blindkastengewinden.
Diese strenge Überprüfung schützt Ihren Produktionsplan vollständig. Es bestätigt, dass die Ausrüstung tatsächlich Ihre spezifischen rohrförmigen Güter handhabt. Akzeptieren Sie keine generischen Testschnitte an unlegiertem Stahl. Fordern Sie die Bearbeitung authentischer L80- oder P110-Gehäuseverbindungen. Bitten Sie den Anbieter, den schnellen Wechsel zwischen verschiedenen Rohrgrößen zu demonstrieren. Dies zeigt die wahre Effizienz des Spannsystems.
Auswählen eines CNC-Drehmaschinen für Ölfeldverbindungen erfordern strenge technische Sorgfalt. Es erfordert eine ausgewogene Dimensionskapazität, eine starre Gusseisenmasse und spezielle Lösungen zur Werkstückspannung. Standard-Drehmaschinen versagen bei hohen OCTG-Produktionsanforderungen einfach. Wir empfehlen Ihnen, Ihre aktuellen Rohrdurchmesser noch heute gründlich zu prüfen. Projizieren Sie klar Ihre zukünftigen Gehäusegrößen, bevor Sie sich an Maschinenverkäufer wenden. Dies verhindert später kostspielige Fähigkeitslücken. Stellen Sie abschließend Ihre detaillierten mechanischen Zeichnungen zusammen. Stellen Sie Ihre API 5CT-Spezifikationen sorgfältig in einem einzigen technischen Paket zusammen. Verwenden Sie diese organisierten Dokumente, um strukturierte Angebotsanfragen (RFQs) zu initiieren. Verteilen Sie sie an ausgewählte Maschinenbauer, die auf Ölfeldanwendungen spezialisiert sind. Jetzt ergriffene umsetzbare Maßnahmen verhindern katastrophale Feldausfälle in der Zukunft.
A: API-Gewinde basieren auf einer absichtlichen Gewindeinterferenz und einer speziellen Gewindemischung, um eine Druckdichtung zu erzeugen. Premium-Verbindungen nutzen hochpräzise Metall-auf-Metall-Dichtungen und spezielle Drehmomentschultern. Die Bearbeitung hochwertiger Verbindungen erfordert deutlich engere Maschinentoleranzen, eine außergewöhnliche Bettsteifigkeit und spezielle Einpunktwerkzeuge, um unter Hochdruckbedingungen im Bohrloch keine Leckage zu gewährleisten.
A: Lange Bohrrohre und Futterrohre verlaufen vollständig durch die Hohlspindel der Maschine. Um das hintere Ende des schweren Rohrs zu greifen, ist unbedingt ein hinteres Spannfutter erforderlich. Dieses synchronisierte Doppelspannfuttersystem verhindert gefährliche Rohrpeitschen. Darüber hinaus sorgt es für eine perfekte Mittellinienausrichtung im Schnittbereich, wodurch präzise Konizitäten gewährleistet und Maschinenschäden vermieden werden.
A: Sie können Vibrationen durch systematische Fehlerbehebung im Betrieb beseitigen. Stellen Sie zunächst sicher, dass die Lünette in der Nähe der Schneidzone richtig platziert ist. Zweitens reduzieren Sie die Spindeldrehzahl, um harmonische Vibrationen zu begrenzen. Drittens optimieren Sie die Kantenvorbereitung Ihrer Gewindeschneidplatte für geringere Schnittkräfte. Stellen Sie abschließend sicher, dass Ihr Maschinenbett über eine ausreichende strukturelle Gusseisenmasse verfügt, um Restvibrationen zu absorbieren.


