

Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 24/08/2026 Origine: Sito


La filettatura dei giacimenti petroliferi opera rigorosamente secondo una filosofia di margine zero per errore. Il cedimento del filo sugli OCTG (Oil Country Tubular Goods) spesso causa catastrofici ritardi di perforazione. Le pressioni del pozzo superano facilmente i 10.000 PSI. Le corde cadute provocano costose operazioni di pesca. Le esplosioni ambientali rappresentano gli scenari peggiori in assoluto per gli operatori. Il settore energetico si è allontanato in modo aggressivo dal threading manuale. I moderni impianti di lavorazione richiedono precisione automatizzata. I rigorosi standard API (American Petroleum Institute) guidano questo cambiamento tecnologico. Inoltre, i design esclusivi delle filettature premium richiedono tolleranze più strette rispetto ai profili tradizionali. Devi attrezzare perfettamente la tua officina. Abbiamo creato questo quadro di valutazione completo per officine meccaniche e produttori di aste di perforazione. Ti aiuta a valutare, specificare e procurarti attrezzature di tornitura in modo accurato. Imparerai a valutare in modo efficace la rigidità del letto. Ti mostreremo come abbinare i fori del mandrino al tuo mix di prodotti. Questa conoscenza ti garantisce di evitare di sovraccaricare la tua struttura. Inoltre, impedisce di sottostimare le linee di produzione critiche.
La conformità API richiede rigidità: la lavorazione di filettature coniche per giacimenti petroliferi richiede un'eccezionale rigidità del letto per evitare vibrazioni e mantenere le tolleranze nei passaggi lunghi.
Il foro del mandrino è il collo di bottiglia: far corrispondere il diametro del mandrino cavo della macchina alle dimensioni massime del tubo è il filtro principale per la selezione delle attrezzature.
I doppi mandrini non sono negoziabili: la rotazione sicura di tubi di perforazione lunghi e pesanti richiede un fissaggio sincronizzato del pezzo anteriore e posteriore.
Integrazione della contropunta: un tornio CNC con contropunta e lunette fisse è obbligatorio per controllare il runout su prodotti tubolari estesi.
La raschiatura delle leghe specializzate dei giacimenti petroliferi distrugge istantaneamente la redditività del lavoro. I materiali premium come l'acciaio L80, P110 o Q125 costano migliaia di dollari per giunto. Il grippaggio del filo rovina questi materiali costosi. Il taglio di un angolo di conicità improprio forza il rifiuto immediato da parte del controllo qualità. Gli operatori devono affrontare rigorosi criteri di successo quotidiano. Devono tagliare in modo coerente le filettature API 5CT standard. Questi includono i profili Round, Buttress ed Extreme Line.
Le connessioni premium aumentano significativamente la posta in gioco. Sono dotati di guarnizioni metallo-metallo brevettate. Questi design eliminano la dipendenza dai composti della filettatura per il contenimento della pressione. È necessario valutare l'attrezzatura oltre i semplici tempi di ciclo. Il taglio veloce non significa nulla se la macchina esce dalla tolleranza. La vera capacità si basa interamente sulla ripetibilità continua.
I centri di lavoro operano sotto carichi meccanici pesanti. Gli ambienti difficili in cui si trova il refrigerante mettono costantemente alla prova la durata dei componenti. Ti consigliamo di analizzare i tassi di scarto attuali prima di aggiornare l'attrezzatura. Un numero elevato di scarti spesso indica direttamente una scarsa rigidità della macchina. Anche i cuscinetti del mandrino usurati causano un runout inaccettabile. La reputazione della tua azienda dipende da calibri di filo impeccabili. Ogni connessione completata deve superare rigorose ispezioni di stallo. Il mancato rispetto di questi controlli mette a repentaglio contratti di trivellazione multimilionari.
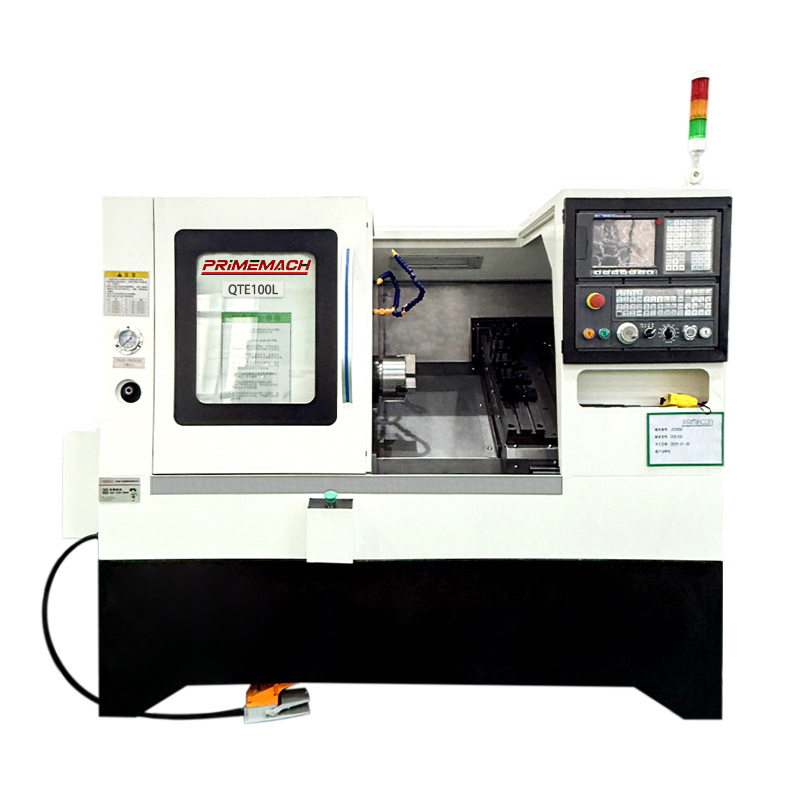
Quando si specifica a Tornio CNC per carichi pesanti , è necessario esaminare attentamente diversi pilastri meccanici. Il foro del mandrino cavo determina la produttività massima assoluta. Serve come collo di bottiglia principale per qualsiasi tornio del paese petrolifero. Calcoliamo le dimensioni del foro richieste aggiungendo un margine di gioco al diametro esterno massimo della carcassa. Ad esempio, la lavorazione di un involucro standard da 9-5/8 pollici richiede almeno un foro da 10 pollici. I collari di perforazione più grandi potrebbero richiedere capacità di foro passante da 14 pollici.
I sistemi a doppio mandrino centrano saldamente questi enormi tubi. I giunti lunghi dell'involucro passano completamente attraverso il perno cavo. Sono necessari robusti mandrini pneumatici o idraulici su entrambe le estremità. Questa doppia configurazione impedisce all'estremità finale di sbattere violentemente. Garantisce che il tubo rimanga perfettamente centrato durante la rotazione ad alta velocità. Le forze centrifughe si moltiplicano esponenzialmente su merci tubolari sbilanciate.
L'architettura del basamento gioca un ruolo fondamentale nella stabilità della lavorazione. I produttori offrono prevalentemente design a letto inclinato o a letto piano. La solida massa in ghisa smorza le dannose vibrazioni di taglio. I letti piani solitamente sopportano carichi statici più pesanti. Utilizzano un'ampia struttura a scatola per la massima rigidità. I letti inclinati garantiscono una maggiore distanza di evacuazione dei trucioli. La filettatura di tubi di grande diametro genera volumi di trucioli pesanti e filamentosi. La gravità aiuta a eliminare questi trucioli dalla zona di taglio.
La coppia del mandrino ha sempre la priorità sulla velocità di rotazione massima. Il taglio di filettature grossolane su ampi diametri richiede un'enorme coppia ai bassi regimi. È necessario mantenere costantemente un carico di trucioli costante. Gli alti regimi del mandrino causano una rapida usura dell'inserto. Una coppia costante prolunga notevolmente la durata dell'utensile. Inoltre impedisce al mandrino di bloccarsi a metà taglio. Lo stallo durante una passata di filettatura rovina istantaneamente il pezzo.
Tabella: Consigli per il foro minimo del mandrino per dimensioni OCTG standard
Tipo di tubo standard |
Diametro esterno (OD) |
Foro mandrino consigliato |
Focus sull'applicazione |
|---|---|---|---|
Tubi di produzione |
da 2-3/8' a 4-1/2' |
Da 6,0' a 7,0' |
Connessioni premium ad alta velocità |
Involucro intermedio |
da 5-1/2' a 7-5/8' |
da 9,0' a 10,0' |
Filettature API contrafforte e rotonde |
Involucro di superficie |
Da 9-5/8' a 13-3/8' |
Da 14,0' a 16,0' |
Sgrossatura pesante, coppia a basso numero di giri |
L'attenuazione delle vibrazioni garantisce direttamente la qualità della filettatura. La lavorazione di involucri di lunghezze comprese tra 30 e 40 piedi introduce gravi rischi meccanici. Il battito sfrenato dei tubi crea una massiccia distorsione armonica. Il runout distrugge istantaneamente gli angoli di conicità precisi. Rovina rapidamente i passi dei thread API. Dobbiamo controllare continuamente l'estremità non lavorata del tubo.
Integrazione di un corretto Il tornio CNC con contropunta si rivela assolutamente fondamentale. La contropunta programmabile applica una pressione assiale costante. Supporta saldamente le estremità dei tubi pesanti contro il mandrino. Ciò mantiene la precisione precisa della linea centrale durante i passaggi di filettatura pesanti. Senza un adeguato supporto della contropunta, il pezzo si allontana dall'utensile da taglio. La deflessione crea variazioni di conicità inaccettabili lungo la lunghezza della filettatura.
Le lunette offrono un altro livello di supporto meccanico cruciale. È necessario utilizzare lunette idrauliche o manuali per masse a sbalzo lunghe. Le lunette fisse di tipo aperto consentono un carico e uno scarico più rapidi. I supporti di tipo chiuso forniscono una rigidità circonferenziale superiore. Avvolgono completamente il tubo utilizzando cuscinetti a rulli durevoli. Entrambi i tipi prevengono la distorsione del cono durante l'intenso ciclo di taglio. Gli operatori dovrebbero sempre posizionare le lunette fisse il più vicino possibile alla zona di taglio.
Le corrette procedure di allineamento prevengono guasti prematuri alle apparecchiature. Dovresti regolare le tue lunette utilizzando indicatori di precisione. Appoggi disallineati costringono il tubo ad assumere una leggera forma ad arco. Questo effetto di incurvamento provoca una profondità della filettatura irregolare. Porta al rifiuto immediato durante le ispezioni degli anelli. Consigliamo vivamente le lunette idrauliche automatizzate per ambienti ad alta produzione. Riducono l'affaticamento dell'operatore e garantiscono una pressione di bloccaggio ripetibile.
La scelta degli utensili determina la finitura superficiale e l'efficienza operativa. Gli inserti per filettatura a punto singolo offrono un'eccellente versatilità applicativa. Tagliano facilmente passi diversi su più diametri di tubo. I cacciatori multi-dente funzionano eccezionalmente bene per il threading API di volumi elevati. I cacciatori tagliano l'intero profilo della filettatura molto più velocemente. Distribuiscono il carico di taglio su più denti. Tuttavia, le connessioni premium di solito richiedono utensili precisi a punto singolo. I profili premium richiedono preparazioni specializzate dei bordi per tagliare angoli di tenuta metallo-metallo esatti.
La programmazione richiede sistemi di controllo altamente capaci. I cicli di filettatura standard del codice G come G76 semplificano le operazioni di base. Tuttavia, le filettature dei giacimenti petroliferi comportano angoli conici complessi e tolleranze strette. I calcoli del passo variabile mettono alla prova pesantemente i controller di base. L'unità di controllo della tua macchina deve elaborare questi algoritmi avanzati in modo impeccabile. Le elevate velocità di lavorazione evitano micropause durante il ciclo di infilatura. Qualsiasi esitazione lascia un segno visibile sulla superficie di sigillatura.
La gestione del refrigerante e dei trucioli previene guasti catastrofici agli utensili. Le profonde filettature interne delle estremità della scatola intrappolano i trucioli di acciaio fibrosi. Questi trucioli avvolgono strettamente la barra noiosa. I sistemi di raffreddamento ad alta pressione espellono i trucioli dalla cavità. Hai bisogno di sistemi in grado di fornire almeno 1.000 PSI. Si consiglia di utilizzare ugelli del refrigerante programmabili. Dirigono il fluido da taglio direttamente sul tagliente dell'inserto. Ciò elimina istantaneamente i detriti e prolunga la longevità dell'inserto.
Considera queste migliori pratiche essenziali per i parametri di lavorazione:
Mantenere una velocità superficiale (CSS) costante durante la sgrossatura, ma dare priorità a RPM fissi per i cicli di filettatura finali.
Utilizzare refrigerante ad alta pressione superiore a 1.000 PSI specifico per le filettature interne della scatola.
Abbina il grado di metallo duro e il rivestimento dell'inserto (CVD o PVD) al grado di lega specifico.
Programmare passaggi primaverili strategici per eliminare la deflessione dell'utensile sulle dimensioni critiche finali.
Applicare fluidi di maschiatura specializzati o oli da taglio pesanti durante la lavorazione di leghe estremamente gommose.
La valutazione del supporto del fornitore garantisce tempi di attività della struttura a lungo termine. È necessario valutare l'impronta fisica del produttore nei principali hub di petrolio e gas. I tempi di ricostruzione del mandrino determinano la resilienza complessiva della struttura. La disponibilità locale dei ricambi rimane un requisito rigoroso e non negoziabile. Una macchina danneggiata costa migliaia di dollari al giorno in termini di mancati ricavi. Gli accordi sul livello di servizio (SLA) devono garantire l'invio rapido dei tecnici. Verifica i livelli delle scorte per componenti critici come viti a ricircolo di sfere e cuscinetti per mandrini.
La fase 'Mostrami' protegge pesantemente il tuo investimento di capitale. Il taglio di prova fornisce una prova empirica della capacità della macchina. Dovresti richiedere un test di deflusso completo prima di firmare gli ordini di acquisto. Fornisci i tuoi gradi di materiale specifici per questo test. Utilizzare i calibri per filettatura proprietari durante l'ispezione del deflusso.
I punti di controllo di valutazione comuni durante una prova di deflusso includono:
Verifica dimensionale mediante calibri ad anelli e tamponi certificati.
Analisi della finitura superficiale su tutte le spalle di tenuta metallo-metallo.
Coerenza del tempo di ciclo in almeno dieci parti consecutive.
Monitoraggio delle vibrazioni durante passate di sgrossatura pesanti.
Efficacia del sistema di raffreddamento durante l'alesatura profonda di filettature cieche.
Questo controllo rigoroso protegge completamente il tuo programma di produzione. Conferma che l'attrezzatura gestisce effettivamente i tuoi prodotti tubolari specifici. Non accettare tagli di prova generici su acciaio dolce. Richiedi che lavorino giunti autentici dell'involucro L80 o P110. Chiedere al fornitore di dimostrare il passaggio rapido tra diverse dimensioni di tubi. Ciò rivela la vera efficienza operativa del sistema di serraggio.
Selezionando un Il tornio CNC per i collegamenti dei giacimenti petroliferi richiede una rigorosa diligenza tecnica. Richiede capacità dimensionale bilanciata, massa rigida in ghisa e soluzioni specializzate di fissaggio dei pezzi. Le apparecchiature di tornitura standard semplicemente falliscono sotto le intense richieste di produzione di OCTG. Ti consigliamo di controllare attentamente i diametri attuali dei tuoi tubi oggi stesso. Proietta chiaramente le dimensioni future del tuo involucro prima di coinvolgere i fornitori di macchine. Ciò previene successivamente costose lacune di capacità. Infine, raccogli i tuoi disegni meccanici dettagliati. Compila attentamente le tue specifiche API 5CT in un unico pacchetto tecnico. Utilizza questi documenti organizzati per avviare richieste strutturate di preventivo (RFQ). Distribuirli ai costruttori di macchine selezionati specializzati in applicazioni petrolifere. Le misure attuabili intraprese ora prevengono guasti catastrofici sul campo in futuro.
R: Le filettature API si basano sull'interferenza intenzionale della filettatura e su un composto di filettatura specializzato per creare una tenuta a pressione. Le connessioni premium utilizzano guarnizioni metallo-metallo ad alta precisione e spalle di torsione specifiche. La lavorazione di connessioni di alta qualità richiede tolleranze della macchina significativamente più strette, un'eccezionale rigidità del letto e utensili specializzati a punto singolo per garantire perdite zero in condizioni di pozzo ad alta pressione.
R: I lunghi tubi di perforazione e i rivestimenti passano interamente attraverso il mandrino cavo della macchina. Un mandrino posteriore è assolutamente necessario per afferrare l'estremità posteriore del tubo pesante. Questo sistema sincronizzato a doppio mandrino previene pericolosi colpi di frusta del tubo. Mantiene inoltre il perfetto allineamento centrale della zona di taglio, garantendo rastremazioni precise e prevenendo danni alla macchina.
R: È possibile eliminare le vibrazioni attraverso una risoluzione sistematica dei problemi operativi. Innanzitutto, assicurarsi del corretto posizionamento della lunetta fissa vicino alla zona di taglio. In secondo luogo, ridurre il numero di giri del mandrino per limitare le vibrazioni armoniche. In terzo luogo, ottimizzare la preparazione del tagliente dell'inserto per filettatura per forze di taglio inferiori. Infine, verifica che il basamento della macchina possieda un'adeguata massa strutturale in ghisa per assorbire le vibrazioni residue.


