

Просмотры: 0 Автор: Редактор сайта Время публикации: 24 августа 2026 г. Происхождение: Сайт


Нарезка резьбы на нефтяных месторождениях осуществляется строго по принципу нулевой погрешности. Выход из строя резьбы на трубах нефтедобывающей промышленности (OCTG) часто приводит к катастрофическим задержкам бурения. Давление в стволе скважины легко превышает 10 000 фунтов на квадратный дюйм. Упавшие веревки вызывают дорогостоящие рыболовные операции. Экологические выбросы представляют собой наихудший сценарий для операторов. Энергетический сектор активно отходит от ручной заправки. Современные обрабатывающие предприятия требуют автоматизированной точности. Строгие стандарты Американского института нефти (API) стимулируют этот технологический сдвиг. Кроме того, запатентованные конструкции резьб премиум-класса требуют более жестких допусков, чем традиционные профили. Вы должны идеально оборудовать свой цех. Мы создали эту комплексную систему оценки для механических цехов и производителей бурильных труб. Это поможет вам точно оценить, указать и закупить токарное оборудование. Вы научитесь эффективно оценивать жесткость станины. Мы покажем вам, как подобрать отверстия шпинделя к вашему ассортименту продукции. Эти знания помогут вам избежать чрезмерного проектирования вашего объекта. Это также предотвращает недостаточное проектирование критически важных производственных линий.
Соответствие API требует жесткости. Обработка конической резьбы для нефтяных месторождений требует исключительной жесткости станины для предотвращения вибраций и сохранения допусков при длинных проходах.
Отверстие шпинделя является узким местом. Сопоставление диаметра полого шпинделя машины с максимальными размерами труб является основным фильтром для отбора оборудования.
Двойные патроны не подлежат обсуждению: безопасное вращение тяжелых и длинных бурильных труб требует синхронизированного переднего и заднего захвата.
Интеграция задней бабки: токарный станок с ЧПУ с задней бабкой и люнетами обязателен для контроля биения удлиненных трубных изделий.
Удаление специализированных нефтепромысловых сплавов мгновенно снижает рентабельность труда. Премиальные материалы, такие как сталь L80, P110 или Q125, стоят тысячи долларов за соединение. Истирание резьбы портит эти дорогие материалы. Резка под неправильным углом конуса приводит к немедленному отказу от контроля качества. Операторы ежедневно сталкиваются со строгими критериями успеха. Они должны последовательно нарезать стандартную резьбу API 5CT. К ним относятся профили Round, Buttress и Extreme Line.
Премиум-соединения значительно повышают ставки. Они оснащены фирменными уплотнениями металл-металл. Эти конструкции исключают необходимость использования резьбовых смазок для сдерживания давления. Вы должны оценивать оборудование за пределами простого времени цикла. Быстрая резка ничего не значит, если станок выходит за пределы допуска. Истинные возможности полностью зависят от непрерывной повторяемости.
Обрабатывающие центры работают при больших механических нагрузках. В суровых условиях охлаждающей жидкости постоянно проверяются долговечность компонентов. Мы рекомендуем проанализировать текущий уровень брака, прежде чем модернизировать оборудование. Большое количество отходов часто напрямую указывает на плохую жесткость машины. Изношенные подшипники шпинделя также вызывают неприемлемое биение. Ваша деловая репутация зависит от безупречных резьбомеров. Каждое завершенное соединение должно пройти строгую проверку. Провал этих проверок ставит под угрозу многомиллионные контракты на бурение.
При указании Сверхмощный токарный станок с ЧПУ , вы должны тщательно изучить несколько механических опор. Полое отверстие шпинделя определяет максимальную производительность. Он служит основным узким местом для любого токарного станка нефтяной страны. Требуемые размеры отверстий рассчитываются путем прибавления запаса по зазору к максимальному наружному диаметру обсадной колонны. Например, для обработки стандартной обсадной колонны диаметром 9-5/8 дюйма требуется отверстие диаметром не менее 10 дюймов. УБТ большего размера могут потребовать диаметра сквозных отверстий 14 дюймов.
Системы с двумя патронами надежно центрируют эти массивные трубы. Длинные соединения корпуса полностью проходят через полый шпиндель. Вам потребуются надежные пневматические или гидравлические патроны на обоих концах. Эта двойная установка предотвращает сильное биение заднего конца. Это гарантирует, что труба остается идеально центрированной во время высокоскоростного вращения. Центробежные силы увеличиваются в геометрической прогрессии на несбалансированных трубных изделиях.
Архитектура станины играет огромную роль в стабильности обработки. Производители преимущественно предлагают модели с наклонной или плоской кроватью. Твердая чугунная масса гасит вредные режущие вибрации. Плоские кровати обычно выдерживают более тяжелые статические нагрузки. Они используют широкую коробчатую конструкцию для максимальной жесткости. Наклонные станины обеспечивают превосходный зазор для эвакуации стружки. Нарезание резьбы на трубах большого диаметра приводит к образованию тяжелых, вязких стружек. Гравитация помогает удалить эту стружку из зоны резки.
Крутящий момент шпинделя всегда имеет приоритет над максимальной скоростью вращения. Нарезание грубой резьбы большого диаметра требует огромного крутящего момента на низких оборотах. Вы должны постоянно поддерживать постоянную загрузку чипов. Высокие обороты шпинделя вызывают быстрый износ пластины. Постоянный крутящий момент значительно продлевает срок службы инструмента. Это также предотвращает остановку шпинделя в середине резания. Остановка во время прохода резьбы мгновенно разрушает заготовку.
Таблица: Рекомендации по минимальному диаметру шпинделя для труб OCTG стандартных размеров
Стандартный тип трубы |
Внешний диаметр (НД) |
Рекомендуемый диаметр шпинделя |
Фокус на приложениях |
|---|---|---|---|
Эксплуатационные НКТ |
от 2-3/8 дюйма до 4-1/2 дюйма |
от 6,0 до 7,0 дюйма |
Высокоскоростное премиум-соединение |
Промежуточный корпус |
от 5-1/2 дюйма до 7-5/8 дюйма |
от 9,0 до 10,0 |
API Контрфорс и круглая резьба |
Поверхностный корпус |
от 9-5/8 дюйма до 13-3/8 дюйма |
от 14,0 до 16,0 |
Тяжелая черновая обработка, крутящий момент на низких оборотах |
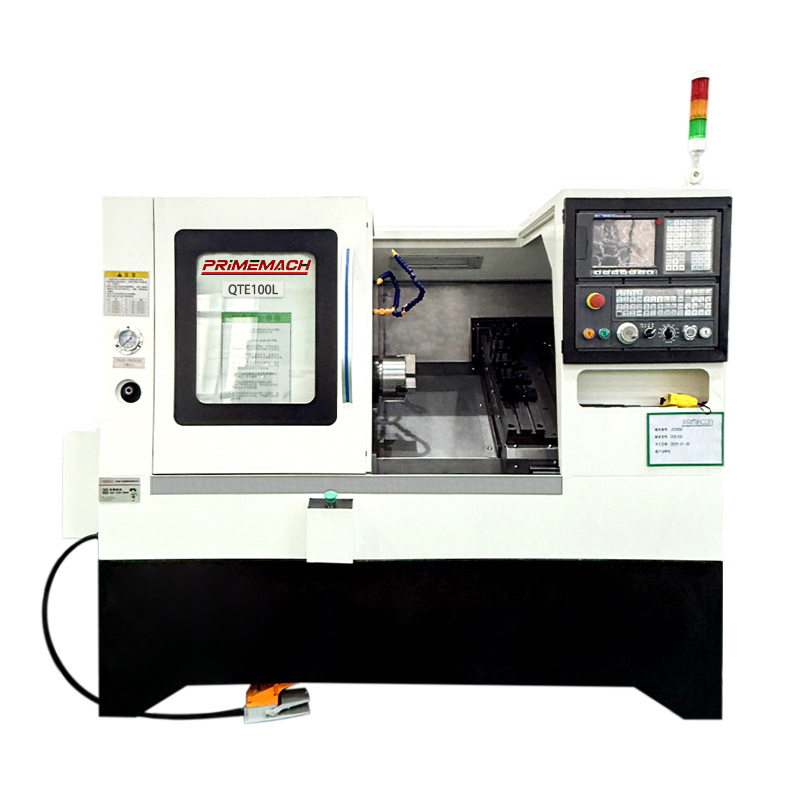
Снижение вибрации напрямую обеспечивает качество нарезания резьбы. Обработка обсадных труб длиной от 30 до 40 футов сопряжена с серьезными механическими рисками. Неограниченное хлестание трубы создает огромные гармонические искажения. Биение мгновенно разрушает точные углы конуса. Это быстро разрушает шаг резьбы API. Мы должны постоянно контролировать необработанный конец трубы.
Интеграция правильного Токарный станок с ЧПУ и задней бабкой оказывается абсолютно необходимым. Программируемая задняя бабка обеспечивает постоянное осевое давление. Он надежно удерживает тяжелые концы труб в патроне. Это обеспечивает точную точность осевой линии при тяжелых проходах резьбы. Без адекватной поддержки задней бабки заготовка отклоняется от режущего инструмента. Прогиб приводит к недопустимым изменениям конусности по длине резьбы.
Устойчивые люнеты предлагают еще один уровень важной механической поддержки. Для работы с длинными нависающими массами необходимо использовать гидравлические или ручные люнеты. Люнеты открытого типа позволяют ускорить погрузку и разгрузку. Опоры закрытого типа обеспечивают превосходную окружную жесткость. Они полностью обхватывают трубу с помощью прочных роликовых подшипников. Оба типа предотвращают искажение конуса во время интенсивного цикла резания. Операторы всегда должны располагать люнеты как можно ближе к зоне резания.
Правильные процедуры выравнивания предотвращают преждевременный выход оборудования из строя. Вам следует настроить люнеты, используя точные индикаторы. Несовпадение опор приводит к тому, что труба принимает легкую дугообразную форму. Этот эффект изгиба приводит к неравномерной глубине резьбы. Это приводит к немедленной отбраковке при проверке кольцевого калибра. Мы настоятельно рекомендуем автоматизированные гидравлические люнеты для высокопроизводительных сред. Они снижают утомляемость оператора и обеспечивают повторяемость давления зажима.
Выбор инструмента определяет качество поверхности и эффективность работы. Пластины с одноточечной резьбой обеспечивают превосходную универсальность применения. Они легко режут трубы разного диаметра с различным шагом. Многозубые нарезные станки исключительно хорошо работают при обработке больших объемов резьб API. Нарезчики нарезают полный профиль резьбы значительно быстрее. Они распределяют режущую нагрузку на несколько зубьев. Однако соединения премиум-класса обычно требуют точной одноточечной оснастки. Профили премиум-класса требуют специальной подготовки кромок для обеспечения точных углов уплотнения металл-металл.
Программирование требует высокоэффективных систем управления. Стандартные циклы нарезания резьбы G-кода, такие как G76, упрощают основные операции. Тем не менее, резьба для нефтяных месторождений предполагает сложные углы конусности и жесткие допуски. Расчеты с переменным шагом серьезно проверяют базовые контроллеры. Блок управления вашей машины должен безупречно обрабатывать эти усовершенствованные алгоритмы. Высокая скорость обработки предотвращает микропаузы во время цикла нарезания резьбы. Любое колебание оставляет видимый след на уплотняемой поверхности.
СОЖ и управление стружкой предотвращают катастрофические поломки инструмента. Глубокая внутренняя резьба на муфтовом конце задерживает волокнистую стальную стружку. Эта стружка плотно обхватывает расточную оправку. Системы подачи СОЖ под высоким давлением выдувают стружку из полости. Вам нужны системы, способные обеспечить давление не менее 1000 фунтов на квадратный дюйм. Мы рекомендуем использовать программируемые форсунки охлаждающей жидкости. Они направляют смазочно-охлаждающую жидкость непосредственно на режущую кромку пластины. Это мгновенно смывает мусор и продлевает срок службы вставки.
Рассмотрим следующие важные рекомендации по параметрам обработки:
Поддерживайте постоянную скорость резания (CSS) во время черновой обработки, но отдавайте предпочтение фиксированной частоте вращения для заключительных циклов нарезания резьбы.
Используйте охлаждающую жидкость под высоким давлением, превышающим 1000 фунтов на квадратный дюйм, специально для внутренней резьбы коробки.
Подберите марку твердого сплава пластины и покрытие (CVD или PVD) к конкретной марке сплава.
Запрограммируйте стратегические пружинные проходы, чтобы исключить отклонение инструмента на конечных критических размерах.
При обработке чрезвычайно липких сплавов применяйте специальные жидкости для нарезания резьбы или тяжелые смазочно-охлаждающие жидкости.
Оценка поддержки со стороны поставщиков обеспечивает долгосрочную бесперебойную работу оборудования. Вы должны оценить физическое присутствие производителя в крупных нефтегазовых центрах. Время восстановления шпинделя определяет общую устойчивость вашего предприятия. Наличие запасных частей на месте остается строгим, не подлежащим обсуждению требованием. Сбитая машина обходится в тысячи долларов ежедневно в виде упущенной выгоды. Соглашения об уровне обслуживания (SLA) должны гарантировать быструю отправку технических специалистов. Проверьте уровень запасов критически важных компонентов, таких как шарико-винтовые передачи и подшипники шпинделя.
Этап «Покажи мне» надежно защитит ваши капиталовложения. Пробная резка обеспечивает эмпирическое подтверждение возможностей машины. Прежде чем подписывать заказы на поставку, вам следует потребовать комплексную проверку стока. Укажите конкретные марки материалов для этого испытания. Используйте свои фирменные резьбомеры во время проверки стока.
Общие контрольные точки оценки во время второго теста включают в себя:
Проверка размеров с использованием сертифицированных калибров-колец и пробок.
Анализ качества поверхности всех заплечиков уплотнения металл-металл.
Согласованность времени цикла как минимум для десяти последовательных частей.
Мониторинг вибрации во время тяжелых черновых проходов.
Эффективность системы подачи СОЖ при глубоком растачивании глухой резьбы.
Эта строгая проверка полностью защищает ваш производственный график. Это подтверждает, что оборудование действительно работает с вашими конкретными трубными изделиями. Не допускается стандартная пробная резка мягкой стали. Требуйте, чтобы они обрабатывали оригинальные соединения обсадных труб L80 или P110. Попросите продавца продемонстрировать быструю смену труб разных размеров. Это показывает истинную эффективность работы зажимной системы.
Выбор Токарный станок с ЧПУ для соединений нефтяных месторождений требует строгой технической осмотрительности. Это требует балансировки габаритов, жесткой чугунной массы и специальных решений для крепления деталей. Стандартное токарное оборудование просто не справляется с высокими требованиями производства OCTG. Мы советуем вам сегодня тщательно проверить текущие диаметры труб. Четко спланируйте будущие размеры корпуса, прежде чем обращаться к поставщикам оборудования. Это предотвращает дорогостоящие пробелы в возможностях в дальнейшем. Наконец, соберите подробные механические чертежи. Тщательно соберите свои спецификации API 5CT в единый технический пакет. Используйте эти организованные документы для инициирования структурированных запросов цен (RFQ). Распределите их среди машиностроителей, включенных в короткий список, которые специализируются на нефтепромысловых приложениях. Действенные шаги, предпринятые сейчас, предотвратят катастрофические сбои на местах в будущем.
Ответ: Резьба API предполагает преднамеренное наложение резьбы и специальную резьбовую смазку для создания герметичного уплотнения. В соединениях премиум-класса используются высокоточные уплотнения «металл-металл» и специальные заплечики крутящего момента. Для обработки соединений премиум-класса требуются значительно более жесткие допуски станка, исключительная жесткость станины и специализированная одноточечная оснастка, гарантирующая отсутствие утечек в условиях скважины с высоким давлением.
Ответ: Длинные бурильные трубы и обсадные трубы полностью проходят через полый шпиндель машины. Задний патрон абсолютно необходим для захвата заднего конца тяжелой трубы. Эта синхронизированная система с двумя патронами предотвращает опасное биение труб. Он также поддерживает идеальное выравнивание осевой линии в зоне резания, обеспечивая точную конусность и предотвращая повреждение машины.
О: Устранить дребезг можно путем систематического устранения неполадок в работе. Во-первых, обеспечьте правильное размещение люнета рядом с зоной резания. Во-вторых, уменьшите частоту вращения шпинделя, чтобы ограничить гармонические вибрации. В-третьих, оптимизируйте подготовку кромки пластины для нарезания резьбы для снижения сил резания. Наконец, убедитесь, что станина вашей машины имеет достаточную конструкционную чугунную массу для поглощения остаточных вибраций.


