

Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-08-11 Origine: Sito


Inconel rappresenta la spina dorsale definitiva della moderna ingegneria aerospaziale. La sua immensa resistenza alla trazione e la sua scarsa conduttività termica lo rendono essenziale per i componenti dei motori a reazione. Tuttavia, proprio queste proprietà lo rendono notoriamente distruttivo per gli utensili da taglio. Guasti imprevedibili degli utensili durante le operazioni di tornitura creano enormi responsabilità in officina. Porta direttamente allo scarto di parti di alto valore, a dolorosi problemi di conformità AS9100 e a margini di produzione gravemente compromessi.
Semplicemente non puoi permetterti di indovinare quando un inserto potrebbe fratturarsi a metà ciclo. Per sopravvivere nel settore della produzione aerospaziale, è necessario creare un ambiente di lavorazione altamente prevedibile. Esploreremo come l'allineamento della selezione degli utensili, della strategia di erogazione del refrigerante e della rigidità sottostante della macchina risolvono queste impegnative sfide. Imparerai come stabilizzare i costi dei materiali di consumo, mantenere rigorose tolleranze dimensionali aerospaziali e padroneggiare la complessa arte della tornitura delle leghe di nichel.
La concentrazione del calore e il rapido incrudimento sono le cause principali di guasti catastrofici agli utensili negli Inconel 718 e 625.
L'usura del tagliente incorporato (BUE) e dell'intaglio della profondità di taglio può essere mitigata, ma non eliminata, attraverso un rigoroso controllo della velocità/avanzamento e un refrigerante ad alta pressione.
I centri di tornitura standard spesso non dispongono della coppia del mandrino e dello smorzamento strutturale richiesti; in genere è necessario un tornio CNC per impieghi gravosi per ottenere una durata utensile prevedibile.
La valutazione delle attrezzature per la lavorazione dell'Inconel nel settore aerospaziale deve dare priorità alla stabilità termica, alla coppia a basso numero di giri e alla struttura rigida rispetto alle velocità di traslazione rapida.
La lavorazione di superleghe a base di nichel introduce una fisica unica nella zona di taglio. L'Inconel mantiene ostinatamente la sua resistenza strutturale anche a temperature estreme. Ciò crea il problema principale della svolta aerospaziale. Durante il tipico taglio dei metalli, il truciolo tranciato assorbe il calore generato e lo trasporta via. Inconel si comporta in modo completamente diverso. Il calore generato durante la tornitura si trasferisce direttamente nell'utensile da taglio. Il chip assorbe pochissima energia termica. Questo carico termico continuo degrada rapidamente i bordi in metallo duro.
Gli operatori incontrano spesso diversi meccanismi di usura catastrofici durante la tornitura di questi materiali. È necessario capirli per prevenirli.
Usura dell'intaglio della profondità di taglio (DOC): si verifica esattamente in corrispondenza della linea della profondità di taglio. I passaggi precedenti lasciano dietro di sé strati fortemente induriti. Le pelli di forgiatura originali presentano anche scaglie superficiali abrasive. Questi strati duri scavano una tacca distinta nella linea di inserimento.
Bordo di riporto (BUE): ciò si verifica frequentemente a velocità di taglio inferiori. Il materiale Inconel caldo si salda fisicamente al bordo dell'inserto. Quando questo materiale saldato alla fine si stacca, porta con sé pezzi microscopici di carburo. Ciò provoca una rapida microscheggiatura.
Usura sui fianchi e deformazione plastica: le superleghe a base di nichel sono incredibilmente abrasive. Il carico termico estremo ammorbidisce il legante negli inserti in metallo duro. Il tagliente si deforma fisicamente sotto l'intensa pressione e l'attrito abrasivo.
Tipo di usura |
Causa primaria |
Contromisura efficace |
|---|---|---|
Usura della tacca DOC |
Strati induriti, scaglie abrasive |
Variare la profondità di taglio, utilizzare inserti rotondi |
Bordo costruito (BUE) |
Basse velocità, scarsa lubrificazione |
Aumentare il refrigerante ad alta pressione, regolare l'SFM |
Deformazione plastica |
Calore localizzato estremo |
Selezionare qualità rivestite resistenti al calore |
L’usura incontrollata degli utensili comporta gravi implicazioni nel settore aerospaziale. Un inserto smussato spinge il materiale invece di tagliarlo in modo netto. Questo attrito induce tensioni residue e crepe microscopiche sulla superficie del componente. Questi difetti invisibili compromettono completamente l'integrità della superficie. Violano direttamente le rigorose certificazioni delle parti aerospaziali e mettono a rischio la sicurezza del volo.
La tornitura aerospaziale richiede un cambiamento fondamentale nel modo in cui si valutano i macchinari. È necessario dare priorità allo smorzamento delle vibrazioni pesanti rispetto ai movimenti rapidi ad alta velocità. La rigidità batte sempre la velocità quando si tagliano le superleghe. Una norma Il tornio CNC presenta spesso un design leggero pensato per alluminio o acciaio dolce. Genererà microvibrazioni durante i tagli pesanti. Queste vibrazioni distruggono quasi istantaneamente gli inserti in metallo duro e ceramica durante il taglio dell'Inconel.
Sono necessarie caratteristiche architettoniche specializzate per sopravvivere alla lavorazione delle superleghe. La struttura a scatola offre un assorbimento delle vibrazioni superiore rispetto alle guide lineari standard. Il maggiore contatto superficiale smorza le frequenze di risonanza prima che raggiungano la punta dell'utensile.
Anche le prestazioni del mandrino determinano il vostro successo. Inconel richiede un metraggio superficiale molto basso (SFM) per evitare una rapida bruciatura dell'inserto. Pertanto, i mandrini devono fornire la massima coppia fisica a regimi inferiori. Le macchine standard perdono potenza a basse velocità. Stallano o subiscono micro-esitazioni durante le sgrossature pesanti. Una vera configurazione per impieghi gravosi mantiene l'assoluta autorità di rotazione indipendentemente dalla pressione di taglio.
La stabilità termica gioca un ruolo altrettanto importante. I cicli di tornitura aerospaziale sono lunghi e generano un incredibile calore ambientale. Le massicce basi della macchina in ghisa resistono alla distorsione termica. Garantiscono che il mandrino e la torretta rimangano allineati per un ciclo di più ore.
Valuta il successo della tua attrezzatura esclusivamente in base ai tassi volumetrici di rimozione del materiale (MRR) ottenuti senza indurre vibrazioni. Se la tua macchina trema, i tuoi strumenti falliranno.
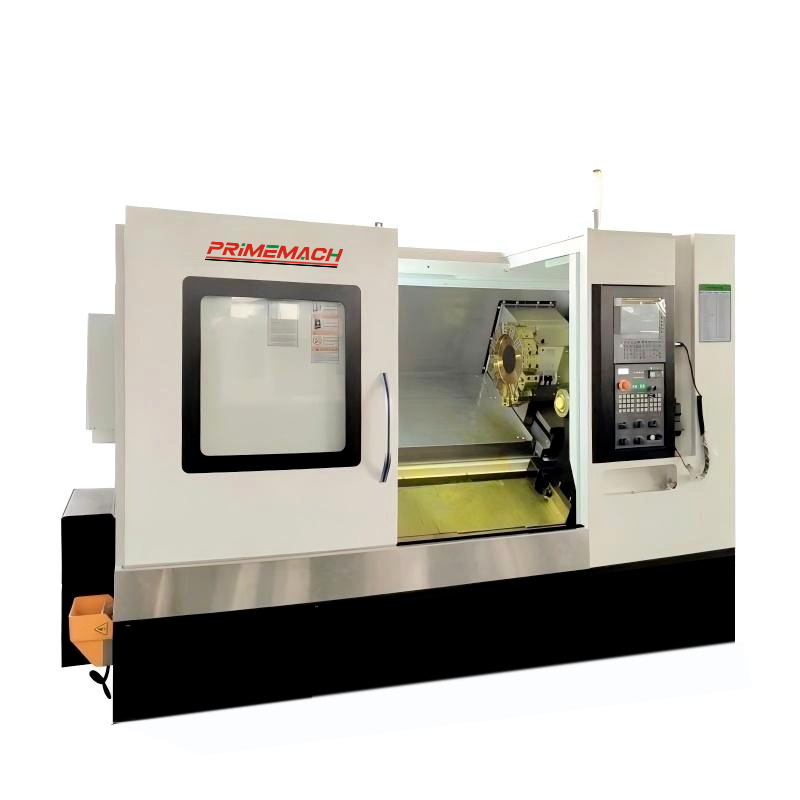
La selezione del giusto materiale da taglio determina o distrugge la vostra operazione. Sono necessarie geometrie e rivestimenti specifici per contrastare le proprietà difensive dell'Inconel. La tua strategia di inserimento determina l'intero approccio alla programmazione.
Gli inserti in metallo duro rimangono lo standard del settore per tagli interrotti e operazioni più lente. È necessario selezionare carburi rivestiti PVD o CVD progettati specificamente per ambienti ad alto calore. Richiedono taglienti notevolmente affilati. Gli angoli di spoglia positivi aiutano a tagliare il materiale in modo pulito. Questa forte azione di taglio riduce al minimo il pericoloso effetto di incrudimento sulla superficie rimanente del pezzo.
La ceramica Sialon e la ceramica rinforzata con baffi offrono un approccio diverso. Sono altamente validi per Tornio CNC per parti ad alta resistenza per evitare rotture istantanee.
Il tuo programmatore CAM ha un potere immenso sulla durata dell'utensile. Devono implementare percorsi utensile strategici per ingannare il materiale. Considera queste regole di programmazione essenziali:
Variare la profondità di taglio: programmare ciascuna passata di sgrossatura a una profondità leggermente diversa. Ciò impedisce all'usura ad intaglio localizzata di distruggere un punto specifico sul tagliente dell'inserto.
Implementa la sgrossatura dinamica: utilizza percorsi utensile avanzati per mantenere carichi di truciolo incredibilmente coerenti. I picchi di pressione di taglio provocano microscheggiature immediate.
Non soffermarsi mai sul taglio: se un utensile smette di muoversi mentre è impegnato, sfrega il materiale. Ciò provoca un incrudimento immediato e grave. Il passaggio successivo probabilmente distruggerà l'inserto.
La gestione del calore determina la redditività complessiva. I sistemi di raffreddamento standard si guastano miseramente durante la tornitura di superleghe. Quando il liquido refrigerante di base colpisce la zona di taglio rovente, vaporizza istantaneamente. Questo crea un cuscino di vapore chiamato barriera al vapore. Questa barriera spinge fisicamente il refrigerante in entrata lontano dal tagliente dell'inserto.
I sistemi di raffreddamento ad alta pressione (HPC) sono completamente obbligatori. Sono necessarie pressioni pari o superiori a 1.000 PSI per sfondare con forza la barriera al vapore. Questa immensa pressione spara il liquido direttamente nello spazio microscopico tra il chip e l'inserto.
Erogare correttamente il fluido è importante tanto quanto la pressione. L'impianto idraulico del refrigerante attraverso l'utensile convoglia il liquido attraverso il portautensile stesso. Dirige il fluido esattamente sull'interfaccia critica del tagliente e del truciolo. Ciò realizza tre cose vitali contemporaneamente. Lubrifica il taglio, raffredda drasticamente il carburo e frattura fisicamente i trucioli di Inconel, notoriamente fibrosi, in pezzi maneggevoli.
Molte officine esitano ad aggiornare la fornitura di refrigerante. Ritengono che il costo iniziale di un sistema ad alta pressione sia troppo elevato. Tuttavia, questo aggiornamento si ripaga in modo incredibilmente rapido. Un HPC adeguato raddoppia o triplica facilmente la costosa durata dell'inserto. Ancora più importante, impedisce ai trucioli filamentosi di ricalcolarsi attorno al mandrino e di distruggere un pezzo forgiato aerospaziale di grande valore.
Per valutare il ritorno finanziario delle attrezzature pesanti è necessario guardare oltre il prezzo iniziale. È necessario concentrarsi intensamente sulle spese operative quotidiane e sul costo reale per parte prodotta. Il prezzo degli utensili consumabili può facilmente far impallidire i pagamenti delle macchine se non gestiti.
Le macchine standard hanno difficoltà a tagliare le leghe di nichel in modo efficiente. Questa mancanza di rigidità trasferisce forti vibrazioni direttamente agli utensili da taglio. Una macchina più economica e leggera potrebbe far risparmiare capitale in anticipo, ma consumerà inserti in metallo duro a una velocità tre volte superiore al normale. Se i tuoi operatori sostituiscono costantemente gli inserti rotti, il costo per pezzo sale alle stelle. Questi costi gonfiati dei materiali di consumo annulleranno completamente qualsiasi risparmio di capitale iniziale entro pochi mesi. Investire in un edificio costruito correttamente Il tornio CNC per impieghi gravosi stabilizza questi costi giornalieri nascosti.
La prevedibilità genera profitto. Quando una macchina rigida crea un'usura prevedibile degli utensili, riprendi il controllo del tuo programma. Si evitano catastrofici guasti a metà ciclo che rovinano costose forgiature. L'usura prevedibile consente di utilizzare la macroprogrammazione e la gestione automatizzata della durata dell'utensile. La macchina passerà semplicemente a un nuovo utensile gemello dopo un determinato numero di parti. Ciò mantiene il mandrino in rotazione e gli operatori concentrati sulla qualità.
La produzione aerospaziale richiede una documentazione impeccabile e processi affidabili. Attrezzature affidabili garantiscono una precisione dimensionale incredibilmente coerente su interi lotti. La rigidità superiore garantisce eccellenti finiture superficiali senza fratture da stress. Ciò riduce i pesanti colli di bottiglia del QA e abbassa drasticamente i tassi di scarto delle parti. Superare le ispezioni la prima volta aumenta direttamente i tuoi profitti.
L'aggiornamento delle capacità produttive richiede un processo di valutazione metodico. Sia che si aggiornino le risorse interne o si cerchi un partner esterno, sono necessari criteri rigorosi.
Controlla prima la tua linea di base attuale. Esamina i misuratori di carico del mandrino e analizza i dati storici sulle vibrazioni. Quando si valutano nuovi costruttori di macchine utensili, è necessario richiedere tagli di prova rigorosi. Richiedere loro di eseguire questi deflussi utilizzando specificamente forgiati Inconel 718. Il taglio dell’acciaio dolce non prova assolutamente nulla. Verificare che integrino nativamente il refrigerante ad alta pressione. Assicurarsi che offrano un robusto software di monitoraggio degli strumenti per rilevare l'usura prima del guasto.
Se esternalizzi componenti, controlla attentamente il fornitore. Verificare l'effettivo elenco delle attrezzature. Cerca specificamente la presenza di centri di tornitura per carichi pesanti e box-way. Richiedi loro casi di studio dettagliati. Devono dimostrare un forte controllo statistico del processo (SPC) specificamente sui componenti aerospaziali in lega di nichel. Se non dispongono di dati, probabilmente non hanno il controllo del processo di cui hai bisogno.
Una lavorazione Inconel di successo non significa trovare una soluzione di attrezzamento magica; richiede un approccio profondamente sistemico.
È necessario combinare un'architettura rigida della macchina, un'erogazione mirata di refrigerante ad alta pressione e una programmazione CAM altamente disciplinata.
Non scendere mai a compromessi sulla coppia del mandrino a basso numero di giri e sulla struttura scatolata durante la tornitura di superleghe aerospaziali.
Investire in apparecchiature adeguatamente configurate trasforma un'applicazione aerospaziale tradizionalmente ad alto rischio in un processo prevedibile e altamente redditizio.
Controlla oggi stesso le tue attuali operazioni di tornitura. Identifica i punti in cui i costi degli utensili di consumo riducono i profitti. Iniziare a delineare una transizione verso macchinari più pesanti e rigidi dotati di capacità di raffreddamento ad alta pressione. I vostri margini nel settore aerospaziale dipendono interamente dalla durata prevedibile dell'utensile.
R: Il tuo punto di partenza dipende fortemente dal materiale degli utensili. Per gli inserti in metallo duro, gli operatori generalmente iniziano tra 100 e 150 SFM. Spingendo più velocemente si rischia un immediato degrado termico. Gli inserti in ceramica funzionano molto più velocemente, spesso tra 600 e 1000 SFM, perché utilizzano il calore per plastificare il taglio. La rigidità della tua macchina determina fortemente la vera velocità massima.
R: È necessario programmare i percorsi CAM per variare la profondità di taglio tra le successive passate di sgrossatura. Ciò impedisce alla pelle abrasiva di incidere esattamente lo stesso punto sul bordo dell'inserto. Utilizzando inserti rotondi o utensili con angoli di attacco aggressivi si assottiglia inoltre il truciolo, distribuendo la forza di taglio su un'area più ampia.
R: Esiste una netta divisione in base agli strumenti. Quando si utilizzano inserti in metallo duro, il refrigerante ad alta pressione (1000+ PSI) è assolutamente obbligatorio per prevenire guasti immediati. Al contrario, in genere gli inserti in ceramica vengono utilizzati completamente asciutti. L'applicazione del refrigerante alla ceramica rovente provoca un enorme shock termico, frantumando istantaneamente l'inserto.
R: Le macchine standard sono spesso classificate per una potenza elevata al massimo numero di giri. Le superleghe ad alta resistenza richiedono giri al minuto molto bassi. I mandrini standard non dispongono della coppia fisica di fascia bassa necessaria per spingere materiale pesante a 50 giri/min. Hai bisogno di un riduttore specializzato o di un motore a coppia elevata progettato specificamente per la sgrossatura pesante.


