

Просмотры: 0 Автор: Редактор сайта Время публикации: 11.08.2026 Происхождение: Сайт


Inconel является основой современной аэрокосмической техники. Его огромная прочность на разрыв и, естественно, низкая теплопроводность делают его незаменимым для компонентов реактивных двигателей. Однако именно эти свойства делают его чрезвычайно разрушительным для режущих инструментов. Непредсказуемый выход из строя инструмента во время токарных операций приводит к огромным нагрузкам в цехе. Это напрямую приводит к бракованию дорогостоящих деталей, болезненным нарушениям требований AS9100 и серьезному снижению рентабельности производства.
Вы просто не можете себе позволить угадать, когда пластина может сломаться в середине цикла. Чтобы выжить в аэрокосмическом производстве, вам необходимо создать высоко предсказуемую среду обработки. Мы рассмотрим, как согласование выбора инструмента, стратегии подачи СОЖ и базовой жесткости станка решает эти сложные задачи. Вы узнаете, как стабилизировать затраты на расходные материалы, соблюдать строгие допуски на размеры в аэрокосмической отрасли и овладеть сложным искусством токарной обработки никелевых сплавов.
Концентрация тепла и быстрое наклеп являются основными причинами катастрофического выхода из строя инструментов из сплавов Inconel 718 и 625.
Износ наростов на кромке (BUE) и глубины резания можно смягчить, но не устранить, за счет строгого контроля скорости/подачи и подачи СОЖ под высоким давлением.
Стандартным токарным станкам часто не хватает крутящего момента шпинделя и необходимого структурного демпфирования; для достижения предсказуемого срока службы инструмента обычно требуется мощный токарный станок с ЧПУ.
При оценке оборудования для обработки из инконеля в аэрокосмической отрасли приоритет должен отдаваться термической стабильности, крутящему моменту на низких оборотах и жесткой конструкции направляющих, а не скорости быстрого перемещения.
Обработка суперсплавов на основе никеля придает зоне резания уникальную физику. Инконель стойко сохраняет свою структурную прочность даже при экстремальных температурах. Это создает основную проблему поворота в аэрокосмической отрасли. Во время типичной резки металла срезанная стружка поглощает выделяемое тепло и уносит его. Инконель ведет себя совершенно иначе. Тепло, выделяющееся при токарной обработке, передается непосредственно режущему инструменту. Чип поглощает очень мало тепловой энергии. Эта постоянная тепловая нагрузка быстро разрушает твердосплавные кромки.
При обработке этих материалов операторы часто сталкиваются с несколькими механизмами катастрофического износа. Вы должны понять их, чтобы предотвратить их.
Износ паза по глубине резания (DOC): Это происходит точно на линии глубины резания. Предыдущие проходы оставляют после себя сильно упрочненные слои. Оригинальные поковки также имеют абразивную поверхность. Эти твердые слои создают четкую выемку на линии вставки.
Наросшая кромка (BUE): это часто случается при более низких скоростях резания. Горячий материал инконель физически приваривается к кромке пластины. Когда этот сварной материал в конечном итоге отрывается, он уносит с собой микроскопические кусочки карбида. Это приводит к быстрому микрочипированию.
Износ задней поверхности и пластическая деформация. Суперсплавы на основе никеля невероятно абразивны. Экстремальная тепловая нагрузка размягчает связку твердосплавных пластин. Режущая кромка физически деформируется под сильным давлением и абразивным трением.
Тип износа |
Основная причина |
Эффективные меры противодействия |
|---|---|---|
DOC Notch Wear |
Наклепанные слои, абразивная окалина |
Меняйте глубину резания, используйте круглые пластины. |
Застроенная кромка (BUE) |
Низкие скорости, плохая смазка. |
Увеличьте давление охлаждающей жидкости, отрегулируйте SFM. |
Пластическая деформация |
Экстремальная локализованная жара |
Выбирайте марки с термостойким покрытием |
Неконтролируемый износ инструмента влечет за собой серьезные последствия в аэрокосмической отрасли. Тупая вставка толкает материал, а не аккуратно его срезает. Это трение вызывает остаточные напряжения и микроскопические трещины на поверхности детали. Эти невидимые дефекты полностью нарушают целостность поверхности. Они напрямую нарушают строгие правила сертификации деталей аэрокосмической отрасли и ставят под угрозу безопасность полетов.
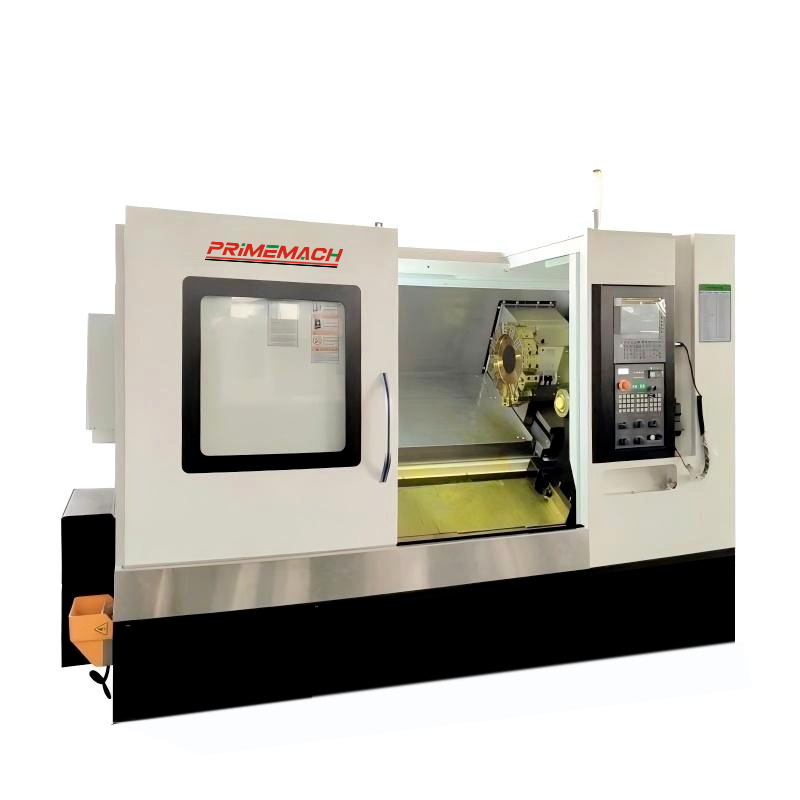
Токарная обработка в аэрокосмической отрасли требует фундаментального изменения в подходе к оценке оборудования. Вы должны отдавать предпочтение сильному гашению вибраций перед быстрыми движениями на высокой скорости. При резке суперсплавов жесткость всегда превосходит скорость. Стандарт Токарный станок с ЧПУ часто имеет легкую конструкцию, предназначенную для обработки алюминия или мягкой стали. Он будет генерировать микровибрации во время тяжелых резов. Эта вибрация почти мгновенно разрушает твердосплавные и керамические пластины при резке инконеля.
Вам нужны специальные архитектурные особенности, чтобы выдержать обработку суперсплавов. Коробчатая конструкция направляющих обеспечивает превосходное поглощение вибрации по сравнению со стандартными линейными направляющими. Увеличенный поверхностный контакт гасит резонансные частоты еще до того, как они достигают кончика инструмента.
Производительность шпинделя также определяет ваш успех. Для Inconel требуется очень малая площадь поверхности (SFM), чтобы предотвратить быстрое пригорание пластины. Следовательно, шпиндели должны обеспечивать максимальный физический крутящий момент при более низких оборотах. Стандартные машины теряют мощность на низких скоростях. Они останавливаются или испытывают микрозадержки во время тяжелой черновой обработки. Настоящая установка для тяжелых условий эксплуатации сохраняет абсолютную вращательную силу независимо от давления резания.
Термическая стабильность играет не менее важную роль. Циклы токарной обработки в аэрокосмической отрасли длительны и выделяют невероятное окружающее тепло. Массивные чугунные основания машины устойчивы к термическим деформациям. Они гарантируют, что шпиндель и револьверная головка остаются выровненными в течение многочасового цикла.
Оценивайте успех вашего оборудования исключительно по объемной скорости съема материала (MRR), достигаемой без возникновения вибрации. Если ваша машина трясется, ваши инструменты выйдут из строя.
Выбор правильного режущего материала улучшает или разрушает вашу работу. Вам нужна определенная геометрия и покрытие, чтобы противодействовать защитным свойствам Inconel. Ваша стратегия вставки диктует весь ваш подход к программированию.
Твердосплавные пластины остаются отраслевым стандартом для прерывистого резания и более медленных операций. Вам следует выбирать твердые сплавы с покрытием PVD или CVD, разработанные специально для работы в условиях высоких температур. Они требуют чрезвычайно острых режущих кромок. Положительные передние углы помогают аккуратно резать материал. Такое резкое срезающее действие сводит к минимуму опасный эффект наклепа на оставшейся поверхности детали.
Сиалоновая керамика и керамика, армированная нитевидными кристаллами, предлагают другой подход. Они очень пригодны для непрерывной токарной обработки на гораздо более высоких скоростях. Керамические инструменты фактически используют выделяемое тепло для пластификации зоны сдвига. Они раскаляют металл докрасна, что облегчает его удаление. Однако керамика невероятно хрупкая. Их успешное выполнение требует чрезвычайно жесткой Токарный станок с ЧПУ для высокопрочных деталей, предотвращающий мгновенное разрушение.
Ваш CAM-программист имеет огромную власть над сроком службы инструмента. Они должны использовать стратегические траектории обработки, чтобы обмануть материал. Обратите внимание на следующие важные правила программирования:
Меняйте глубину резания: программируйте каждый проход черновой обработки на немного разную глубину. Это предотвращает разрушение определенного места на кромке пластины из-за локального износа.
Внедрите динамическую черновую обработку: используйте усовершенствованные траектории обработки для обеспечения невероятно стабильной нагрузки стружки. Скачки давления резания вызывают немедленное микростружение.
Никогда не задерживайтесь на резе: если инструмент перестает двигаться во время зацепления, он трет материал. Это вызывает мгновенное сильное наклепение. Следующий проход, скорее всего, разрушит вставку.
Управление теплом определяет вашу общую прибыльность. Стандартные системы подачи охлаждающей жидкости с треском выходят из строя во время точения суперсплавов. Когда основная охлаждающая жидкость попадает в раскаленную зону резки, она мгновенно испаряется. Это создает паровую подушку, называемую пароизоляцией. Этот барьер физически отталкивает поступающую СОЖ от кромки пластины.
Системы подачи охлаждающей жидкости под высоким давлением (HPC) полностью обязательны. Вам необходимо давление 1000 фунтов на квадратный дюйм или выше, чтобы силой преодолеть пароизоляцию. Это огромное давление выбрасывает жидкость прямо в микроскопическое пространство между чипом и вставкой.
Правильная подача жидкости имеет такое же значение, как и давление. Трубопровод СОЖ, проходящий через инструмент, направляет жидкость через сам держатель инструмента. Он направляет жидкость точно на критически важную режущую кромку и поверхность контакта стружки. Это позволяет достичь трех жизненно важных целей одновременно. Он смазывает резку, резко охлаждает твердый сплав и физически разбивает заведомо вязкую стружку из инконеля на легко управляемые куски.
Многие магазины не решаются модернизировать систему подачи охлаждающей жидкости. Они считают первоначальную стоимость системы высокого давления слишком высокой. Однако это обновление окупается невероятно быстро. Правильный HPC легко удвоит или утроит срок службы дорогостоящей пластины. Что еще более важно, это предотвращает перемещение волокнистой стружки вокруг патрона и разрушение очень ценной поковки в аэрокосмической отрасли.
Оценка финансовой отдачи от тяжелого оборудования требует выхода за рамки первоначальной цены. Вы должны уделять пристальное внимание ежедневным эксплуатационным расходам и реальной стоимости произведенной детали. Цена на расходные инструменты может легко затмить платежи за оборудование, если их не контролировать.
Стандартные станки с трудом справляются с эффективной резкой никелевых сплавов. Отсутствие жесткости передает сильную вибрацию непосредственно на режущие инструменты. Более дешевый и легкий станок может сэкономить первоначальный капитал, но он будет потреблять твердосплавные пластины в три раза быстрее, чем обычно. Если ваши операторы постоянно заменяют сломанные вставки, ваши затраты на деталь резко возрастут. Эти завышенные затраты на расходные материалы полностью сведут на нет первоначальную экономию капитала всего за несколько месяцев. Инвестиции в правильно построенный Мощный токарный станок с ЧПУ стабилизирует эти скрытые ежедневные затраты.
Предсказуемость приносит прибыль. Когда жесткий станок создает предсказуемый износ инструмента, вы восстанавливаете контроль над своим графиком. Вы избегаете катастрофических отказов в середине цикла, которые разрушают дорогие поковки. Прогнозируемый износ позволяет использовать макропрограммирование и автоматизированное управление сроком службы инструмента. Станок просто заменит новый родственный инструмент после определенного количества деталей. Это позволяет шпинделю вращаться, а операторы сосредоточены на качестве.
Аэрокосмическое производство требует безупречной документации и надежных процессов. Надежное оборудование обеспечивает невероятную точность размеров всей партии. Превосходная жесткость гарантирует отличное качество поверхности без разрушения под напряжением. Это уменьшает узкие места в обеспечении качества и значительно снижает процент бракованных деталей. Прохождение проверок с первого раза напрямую увеличивает вашу прибыль.
Обновление ваших производственных возможностей требует методического процесса оценки. Независимо от того, обновляете ли вы внутренние активы или ищете внешнего партнера, вам нужны строгие критерии.
Сначала проверьте свой текущий базовый уровень. Просмотрите свои измерители нагрузки шпинделя и проанализируйте исторические данные о вибрации. При оценке новых производителей станков требуйте строгих испытаний. Попросите их выполнить эти сливы специально с использованием поковок Inconel 718. Резка мягкой стали абсолютно ничего не доказывает. Убедитесь, что они имеют встроенную систему охлаждения под высоким давлением. Убедитесь, что они предлагают надежное программное обеспечение для мониторинга инструментов, позволяющее выявить износ до выхода из строя.
Если вы передаете компоненты на аутсорсинг, тщательно проверяйте поставщика. Проверьте их фактический список оборудования. Особое внимание обратите на наличие мощных токарных центров коробчатого типа. Запросите у них подробные тематические исследования. Они должны продемонстрировать строгий статистический контроль процессов (SPC), особенно при производстве компонентов аэрокосмической отрасли из никелевых сплавов. Если им не хватает данных, им, скорее всего, не хватает необходимого вам контроля над процессом.
Успешная обработка Inconel заключается не в поиске волшебного инструментального решения; это требует глубоко системного подхода.
Вам необходимо объединить жесткую архитектуру станка, целенаправленную подачу СОЖ под высоким давлением и строгое программирование CAM.
Никогда не идите на компромисс в отношении крутящего момента шпинделя на низких оборотах и конструкции коробчатого сечения при токарной обработке суперсплавов аэрокосмической отрасли.
Инвестиции в правильно настроенное оборудование превращают традиционно высокорискованное аэрокосмическое применение в предсказуемый и высокорентабельный процесс.
Проведите аудит своих текущих токарных операций сегодня. Определите, где затраты на расходные инструменты приводят к утечке прибыли. Начните планировать переход к более тяжелому и жесткому оборудованию, оснащенному охлаждающей жидкостью под высоким давлением. Ваша рентабельность в аэрокосмической отрасли полностью зависит от предсказуемого срока службы инструмента.
Ответ: Ваша отправная точка во многом зависит от материала вашего инструмента. Для твердосплавных пластин операторы обычно начинают со скорости от 100 до 150 SFM. Увеличение скорости может привести к немедленной термической деградации. Керамические вставки работают намного быстрее, часто от 600 до 1000 SFM, поскольку они используют тепло для пластификации реза. Жесткость вашей машины во многом определяет истинную максимальную скорость.
О: Вы должны запрограммировать траектории CAM для изменения глубины резания между последовательными проходами черновой обработки. Это не позволяет абразивной шкурке повредить одно и то же место на кромке пластины. Использование круглых пластин или инструментов с агрессивными углами в плане также приводит к утончению стружки, распределяя силу резания по большей площади.
О: Существует строгое разделение по инструментам. При использовании твердосплавных пластин подача СОЖ под высоким давлением (1000+ фунтов на квадратный дюйм) абсолютно обязательна, чтобы предотвратить немедленный выход из строя. И наоборот, керамические вставки обычно работают полностью сухими. Нанесение охлаждающей жидкости на раскаленную керамику вызывает сильный тепловой удар, мгновенно разрушающий вставку.
Ответ: Стандартные машины часто рассчитаны на высокую мощность при максимальных оборотах. Высокопрочные суперсплавы требуют очень низких оборотов. Стандартным шпинделям не хватает физического крутящего момента на низких оборотах, необходимого для прохождения тяжелого материала со скоростью 50 об/мин. Вам понадобится специализированный редуктор или двигатель с высоким крутящим моментом, предназначенный специально для тяжелой черновой обработки.


