

Visualizações: 0 Autor: Editor do site Horário de publicação: 11/08/2026 Origem: Site


Inconel é a espinha dorsal da engenharia aeroespacial moderna. Sua imensa resistência à tração e condutividade térmica naturalmente baixa o tornam essencial para componentes de motores a jato. No entanto, estas propriedades exatas tornam-no notoriamente destrutivo para ferramentas de corte. A falha imprevisível da ferramenta durante as operações de torneamento cria enormes responsabilidades no chão de fábrica. Isso leva diretamente ao descarte de peças de alto valor, dolorosas falhas de conformidade com AS9100 e margens de produção gravemente comprometidas.
Você simplesmente não pode se dar ao luxo de adivinhar quando uma pastilha pode quebrar no meio do ciclo. Para sobreviver na fabricação aeroespacial, é necessário estabelecer um ambiente de usinagem altamente previsível. Exploraremos como o alinhamento de sua seleção de ferramentas, estratégia de fornecimento de refrigeração e rigidez subjacente da máquina resolve esses desafios intensos. Você aprenderá como estabilizar seus custos de consumíveis, manter tolerâncias dimensionais aeroespaciais rígidas e dominar a complexa arte do torneamento de ligas de níquel.
A concentração de calor e o rápido endurecimento por trabalho são as principais causas de falha catastrófica da ferramenta oltar)
O desgaste da borda postiça (BUE) e do entalhe na profundidade de corte podem ser atenuados, mas não eliminados, por meio de controle rigoroso de velocidade/avanço e refrigeração de alta pressão.
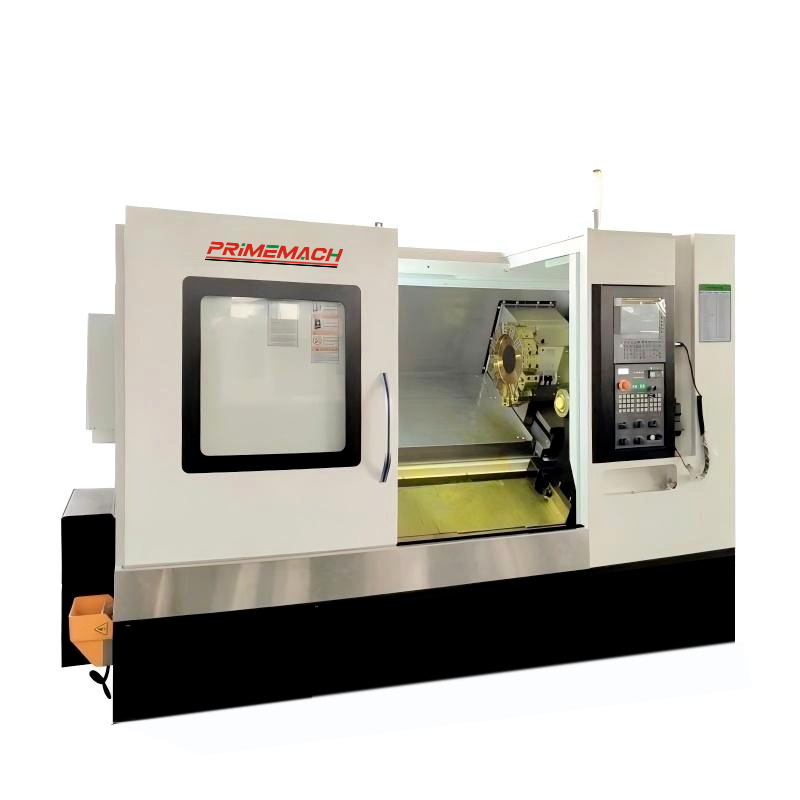
Os centros de torneamento padrão muitas vezes não possuem o torque do fuso e o amortecimento estrutural necessários; normalmente é necessário um torno CNC para serviços pesados para atingir uma vida útil previsível da ferramenta.
A avaliação de equipamentos para usinagem aeroespacial Inconel deve priorizar a estabilidade térmica, o torque de baixa rotação e a construção de vias rígidas em vez de velocidades de deslocamento rápidas.
A usinagem de superligas à base de níquel introduz uma física única em sua zona de corte. Inconel mantém teimosamente sua resistência estrutural mesmo em temperaturas extremas. Isso cria a raiz do problema do torneamento aeroespacial. Durante o corte típico de metal, o cavaco cortado absorve o calor gerado e o leva embora. Inconel se comporta de maneira totalmente diferente. O calor gerado durante o torneamento é transferido diretamente para a ferramenta de corte. O chip absorve muito pouca energia térmica. Esta carga térmica contínua degrada rapidamente as arestas de metal duro.
Os operadores frequentemente encontram vários mecanismos de desgaste catastróficos ao tornear esses materiais. Você deve entendê-los para evitá-los.
Desgaste do entalhe na profundidade de corte (DOC): Isso ocorre exatamente na linha de profundidade de corte. As passagens anteriores deixam para trás camadas fortemente endurecidas pelo trabalho. As películas de forjamento originais também apresentam escamas de superfície abrasivas. Essas camadas duras criam um entalhe distinto na linha de inserção.
Aresta postiça (BUE): Isso acontece frequentemente em velocidades de corte mais baixas. O material Inconel quente se solda fisicamente à aresta da pastilha. Quando esse material soldado eventualmente se rompe, ele leva consigo pedaços microscópicos do metal duro. Isso causa microlascamento rápido.
Desgaste de flanco e deformação plástica: As superligas à base de níquel são incrivelmente abrasivas. A carga térmica extrema amolece o ligante nas pastilhas de metal duro. A aresta de corte deforma-se fisicamente sob intensa pressão e fricção abrasiva.
Tipo de desgaste |
Causa Primária |
Contramedida Eficaz |
|---|---|---|
Desgaste do entalhe DOC |
Camadas endurecidas, incrustações abrasivas |
Varie as profundidades de corte, use pastilhas redondas |
Borda Construída (BUE) |
Baixas velocidades, má lubrificação |
Aumente o refrigerante de alta pressão, ajuste o SFM |
Deformação Plástica |
Calor extremo localizado |
Selecione classes revestidas resistentes ao calor |
O desgaste descontrolado da ferramenta traz graves implicações aeroespaciais. Uma inserção cega empurra o material em vez de cortá-lo de maneira limpa. Esse atrito induz tensões residuais e rachaduras microscópicas na superfície do componente. Esses defeitos invisíveis comprometem totalmente a integridade da superfície. Eles violam diretamente as rigorosas certificações de peças aeroespaciais e colocam em risco a segurança do voo.
O torneamento aeroespacial requer uma mudança fundamental na forma como você avalia as máquinas. Você deve priorizar o amortecimento de vibrações pesadas em vez de movimentos rápidos e de alta velocidade. A rigidez sempre supera a velocidade no corte de superligas. Um padrão O torno CNC geralmente apresenta um design leve destinado a alumínio ou aço-carbono. Irá gerar microvibrações durante cortes pesados. Essa vibração destrói pastilhas de metal duro e cerâmica quase instantaneamente ao cortar Inconel.
Você precisa de recursos arquitetônicos especializados para sobreviver à usinagem de superligas. A construção de guias lineares oferece absorção de vibração superior em comparação com guias lineares padrão. O aumento do contato superficial amortece as frequências ressonantes antes que elas alcancem a ponta da ferramenta.
O desempenho do fuso também determina o seu sucesso. Inconel requer metragem de superfície muito baixa (SFM) para evitar queima rápida da pastilha. Portanto, os fusos devem fornecer torque físico máximo em RPMs mais baixas. As máquinas padrão perdem potência em baixas velocidades. Eles param ou sofrem micro-hesitações durante desbaste pesado. Uma configuração verdadeiramente resistente mantém autoridade rotacional absoluta, independentemente da pressão de corte.
A estabilidade térmica desempenha um papel igualmente importante. Os ciclos de giro aeroespacial são longos e geram um calor ambiente incrível. As enormes bases da máquina em ferro fundido resistem à distorção térmica. Eles garantem que o fuso e a torre permaneçam alinhados durante um ciclo de várias horas.
Avalie o sucesso do seu equipamento apenas com base nas taxas volumétricas de remoção de material (MRR) alcançadas sem induzir vibrações. Se sua máquina tremer, suas ferramentas irão falhar.
Selecionar o material de corte certo determina o sucesso ou o fracasso da sua operação. Você precisa de geometrias e revestimentos específicos para neutralizar as propriedades defensivas do Inconel. Sua estratégia de inserção dita toda a sua abordagem de programação.
As pastilhas de metal duro continuam sendo o padrão da indústria para cortes interrompidos e operações mais lentas. Você deve selecionar metal duro com revestimento PVD ou CVD projetado especificamente para ambientes de alta temperatura. Eles exigem arestas de corte notavelmente afiadas. Ângulos de inclinação positivos ajudam a cortar o material de forma limpa. Esta ação de cisalhamento acentuada minimiza o perigoso efeito de endurecimento na superfície restante da peça.
A cerâmica Sialon e a cerâmica reforçada com whisker oferecem uma abordagem diferente. Eles são altamente viáveis para operações de torneamento contínuo em velocidades muito mais altas. Na verdade, as ferramentas cerâmicas utilizam o calor gerado para plastificar a zona de cisalhamento. Eles deixam o metal em brasa, facilitando a remoção. No entanto, a cerâmica é incrivelmente frágil. Executá-los com sucesso exige uma abordagem extremamente rígida Torno CNC para peças de alta resistência para evitar quebras instantâneas.
Seu programador CAM detém imenso poder sobre a vida útil da ferramenta. Eles devem implantar caminhos de ferramentas estratégicos para enganar o material. Considere estas regras de programação essenciais:
Varie a profundidade de corte: Programe cada passo de desbaste com uma profundidade ligeiramente diferente. Isso evita que o desgaste localizado destrua um ponto específico na aresta da pastilha.
Implemente desbaste dinâmico: use percursos de ferramenta avançados para manter cargas de cavacos incrivelmente consistentes. Picos na pressão de corte causam microlascamento imediato.
Nunca permaneça no corte: se uma ferramenta parar de se mover enquanto estiver engatada, ela esfregará o material. Isso causa endurecimento imediato e severo. A próxima passagem provavelmente destruirá a inserção.
O gerenciamento de calor determina sua lucratividade geral. Os sistemas padrão de refrigeração por inundação falham miseravelmente durante o torneamento de superligas. Quando o líquido refrigerante básico atinge a zona de corte em brasa, ele vaporiza instantaneamente. Isso cria uma almofada de vapor chamada barreira de vapor. Esta barreira empurra fisicamente a refrigeração de entrada para longe da aresta da pastilha.
Os sistemas de refrigeração de alta pressão (HPC) são totalmente obrigatórios. Você precisa de pressões de 1.000 PSI ou superiores para romper com força a barreira de vapor. Essa imensa pressão lança líquido diretamente no espaço microscópico entre o chip e a pastilha.
Fornecer o fluido corretamente é tão importante quanto a pressão. O encanamento de refrigeração através da ferramenta direciona o líquido através do próprio porta-ferramenta. Ele direciona o fluido exatamente na aresta de corte crítica e na interface do cavaco. Isso alcança três coisas vitais simultaneamente. Ele lubrifica o corte, resfria drasticamente o metal duro e fratura fisicamente os notoriamente fibrosos cavacos de Inconel em pedaços manejáveis.
Muitas lojas hesitam em atualizar o fornecimento de refrigerante. Eles consideram o custo inicial de um sistema de alta pressão muito caro. No entanto, esta atualização se paga de forma incrivelmente rápida. O HPC adequado duplica ou triplica facilmente a cara vida útil da pastilha. Mais importante ainda, evita que cavacos fibrosos sejam recalculados ao redor do mandril e destruam uma peça forjada aeroespacial altamente valiosa.
Avaliar o retorno financeiro de equipamentos pesados exige olhar além do preço inicial de etiqueta. Você deve focar intensamente nos gastos operacionais diários e no custo real por peça produzida. O preço das ferramentas consumíveis pode facilmente diminuir os pagamentos da máquina se não for gerenciado.
As máquinas padrão lutam para cortar ligas de níquel com eficiência. Essa falta de rigidez transfere vibrações severas diretamente para as ferramentas de corte. Uma máquina mais barata e mais leve pode economizar capital inicial, mas consumirá pastilhas de metal duro três vezes mais do que a taxa normal. Se seus operadores trocam constantemente pastilhas quebradas, seu custo por peça dispara. Esses custos inflacionados de consumíveis anularão completamente qualquer economia inicial de capital em apenas alguns meses. Investir em uma construção adequada O torno CNC para serviço pesado estabiliza esses custos diários ocultos.
A previsibilidade gera lucro. Quando uma máquina rígida cria um desgaste previsível da ferramenta, você recupera o controle da sua programação. Você evita falhas catastróficas no meio do ciclo que arruínam peças forjadas caras. O desgaste previsível permite utilizar macroprogramação e gerenciamento automatizado da vida útil da ferramenta. A máquina simplesmente mudará para uma ferramenta irmã nova após um número designado de peças. Isso mantém o giro do fuso e os operadores focados na qualidade.
A fabricação aeroespacial exige documentação impecável e processos confiáveis. Equipamentos confiáveis garantem precisão dimensional incrivelmente consistente em lotes inteiros. A rigidez superior garante excelentes acabamentos superficiais sem fratura por tensão. Isso reduz grandes gargalos de controle de qualidade e reduz drasticamente as taxas de rejeição de peças. Passar nas inspeções pela primeira vez aumenta diretamente seus resultados financeiros.
Atualizar suas capacidades de produção requer um processo de avaliação metódico. Quer você atualize ativos internos ou procure um parceiro externo, você precisa de critérios rigorosos.
Audite primeiro sua linha de base atual. Revise seus medidores de carga do fuso e analise dados históricos de vibração. Ao avaliar novos fabricantes de máquinas-ferramenta, exija cortes de testes rigorosos. Exija que eles executem esses escoamentos especificamente usando peças forjadas de Inconel 718. Cortar aço-carbono não prova absolutamente nada. Verifique se eles integram refrigerante de alta pressão nativamente. Certifique-se de que eles oferecem um software robusto de monitoramento de ferramentas para detectar o desgaste antes da falha.
Se você terceirizar componentes, audite intensamente o fornecedor. Verifique a lista real de equipamentos. Procure especificamente a presença de centros de torneamento em caixa para serviços pesados. Solicite estudos de caso detalhados deles. Eles devem demonstrar um forte controle estatístico de processo (SPC), especificamente em componentes aeroespaciais de liga de níquel. Se não tiverem dados, provavelmente não terão o controle de processo necessário.
A usinagem Inconel bem-sucedida não significa encontrar uma solução mágica de ferramentas; requer uma abordagem profundamente sistêmica.
Você deve combinar arquitetura de máquina rígida, fornecimento de refrigeração de alta pressão direcionado e programação CAM altamente disciplinada.
Nunca comprometa o torque do fuso de baixa rotação e a construção em caixa ao tornear superligas aeroespaciais.
Investir em equipamentos configurados adequadamente transforma uma aplicação aeroespacial tradicionalmente de alto risco em um processo previsível e altamente lucrativo.
Audite hoje mesmo suas operações atuais de torneamento. Identifique onde seus custos com ferramentas consumíveis geram lucros. Comece a mapear uma transição para máquinas mais pesadas e rígidas, equipadas com recursos de refrigeração de alta pressão. Suas margens aeroespaciais dependem inteiramente da vida útil previsível da ferramenta.
R: Seu ponto de partida depende muito do material da ferramenta. Para pastilhas de metal duro, os operadores normalmente começam entre 100 e 150 SFM. Avançar mais rápido corre o risco de degradação térmica imediata. As pastilhas de cerâmica funcionam muito mais rápido, geralmente entre 600 e 1000 SFM, porque utilizam calor para plastificar o corte. A rigidez da sua máquina determina fortemente a verdadeira velocidade máxima.
R: Você deve programar seus caminhos CAM para variar a profundidade de corte entre passes de desbaste sucessivos. Isso evita que a pele abrasiva arranhe exatamente o mesmo ponto na borda da pastilha. Usar pastilhas redondas ou ferramentas com ângulos de ataque agressivos também afina o cavaco, distribuindo a força de corte por uma área maior.
R: Existe uma divisão estrita com base nas ferramentas. Ao usar pastilhas de metal duro, a refrigeração de alta pressão (1000+ PSI) é absolutamente obrigatória para evitar falhas imediatas. Por outro lado, você normalmente usa pastilhas de cerâmica completamente secas. A aplicação de refrigerante em cerâmicas incandescentes causa um grande choque térmico, quebrando a pastilha instantaneamente.
R: As máquinas padrão costumam ser classificadas para alta potência em RPMs máximas. Superligas de alta resistência requerem RPMs muito baixas. Os fusos padrão não possuem o torque físico de baixo custo necessário para empurrar materiais pesados a 50 RPM. Você precisa de uma caixa de engrenagens especializada ou de um motor de alto torque projetado especificamente para desbaste pesado.


