

Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 11.08.2026 Herkunft: Website


Inconel gilt als das ultimative Rückgrat der modernen Luft- und Raumfahrttechnik. Seine enorme Zugfestigkeit und die von Natur aus schlechte Wärmeleitfähigkeit machen es für Komponenten von Strahltriebwerken unverzichtbar. Aufgrund dieser genauen Eigenschaften ist es jedoch bekanntermaßen zerstörerisch für Schneidwerkzeuge. Unvorhersehbare Werkzeugausfälle bei Drehvorgängen führen zu enormen Belastungen in der Fertigung. Dies führt direkt zur Verschrottung hochwertiger Teile, schmerzhaften AS9100-Konformitätsfehlern und stark beeinträchtigten Produktionsmargen.
Sie können einfach nicht raten, wann eine Einlage mitten im Zyklus brechen könnte. Um in der Luft- und Raumfahrtfertigung bestehen zu können, müssen Sie eine äußerst vorhersehbare Bearbeitungsumgebung schaffen. Wir werden untersuchen, wie Sie diese intensiven Herausforderungen lösen können, indem Sie Ihre Werkzeugauswahl, Ihre Strategie zur Kühlmittelzufuhr und die zugrunde liegende Maschinensteifigkeit aufeinander abstimmen. Sie erfahren, wie Sie Ihre Verbrauchsmaterialkosten stabilisieren, strenge Maßtoleranzen für die Luft- und Raumfahrt einhalten und die komplexe Kunst des Drehens von Nickellegierungen beherrschen.
Wärmekonzentration und schnelle Kaltverfestigung sind die Hauptursachen für katastrophale Werkzeugausfälle bei Inconel 718 und 625.
Aufbauschneidenverschleiß (BUE) und Schnitttiefenkerbenverschleiß können durch strikte Geschwindigkeits-/Vorschubsteuerung und Hochdruckkühlmittel gemildert, aber nicht beseitigt werden.
Standarddrehzentren verfügen häufig nicht über das erforderliche Spindeldrehmoment und die erforderliche Strukturdämpfung; Um eine vorhersehbare Werkzeugstandzeit zu erreichen, ist in der Regel eine Hochleistungs-CNC-Drehmaschine erforderlich.
Bei der Bewertung von Geräten für die Inconel-Bearbeitung in der Luft- und Raumfahrt müssen thermische Stabilität, Drehmoment bei niedrigen Drehzahlen und eine starre Führungskonstruktion Vorrang vor schnellen Verfahrgeschwindigkeiten haben.
Die Bearbeitung von Superlegierungen auf Nickelbasis verleiht Ihrer Schneidzone eine einzigartige Physik. Inconel behält seine strukturelle Festigkeit auch bei extremen Temperaturen hartnäckig. Dies schafft das Grundproblem des Drehens in der Luft- und Raumfahrt. Beim typischen Metallschneiden nimmt der abgescherte Span die erzeugte Wärme auf und leitet sie ab. Inconel verhält sich völlig anders. Die beim Drehen entstehende Wärme wird direkt auf das Schneidwerkzeug übertragen. Der Chip absorbiert sehr wenig Wärmeenergie. Diese kontinuierliche Wärmebelastung führt zu einem schnellen Abbau der Hartmetallkanten.
Beim Drehen dieser Materialien stoßen Bediener häufig auf mehrere katastrophale Verschleißmechanismen. Sie müssen sie verstehen, um sie zu verhindern.
Kerbverschleiß der Schnitttiefe (DOC): Dieser tritt genau an der Schnitttiefenlinie auf. Vorherige Arbeitsgänge hinterlassen stark verfestigte Schichten. Originale Schmiedefelle weisen außerdem abrasive Oberflächenschuppen auf. Diese harten Schichten hinterlassen eine deutliche Kerbe in der Einfügelinie.
Aufbauschneide (BUE): Dies geschieht häufig bei niedrigeren Schnittgeschwindigkeiten. Heißes Inconel-Material verschweißt sich physikalisch mit der Einsatzkante. Wenn sich dieses verschweißte Material irgendwann löst, nimmt es mikroskopisch kleine Hartmetallstücke mit. Dies führt zu einem schnellen Mikroabplatzen.
Flankenverschleiß und plastische Verformung: Superlegierungen auf Nickelbasis sind unglaublich abrasiv. Die extreme Hitzebelastung erweicht den Binder in Hartmetalleinsätzen. Unter dem starken Druck und der abrasiven Reibung verformt sich die Schneidkante physikalisch.
Verschleißart |
Hauptursache |
Effektive Gegenmaßnahme |
|---|---|---|
DOC-Kerbverschleiß |
Kaltverfestigte Schichten, abrasiver Zunder |
Schnitttiefen variieren, runde Wendeschneidplatten verwenden |
Aufbaukante (BUE) |
Niedrige Geschwindigkeiten, schlechte Schmierung |
Hochdruck-Kühlmittel erhöhen, SFM anpassen |
Plastische Verformung |
Extreme lokale Hitze |
Wählen Sie hitzebeständig beschichtete Sorten |
Unkontrollierter Werkzeugverschleiß hat schwerwiegende Auswirkungen auf die Luft- und Raumfahrt. Ein stumpfer Einsatz drückt das Material, anstatt es sauber abzuscheren. Diese Reibung führt zu Eigenspannungen und Mikrorissen in der Bauteiloberfläche. Diese unsichtbaren Mängel beeinträchtigen die Oberflächenintegrität vollständig. Sie verstoßen direkt gegen strenge Zertifizierungen von Luft- und Raumfahrtteilen und gefährden die Flugsicherheit.
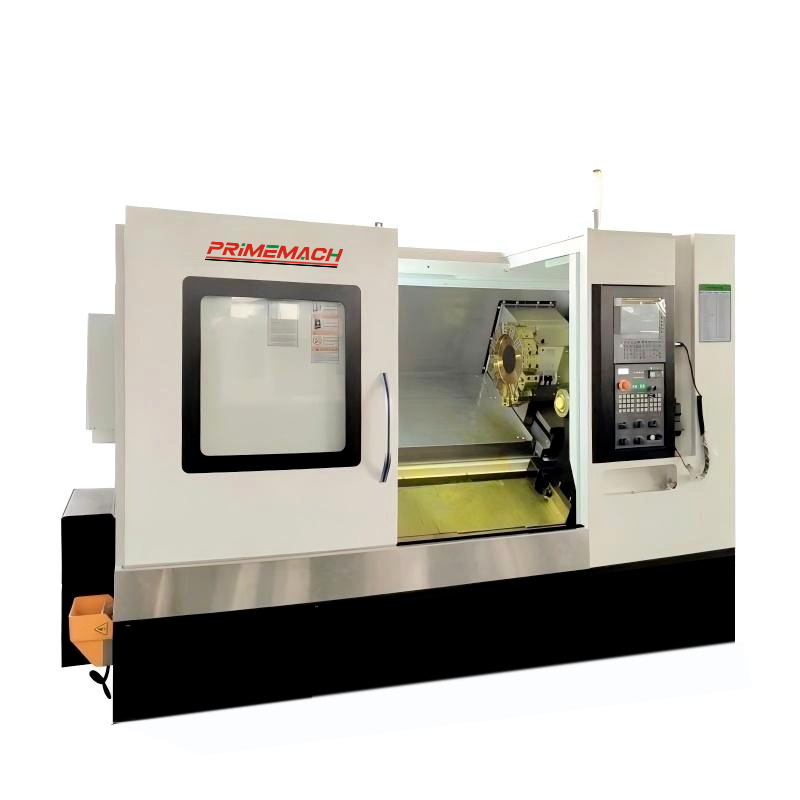
Das Drehen in der Luft- und Raumfahrt erfordert eine grundlegende Änderung in der Art und Weise, wie Sie Maschinen bewerten. Sie müssen der starken Vibrationsdämpfung Vorrang vor schnellen Hochgeschwindigkeitsbewegungen geben. Beim Schneiden von Superlegierungen ist die Steifigkeit immer wichtiger als die Geschwindigkeit. Ein Standard CNC-Drehmaschinen zeichnen sich häufig durch eine leichte Bauweise aus, die für Aluminium oder Baustahl gedacht ist. Bei schweren Schnitten erzeugt es Mikrovibrationen. Dieses Rattern zerstört Hartmetall- und Keramikeinsätze beim Schneiden von Inconel fast augenblicklich.
Sie benötigen spezielle architektonische Merkmale, um die Bearbeitung von Superlegierungen zu überstehen. Die Kastenführungskonstruktion bietet im Vergleich zu Standard-Linearführungen eine hervorragende Vibrationsdämpfung. Der erhöhte Oberflächenkontakt dämpft Resonanzfrequenzen, bevor sie die Werkzeugspitze erreichen.
Auch die Spindelleistung entscheidet über Ihren Erfolg. Inconel erfordert eine sehr geringe Oberflächenschicht (SFM), um ein schnelles Verbrennen der Einsätze zu verhindern. Daher müssen Spindeln bei niedrigeren Drehzahlen ein maximales physikalisches Drehmoment liefern. Standardmaschinen verlieren bei niedrigen Geschwindigkeiten an Leistung. Bei starker Schruppbearbeitung kommt es zum Stillstand oder zu Mikroverzögerungen. Bei einem echten Heavy-Duty-Setup bleibt die absolute Rotationskontrolle unabhängig vom Schneiddruck erhalten.
Eine ebenso große Rolle spielt die thermische Stabilität. Drehzyklen in der Luft- und Raumfahrt dauern lange und erzeugen eine unglaubliche Umgebungswärme. Massive Maschinenfüße aus Gusseisen widerstehen thermischer Verformung. Sie sorgen dafür, dass Spindel und Revolver über einen mehrstündigen Zyklus hinweg ausgerichtet bleiben.
Bewerten Sie den Erfolg Ihrer Ausrüstung ausschließlich anhand der volumetrischen Materialentfernungsraten (MRR), die ohne Vibrationen erzielt werden. Wenn Ihre Maschine wackelt, versagen Ihre Werkzeuge.
Die Auswahl des richtigen Schneidmaterials entscheidet über Ihren Betrieb. Sie benötigen spezielle Geometrien und Beschichtungen, um den defensiven Eigenschaften von Inconel entgegenzuwirken. Ihre Einfügestrategie bestimmt Ihren gesamten Programmieransatz.
Hartmetalleinsätze bleiben der Industriestandard für unterbrochene Schnitte und langsamere Vorgänge. Sie sollten PVD- oder CVD-beschichtete Hartmetalle wählen, die speziell für Umgebungen mit hoher Hitze entwickelt wurden. Sie erfordern bemerkenswert scharfe Schneidkanten. Positive Spanwinkel tragen dazu bei, das Material sauber zu scheren. Diese scharfe Scherwirkung minimiert den gefährlichen Kaltverfestigungseffekt auf der verbleibenden Teileoberfläche.
Sialon-Keramik und Whisker-verstärkte Keramik bieten einen anderen Ansatz. Sie eignen sich hervorragend für kontinuierliche Drehvorgänge mit viel höheren Geschwindigkeiten. Keramikwerkzeuge nutzen tatsächlich die erzeugte Wärme, um die Scherzone zu plastifizieren. Sie machen das Metall rotglühend und lassen sich so leichter entfernen. Allerdings ist Keramik unglaublich spröde. Der erfolgreiche Betrieb erfordert eine äußerst hohe Steifigkeit CNC-Drehmaschine für hochfeste Teile, um ein sofortiges Zerbrechen zu verhindern.
Ihr CAM-Programmierer hat immensen Einfluss auf die Werkzeugstandzeit. Sie müssen strategische Werkzeugwege einsetzen, um das Material auszutricksen. Beachten Sie diese wesentlichen Programmierregeln:
Variieren Sie die Schnitttiefe: Programmieren Sie jeden Schruppdurchgang mit einer leicht unterschiedlichen Tiefe. Dadurch wird verhindert, dass lokaler Kerbverschleiß eine bestimmte Stelle an der Wendeschneidplattenkante zerstört.
Implementieren Sie dynamisches Schruppen: Verwenden Sie erweiterte Werkzeugwege, um eine unglaublich konstante Spanlast aufrechtzuerhalten. Spitzen beim Schnittdruck verursachen sofortige Mikroausbrüche.
Verweilen Sie niemals im Schnitt: Wenn ein Werkzeug während des Eingriffs stehen bleibt, reibt es am Material. Dies führt zu einer sofortigen, starken Kaltverfestigung. Beim nächsten Durchgang wird der Einsatz wahrscheinlich zerstört.
Das Wärmemanagement bestimmt Ihre Gesamtrentabilität. Standard-Flutkühlmittelsysteme versagen beim Drehen von Superlegierungen kläglich. Wenn das Grundkühlmittel auf die glühende Schneidzone trifft, verdampft es sofort. Dadurch entsteht ein Dampfpolster, eine sogenannte Dampfsperre. Diese Barriere drückt das einströmende Kühlmittel physisch von der Wendeschneidplattenkante weg.
Hochdruck-Kühlmittelsysteme (HPC) sind absolut obligatorisch. Sie benötigen Drücke von 1.000 PSI oder mehr, um die Dampfsperre gewaltsam zu durchbrechen. Dieser enorme Druck schießt Flüssigkeit direkt in den mikroskopisch kleinen Raum zwischen Chip und Einsatz.
Die korrekte Abgabe der Flüssigkeit ist ebenso wichtig wie der Druck. Die Kühlmittelleitung durch das Werkzeug leitet die Flüssigkeit durch den Werkzeughalter selbst. Es leitet die Flüssigkeit genau auf die kritische Grenzfläche zwischen Schneidkante und Span. Dadurch werden drei wichtige Dinge gleichzeitig erreicht. Es schmiert den Schnitt, kühlt das Hartmetall drastisch ab und bricht die notorisch fadenziehenden Inconel-Späne physisch in handliche Stücke.
Viele Geschäfte zögern, ihre Kühlmittellieferung zu verbessern. Sie halten die Vorabkosten für ein Hochdrucksystem für zu hoch. Allerdings amortisiert sich dieses Upgrade unglaublich schnell. Mit dem richtigen HPC verdoppeln oder verdreifachen Sie ganz einfach die Lebensdauer Ihrer teuren Wendeschneidplatten. Noch wichtiger ist, dass es verhindert, dass sich faserige Späne um das Spannfutter herum ansammeln und ein äußerst wertvolles Schmiedestück für die Luft- und Raumfahrt zerstören.
Um die finanzielle Rendite von Hochleistungsgeräten zu bewerten, muss man über den anfänglichen Aufkleberpreis hinaus blicken. Sie müssen sich intensiv auf die täglichen Betriebsausgaben und die tatsächlichen Kosten pro produziertem Teil konzentrieren. Die Kosten für Verbrauchsmaterialien können die Maschinenzahlungen leicht in den Schatten stellen, wenn sie nicht verwaltet werden.
Standardmaschinen haben Schwierigkeiten, Nickellegierungen effizient zu schneiden. Dieser Mangel an Steifigkeit überträgt starke Vibrationen direkt auf Ihre Schneidwerkzeuge. Eine billigere, leichtere Maschine spart zwar im Voraus Kapital, verbraucht aber dreimal so viel Hartmetalleinsätze wie normal. Wenn Ihre Bediener defekte Einsätze ständig austauschen, steigen Ihre Kosten pro Teil sprunghaft an. Diese überhöhten Kosten für Verbrauchsmaterialien machen alle anfänglichen Kapitaleinsparungen innerhalb weniger Monate vollständig zunichte. Investition in einen ordnungsgemäß gebauten Eine Hochleistungs-CNC-Drehmaschine stabilisiert diese versteckten täglichen Kosten.
Vorhersehbarkeit generiert Gewinn. Wenn eine starre Maschine zu vorhersehbarem Werkzeugverschleiß führt, haben Sie wieder die Kontrolle über Ihren Zeitplan. Sie vermeiden katastrophale Ausfälle in der Mitte des Zyklus, die teure Schmiedeteile ruinieren. Vorhersehbarer Verschleiß ermöglicht Ihnen den Einsatz von Makroprogrammierung und automatisiertem Werkzeugstandzeitmanagement. Nach einer bestimmten Anzahl an Teilen wird die Maschine einfach auf ein neues Schwesterwerkzeug umgestellt. Dadurch bleibt die Spindel in Bewegung und die Bediener können sich auf die Qualität konzentrieren.
Die Luft- und Raumfahrtfertigung erfordert eine einwandfreie Dokumentation und zuverlässige Prozesse. Zuverlässige Geräte gewährleisten eine unglaublich konstante Maßgenauigkeit über die gesamte Charge hinweg. Überlegene Steifigkeit garantiert hervorragende Oberflächengüten ohne Spannungsrisse. Dies reduziert erhebliche QA-Engpässe und senkt die Ausschussquote Ihrer Teile drastisch. Wenn Sie Inspektionen gleich beim ersten Mal bestehen, steigern Sie direkt Ihren Gewinn.
Die Verbesserung Ihrer Produktionskapazitäten erfordert einen methodischen Bewertungsprozess. Unabhängig davon, ob Sie interne Ressourcen aufrüsten oder einen externen Partner suchen, benötigen Sie strenge Kriterien.
Überprüfen Sie zunächst Ihre aktuelle Baseline. Überprüfen Sie Ihre Spindellastmesser und analysieren Sie historische Vibrationsdaten. Fordern Sie bei der Bewertung neuer Werkzeugmaschinenhersteller strenge Testschnitte. Fordern Sie sie auf, diese Abläufe speziell unter Verwendung von Inconel 718-Schmiedeteilen durchzuführen. Das Schneiden von Weichstahl beweist absolut nichts. Stellen Sie sicher, dass sie Hochdruckkühlmittel nativ integrieren. Stellen Sie sicher, dass sie über eine robuste Werkzeugüberwachungssoftware verfügen, um Verschleiß vor einem Ausfall zu erkennen.
Wenn Sie Komponenten auslagern, prüfen Sie den Lieferanten gründlich. Überprüfen Sie ihre tatsächliche Ausrüstungsliste. Achten Sie besonders auf das Vorhandensein von hochbelastbaren Kastendrehzentren. Fordern Sie bei ihnen detaillierte Fallstudien an. Sie müssen eine starke statistische Prozesskontrolle (SPC) speziell für Luft- und Raumfahrtkomponenten aus Nickellegierungen nachweisen. Wenn es ihnen an Daten mangelt, fehlt ihnen wahrscheinlich die Prozesskontrolle, die Sie benötigen.
Bei der erfolgreichen Inconel-Bearbeitung geht es nicht darum, eine magische Werkzeuglösung zu finden; es erfordert einen zutiefst systemischen Ansatz.
Sie müssen eine starre Maschinenarchitektur, eine gezielte Hochdruck-Kühlmittelzufuhr und eine äußerst disziplinierte CAM-Programmierung kombinieren.
Machen Sie beim Drehen von Superlegierungen für die Luft- und Raumfahrt keine Kompromisse beim Spindeldrehmoment bei niedrigen Drehzahlen und der Kastenbauweise.
Durch die Investition in richtig konfigurierte Geräte wird eine traditionell risikoreiche Luft- und Raumfahrtanwendung zu einem vorhersehbaren, hochprofitablen Prozess.
Überprüfen Sie noch heute Ihre aktuellen Drehvorgänge. Identifizieren Sie, wo Ihre Kosten für Verbrauchsmaterialien zu Gewinneinbußen führen. Beginnen Sie mit der Planung eines Übergangs zu schwereren, steiferen Maschinen, die mit Hochdruckkühlmitteln ausgestattet sind. Ihre Margen in der Luft- und Raumfahrtindustrie hängen vollständig von der vorhersehbaren Werkzeuglebensdauer ab.
A: Ihr Ausgangspunkt hängt stark von Ihrem Werkzeugmaterial ab. Bei Hartmetalleinsätzen beginnen die Bediener typischerweise zwischen 100 und 150 SFM. Bei schnellerem Fahren besteht die Gefahr einer sofortigen thermischen Verschlechterung. Keramikeinsätze laufen viel schneller, oft zwischen 600 und 1000 SFM, weil sie Wärme nutzen, um den Schnitt zu plastifizieren. Die Steifigkeit Ihrer Maschine bestimmt maßgeblich die tatsächliche Höchstgeschwindigkeit.
A: Sie müssen Ihre CAM-Pfade so programmieren, dass die Schnitttiefe zwischen aufeinanderfolgenden Schruppdurchgängen variiert. Dadurch wird verhindert, dass die Schleifhaut genau die gleiche Stelle an der Schneidplattenkante aushöhlt. Durch die Verwendung runder Wendeschneidplatten oder Werkzeuge mit aggressiven Anstellwinkeln wird auch der Span dünner, wodurch die Schnittkraft auf eine größere Fläche verteilt wird.
A: Es gibt eine strikte Unterscheidung je nach Werkzeug. Bei der Verwendung von Hartmetalleinsätzen ist eine Hochdruckkühlung (1000+ PSI) unbedingt erforderlich, um einen sofortigen Ausfall zu verhindern. Im Gegensatz dazu lassen Sie Keramikeinsätze normalerweise völlig trocken laufen. Das Auftragen von Kühlmittel auf glühende Keramik führt zu einem massiven Thermoschock, der den Einsatz sofort zerbricht.
A: Standardmaschinen sind oft für hohe PS-Leistungen bei maximaler Drehzahl ausgelegt. Hochfeste Superlegierungen erfordern sehr niedrige Drehzahlen. Standardspindeln fehlt das physische Drehmoment im unteren Drehzahlbereich, das erforderlich ist, um schweres Material mit 50 U/min durchzudrücken. Sie benötigen ein spezielles Getriebe oder einen Motor mit hohem Drehmoment, der speziell für die schwere Schruppbearbeitung ausgelegt ist.


