

Просмотры: 0 Автор: Редактор сайта Время публикации: 28.05.2026 Происхождение: Сайт


Аэрокосмическая и оборонная промышленность (A&D) работает в реальности с высокими ставками. Низкая прибыль от экзотических материалов противоречит строгой политике абсолютной нетерпимости к отказам компонентов. Вы должны каждый день соответствовать строгим военным требованиям. Работа в этом секторе означает, что здесь нет права на ошибку. Выбор оборудования больше не ограничивается только скоростью обработки сырья. Сегодня команды по закупкам и инженерам сталкиваются с гораздо более сложной задачей. Вы должны тщательно смягчать термические деформации и минимизировать отходы астрономически дорогих сплавов. Кроме того, вам необходимо гарантировать повторяемость и соответствие требованиям аудита для каждой партии.
Мы исследуем, как современные технологии резки сочетаются со строгими требованиями производства A&D. Вы откроете для себя действенную систему оценки покупателя, которая поможет вам принимать решения о покупке. Модернизация вашего предприятия требует глубокого понимания поведения материалов в условиях сильного стресса. Эта статья устраняет разрыв между необработанными спецификациями станков и реальной реальностью цеха, сравнивая конкретные технологии резки, которые помогут вам достичь безупречных производственных результатов.
Материал определяет технологию: Выбор между лазером и водоструйной печатью во многом зависит от термической чувствительности и толщины подложки (например, титан или кевлар).
Сокращение количества отходов равно рентабельности инвестиций: передовые системы технического зрения и возможности микрообработки на современных режущих станках значительно сокращают отходы при использовании дорогих сплавов, таких как Inconel® и нитинол.
Соответствие является встроенным: подходящее оборудование изначально поддерживает производственные стандарты отслеживаемости (например, MIL-STD-130) и отсутствия FOD (посторонних предметов).
Реальность реализации: Оценка режущего станка в аэрокосмической и оборонной промышленности требует учета занимаемой площади, обучения операторов и затрат на расходные материалы, а также исходных показателей резки.
Зоны теплового воздействия (ЗТВ) представляют катастрофический риск для структурных компонентов аэрокосмической отрасли. Когда вы подвергаете чувствительные металлы чрезмерному нагреву, их микроструктура необратимо меняется. Традиционная механическая резка часто приводит к появлению неприемлемых микротрещин. Это также вызывает коробление тонких металлических изделий аэрокосмической промышленности. Эти дефекты нарушают структурную целостность конечной детали. Продвинутый Машина для резки использует высококонцентрированную энергию или методы холодной резки, чтобы полностью обойти эти термические риски. Минимизация ЗТВ гарантирует, что детали проходят строгие усталостные и стрессовые испытания без необходимости обширной вторичной обработки.
Аэрокосмическая промышленность в значительной степени зависит от дорогих и труднообрабатываемых суперсплавов. Такие материалы, как Рене 41 и никелевый сплав 625 или 718, требуют огромных капиталовложений. При обработке этих материалов выход материала определяет размер вашей прибыли. Ширина реза (количество материала, удаляемого во время резки) напрямую влияет на эффективность раскроя. Более узкий пропил позволяет упаковать больше деталей в один лист. Такая высокая плотность размещения значительно снижает процент брака. Потеря даже небольшого процента Inconel® напрямую влияет на вашу прибыль. Специализированные машины оптимизируют схемы раскроя, чтобы еще больше увеличить бюджет материалов.
Современное оборудование обеспечивает невероятную окупаемость инвестиций за счет объединения нескольких операций. Вы можете объединить резку, перфорацию и маркировку для отслеживания в одной установке. Уменьшение количества раз, когда оператор обрабатывает деталь, сводит к минимуму риски передачи от машины к машине. Каждый раз, когда компонент перемещается по цеху, он сталкивается с потенциальным загрязнением или опасностью падения. Обработка за одну установку сокращает время цикла, одновременно защищая ценные компоненты от случайного повреждения.
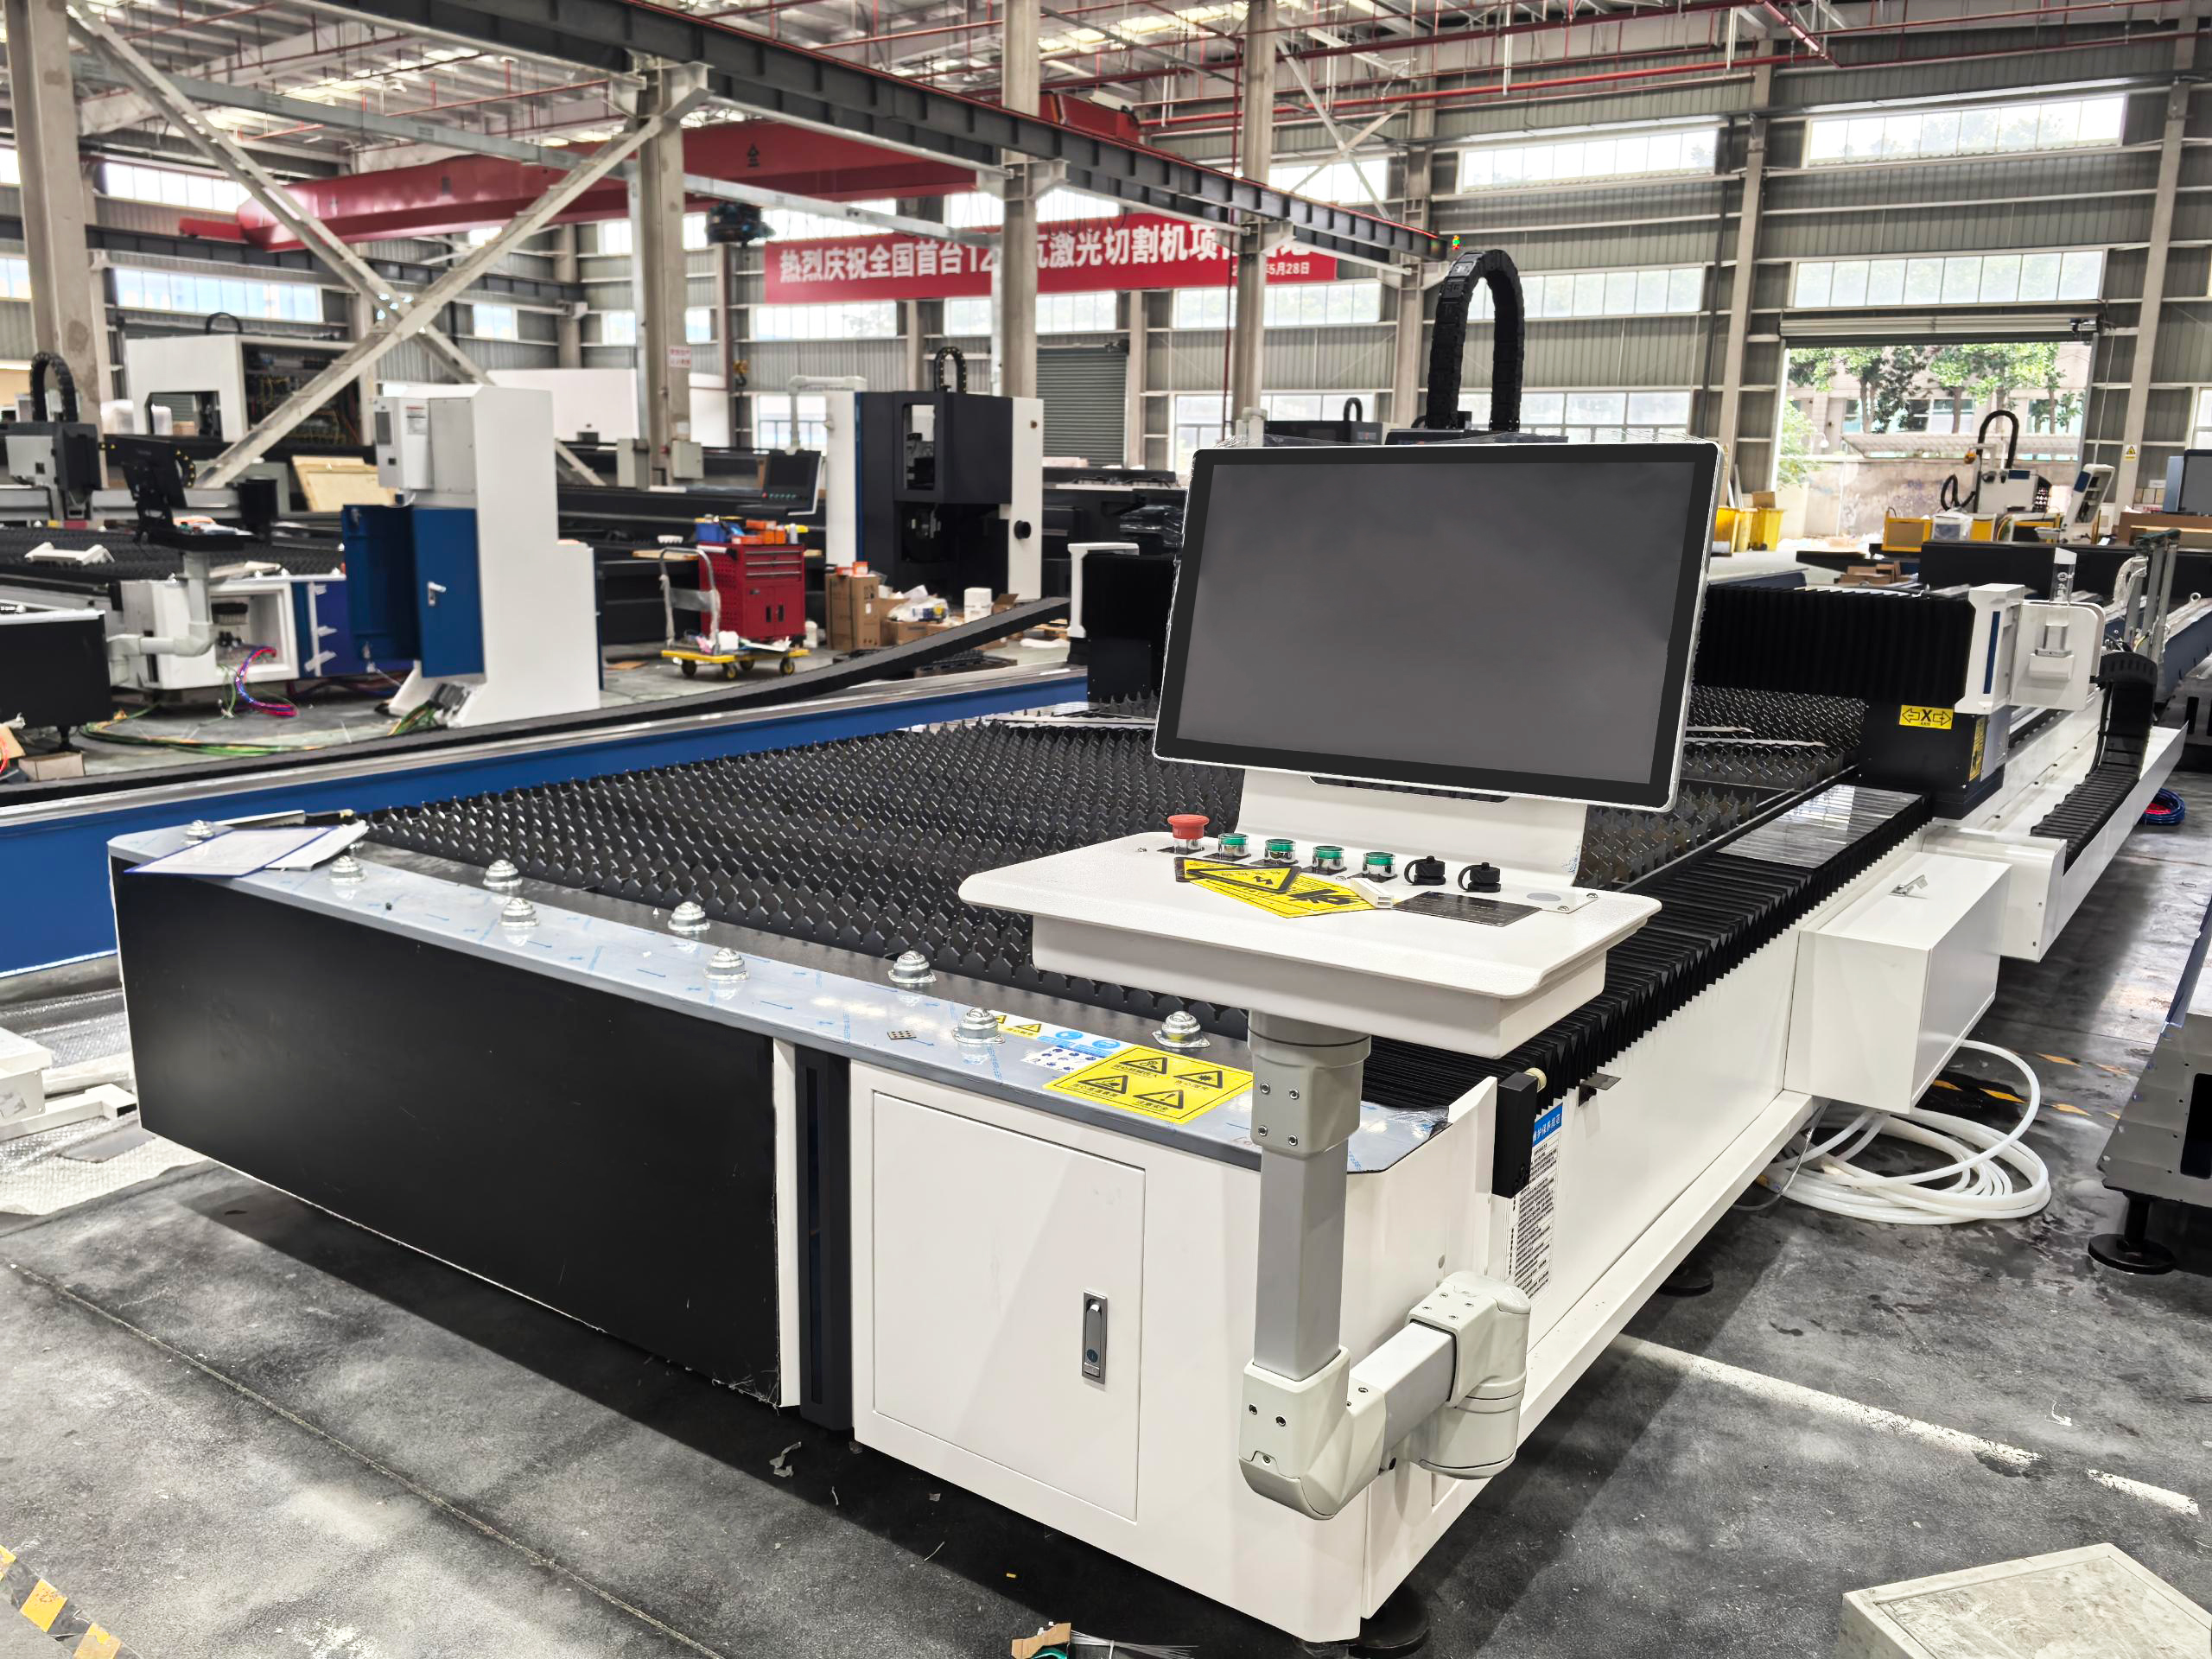
Выбор правильной технологии требует объективного согласования возможностей машины с конкретными результатами исследований и разработок. Мы используем метод полярного контраста, чтобы подчеркнуть преимущества каждой технологии.
Волоконные лазеры доминируют, когда вам нужна максимальная скорость и точность на микроуровне. Они обрабатывают листовые металлы тонкой и средней толщины с исключительной надежностью. Они особенно эффективны для сплавов с высокой отражающей способностью, таких как алюминий и титан. Инженеры аэрокосмической отрасли часто полагаются на 5-осевую лазерную резку труб для создания сложных 3D-профилей.
Вам следует оценивать эти системы на основе их способности выдерживать допуски на микроуровне до 0,1 мм. Они должны создавать чрезвычайно узкую ЗТВ. Кроме того, диодные лазеры прямого действия особенно отличаются качеством кромок при резке суперсплавов. Они обеспечивают возможности высокоскоростного прототипирования, что позволяет сократить циклы разработки продуктов.
Гидроабразивные струи представляют собой оптимальное решение для холодной резки. Они вносят нулевую термическую деформацию подложке. Это делает их лучшим выбором для термочувствительных композитов, таких как полимеры, армированные углеродным волокном (CFRP). Они легко разрезают баллистическое стекло, ткани военного назначения, такие как кевлар, и сверхтолстые материалы. Водометы могут пробить броню толщиной до 18 дюймов, не беспокоясь.
Оцените системы водоструйной резки на предмет их способности сохранять базовый характер материала. Поскольку в процессе не выделяется тепло, края никогда не плавятся и не затвердевают. Вы также можете одновременно резать несколько листов материала, что значительно увеличивает производительность оборонных подрядчиков.
Современное производство требует динамической компенсации пути. Интегрированные системы машинного зрения блестяще справляются с этой возникающей потребностью. Камеры высокого разрешения контролируют размещение материала в режиме реального времени. Они сканируют лист и автоматически регулируют режущую головку, чтобы предотвратить смещение. Если дорогостоящий лист титана слегка отклоняется от оси, станок мгновенно адаптирует траекторию обработки. Эта возможность значительно снижает процент брака, вызванного человеческими ошибками при загрузке.
Тип технологии |
Лучше всего подходит для |
Ключевое преимущество A&D |
Ограничения |
|---|---|---|---|
Волоконный лазер |
Тонкие/средние металлы, Алюминий, Титан |
Экстремальная скорость, допуск 0,1 мм, узкая ЗТВ |
Борется со сверхтолстыми броневыми листами |
Прямой диодный лазер |
Суперсплавы (Инконель®, Нитинол) |
Превосходное качество кромок, высокая эффективность раскроя |
Повышенная сложность первоначальной настройки |
Абразивная гидроабразивная резка |
Углепластик, кевлар, баллистическое стекло, толстая броня |
Нулевая термическая деформация, холодная резка |
Более медленная скорость обработки, чем у лазеров |
Реализация Станок для резки в аэрокосмической и оборонной сферах требует глубокого понимания конкретных приложений конечного использования. Оборудование должно адаптироваться к конкретным структурным и гидродинамическим требованиям.
Планеры, стрингеры и элементы конструкции:
В самолетах используются легкие и очень прочные конструкции, обеспечивающие целостность полета. Обработка этих элементов конструкции требует абсолютной точности. Машины должны постоянно обеспечивать чистые кромки без заусенцев. Устранение вторичных операций по снятию заусенцев ускоряет сроки производства. Безупречные края являются обязательным условием перед сборкой или точной сваркой.
Детали двигателя и системы трубопроводов для жидкости:
Реактивные двигатели требуют невероятно сложных геометрических профилей. На режущих станках обрабатываются выхлопные системы, впускные коллекторы и детали турбин из прочных суперсплавов. Точная 5-осевая резка труб одинаково важна и для жидкостных систем. Топливопроводы, гидравлические системы и воздуховоды требуют герметичных сопрягаемых поверхностей с нулевым допуском. Единственный микроскопический дефект в разрезе гидравлической трубки может привести к катастрофической потере жидкости во время полета.
Военная техника и баллистическая броня:
Подрядчики оборонного ведомства производят сверхмощные компоненты шасси и крепления для вооружения в строгие сроки. Современные автоматизированные боеприпасы требуют гибких подающих желобов, вырезанных по точным спецификациям. Машины должны эффективно обрабатывать стальные и композитные бронепанели высокой твердости. Процесс резки не может поставить под угрозу структурную целостность или баллистическую закалку брони.
Военное производство жестко регулируется. Вы должны поддерживать полную отслеживаемость каждого произведенного компонента. Современные системы резки полностью соответствуют требованиям MIL-STD-130. Они достигают этого с помощью быстрых вторичных операций. Операторы могут легко переключать станок с активной резки на лазерное травление. Это позволяет наносить постоянные серийные номера и штрих-коды на огнестрельное оружие, фонарики и детали двигателя. Встроенная маркировка обеспечивает идентификацию компонентов на протяжении всего их жизненного цикла в суровых боевых условиях.
Управление заместителя министра обороны (OUSD) требует строгих протоколов для критически важных технологий. Подрядчики оборонного сектора должны заниматься «надежным производством». Ваше оборудование должно обеспечивать надежную регистрацию данных и обнаружение аномалий. Машины должны контролировать свою производительность и останавливать работу, если допуски отклоняются. Более того, оборонная среда требует контролируемого доступа к программному обеспечению. Оборудование должно препятствовать неавторизованному пользователю изменять критические траектории движения инструмента или извлекать секретную геометрию детали.
Высококачественная машина выполняет множество функций в цехе. Помимо резки основных компонентов, эти станки можно использовать для производства высокостабильных приспособлений для сборочных линий. Специальная оснастка обеспечивает идеальное выравнивание деталей во время ручной сборки. Кроме того, некоторые лазерные системы можно настроить для подготовки поверхности. Лазерная очистка эффективно удаляет оксиды и загрязнения перед прецизионной сваркой трением с перемешиванием. Это гарантирует отсутствие FOD (посторонних предметов), что имеет первостепенное значение при сборке аэрокосмической продукции.
Команды по закупкам должны выйти за рамки теоретических скоростей сокращения. Оценка оборудования для объектов исследований и разработок включает в себя оценку реальных рисков внедрения и требований к инфраструктуре.
Передовые системы резки требуют серьезной подготовки оборудования. Перед установкой необходимо тщательно оценить воздействие на окружающую среду.
Вентиляция для тяжелых условий эксплуатации. При испарении современных композитов и химически активных металлов образуются опасные пары. Вам нужны надежные системы вытяжки, чтобы обеспечить безопасность цеха.
Управление водными ресурсами. Для водоструйных установок требуются специализированные системы рециркуляции воды и абразивной фильтрации. Безопасное обращение с абразивными отходами — это логистическое препятствие, которое вы должны решить.
Стабильность фундамента: высокоскоростные линейные двигатели создают огромные перегрузки. Пол вашего объекта должен быть достаточно толстым, чтобы поглощать вибрации, обеспечивая стабильность допусков на микроуровне.
Хранение вспомогательного газа. Лазерные системы потребляют большие объемы вспомогательных газов высокой чистоты (например, азота). Вы должны выделить безопасное пространство для хранения газа или его выработки на месте.
Никогда не полагайтесь исключительно на спецификации производителя. Материалы A&D ведут себя непредсказуемо при термическом или кинетическом стрессе. Группы закупок должны требовать от поставщиков проведения испытаний своих собственных запатентованных материалов. Реальные допуски часто сильно отклоняются от спецификаций, когда вы имеете дело с многослойными композитами или высокореактивными металлами. Специальный пробный запуск концепции покажет, как машина обрабатывает ваши конкретные схемы раскроя. В нем также указываются любые непредвиденные проблемы с затвердеванием или расслоением кромок, прежде чем вы подпишете заказ на поставку.
Выбор оптимального оборудования для вашего аэрокосмического и оборонного объекта требует методичного подхода с учетом рисков. Лучшая режущая машина редко имеет самую высокую теоретическую максимальную скорость. Вместо этого правильный выбор предсказуемо снижает термический риск, сохраняет целостность дорогостоящего материала и обеспечивает соответствие требованиям аудита. Лазерные системы доминируют в высокоскоростных прецизионных задачах обработки тонких металлов, а абразивные водоструйные системы превосходят толстую броню и термочувствительные композиты. Интеграция машинного зрения и маркировки для отслеживания непосредственно в ваш рабочий процесс защищает вашу прибыль.
Ваш окончательный следующий шаг — это аудит текущей производительности вашего цеха. Определите наиболее проблемный и дорогостоящий сплав, который в настоящее время страдает от высокого уровня брака. Рассчитайте точные материальные потери. Затем привлеките ведущих поставщиков для проведения специальной проверки концепции с использованием этого конкретного проблемного субстрата. Увидеть реальные результаты на собственных материалах — единственный способ подтвердить инвестиции в оборудование аэрокосмического класса.
Ответ: Абразивные водоструйные станки с ЧПУ являются абсолютно лучшим выбором для строгих требований нулевой HAZ (зоны термического воздействия). Они используют процесс холодной резки, который предотвращает коробление материала. При работе с тонкими металлами высококонтролируемые волоконные лазеры, использующие специальные вспомогательные газы высокой чистоты, также могут эффективно минимизировать тепловые искажения.
О: Да, но с оговорками. Водоструйные аппараты очень универсальны и без проблем безопасно и без проблем режут как металлы, так и композиты. Однако лазеры требуют особых конфигураций и надежного удаления дыма неметаллов, чтобы избежать возгорания или выделения токсичных газов.
Ответ: Лазеры имеют строгие ограничения по толщине и могут выделять тепло, разрушающее баллистические характеристики. Водоструйные аппараты легко режут многодюймовую баллистическую сталь и многослойные композиты без ущерба для оригинальной технологии закалки, установленной производителем.
Ответ: Строгие оборонные условия требуют частых и документированных графиков калибровки для соблюдения допусков MIL-SPEC. Бригады технического обслуживания должны тщательно обращаться с абразивными отходами гидроабразивной резки и поддерживать первозданную оптическую чистоту лазеров, чтобы обеспечить постоянное и повторяемое соблюдение требований.


