

Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 28.05.2026 Herkunft: Website


In der Luft- und Raumfahrt- und Verteidigungsindustrie (A&D) steht viel auf dem Spiel. Geringe Gewinnmargen bei exotischen Materialien kollidieren mit einer strikten Null-Toleranz-Politik für Komponentenausfälle. Sie müssen jeden Tag strenge militärische Anforderungen erfüllen. Wenn wir in diesem Sektor tätig sind, gibt es absolut keinen Spielraum für Fehler. Bei der Auswahl der Ausrüstung kommt es nicht mehr nur auf die reine Verarbeitungsgeschwindigkeit an. Beschaffungs- und Engineering-Teams stehen heute vor einer viel komplexeren Herausforderung. Bei astronomisch teuren Legierungen müssen Sie die thermische Verformung sorgfältig abmildern und den Ausschuss minimieren. Darüber hinaus müssen Sie eine wiederholbare, revisionssichere Einhaltung aller Chargen gewährleisten.
Wir werden untersuchen, wie moderne Schneidtechnologien den strengen Anforderungen der A&D-Produktion standhalten. Sie erhalten einen umsetzbaren Käuferbewertungsrahmen, der Sie bei Ihren Kaufentscheidungen unterstützt. Die Modernisierung Ihrer Anlage erfordert ein tiefes Verständnis des Materialverhaltens unter starker Belastung. Dieser Artikel schließt die Lücke zwischen den Rohdaten der Maschine und der tatsächlichen Realität in der Werkstatt und stellt spezifische Schneidtechnologien gegenüber, um Ihnen zu helfen, einwandfreie Fertigungsergebnisse zu erzielen.
Das Material bestimmt die Technologie: Die Wahl zwischen Laser und Wasserstrahl hängt stark von der thermischen Empfindlichkeit und der Dicke des Substrats ab (z. B. Titan vs. Kevlar).
Ausschussreduzierung bedeutet ROI: Fortschrittliche Bildverarbeitungssysteme und Mikrobearbeitungsfunktionen auf modernen Schneidmaschinen reduzieren den Abfall bei teuren Legierungen wie Inconel® und Nitinol drastisch.
Compliance ist integriert: Die richtige Ausrüstung unterstützt nativ die Standards für Rückverfolgbarkeit (z. B. MIL-STD-130) und Zero-FOD (Foreign Object Debris).
Umsetzungsrealität: Bei der Bewertung einer Schneidmaschine in der Luft- und Raumfahrt sowie im Verteidigungsbereich müssen neben rohen Schneidkennzahlen auch der Platzbedarf, die Schulung des Bedieners und die Kosten für Verbrauchsmaterialien berücksichtigt werden.
Hitzeeinflusszonen (HAZ) stellen ein katastrophales Risiko für strukturelle Komponenten der Luft- und Raumfahrt dar. Wenn Sie empfindliche Metalle übermäßiger Hitze aussetzen, verändern sich ihre Mikrostrukturen dauerhaft. Herkömmliches mechanisches Schneiden führt häufig zu inakzeptablen Mikrobrüchen. Es führt auch zu Verformungen bei dünnen Metallen für die Luft- und Raumfahrt. Diese Mängel gefährden die strukturelle Integrität des Endteils. Ein Fortgeschrittener Cutting Machine nutzt hochkonzentrierte Energie oder Kaltschneidemethoden, um diese thermischen Risiken vollständig zu umgehen. Durch die Minimierung der HAZ wird sichergestellt, dass die Teile strenge Ermüdungs- und Belastungstests bestehen, ohne dass eine umfangreiche Nachbearbeitung erforderlich ist.
Die Luft- und Raumfahrtindustrie ist in hohem Maße auf teure, schwer zu bearbeitende Superlegierungen angewiesen. Materialien wie Rene 41 und Nickellegierung 625 oder 718 stellen eine enorme Kapitalinvestition dar. Bei der Verarbeitung dieser Substrate bestimmt die Materialausbeute Ihre Gewinnspanne. Die Schnittfugenbreite – die Menge des beim Schneiden entfernten Materials – wirkt sich direkt auf die Verschachtelungseffizienz aus. Durch eine schmalere Schnittfuge können Sie mehr Teile in ein einziges Blatt packen. Diese hochdichte Verschachtelung reduziert die Ausschussrate drastisch. Schon die Verschwendung eines geringen Anteils an Inconel® wirkt sich direkt negativ auf Ihr Geschäftsergebnis aus. Spezialisierte Maschinen optimieren die Verschachtelungsanordnungen, um Ihr Materialbudget noch weiter zu erweitern.
Moderne Ausrüstung bietet durch die Konsolidierung mehrerer Abläufe eine unglaubliche Kapitalrendite. Sie können Schneiden, Perforieren und Rückverfolgbarkeitsmarkierung in einem einzigen Setup kombinieren. Durch die Verringerung der Häufigkeit, mit der ein Bediener ein Teil handhabt, werden die Risiken bei der Übertragung von Maschine zu Maschine minimiert. Jedes Mal, wenn eine Komponente durch die Fertigungshalle bewegt wird, besteht die Gefahr einer möglichen Kontamination oder des Herunterfallens. Die Verarbeitung in einem einzigen Setup beschleunigt die Zykluszeiten und schützt gleichzeitig hochwertige Komponenten vor unbeabsichtigter Beschädigung.
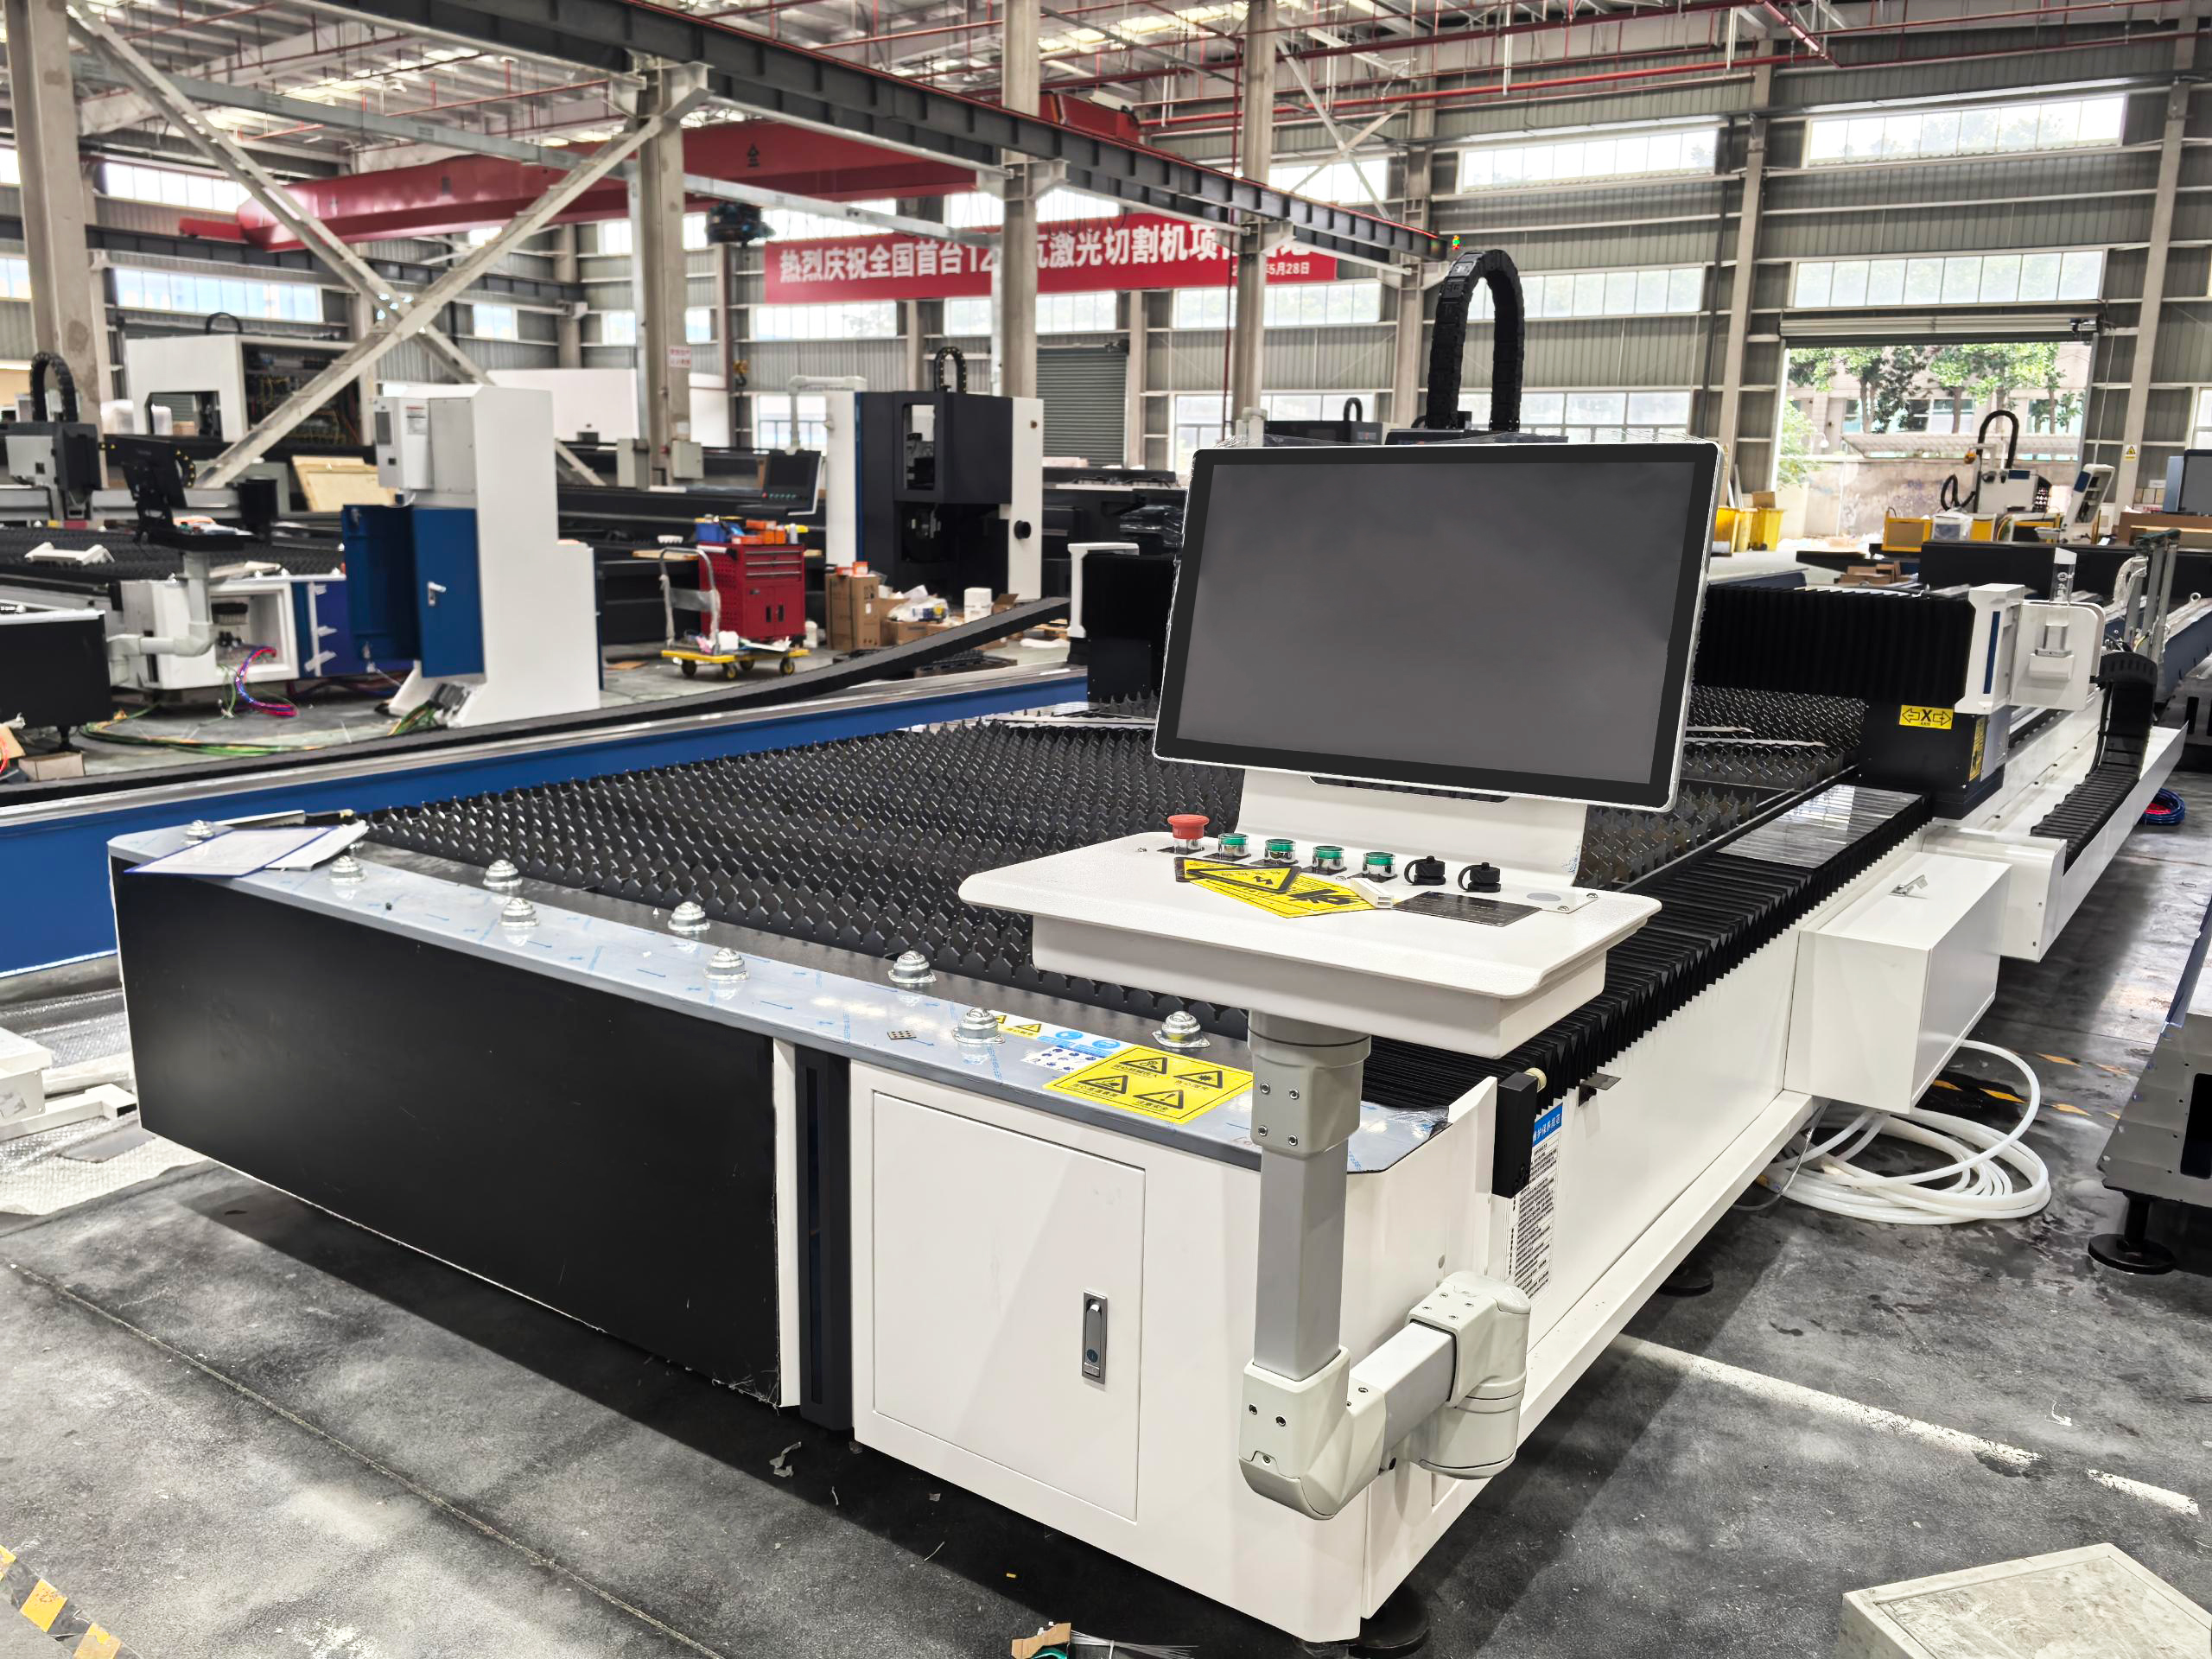
Die Auswahl der richtigen Technologie erfordert eine objektive Ausrichtung der Maschinenfunktionen auf spezifische A&D-Ergebnisse. Wir verwenden eine Polarkontrastmethode, um hervorzuheben, wo sich die einzelnen Technologien auszeichnen.
Faserlaser dominieren, wenn Sie extreme Geschwindigkeit und Präzision im Mikrobereich benötigen. Sie bearbeiten dünne bis mittlere Bleche mit außergewöhnlicher Zuverlässigkeit. Sie sind besonders wirksam bei hochreflektierenden Legierungen wie Aluminium und Titan. Luft- und Raumfahrtingenieure verlassen sich bei komplexen 3D-Profilen häufig auf das 5-Achsen-Rohrlaserschneiden.
Sie sollten diese Systeme anhand ihrer Fähigkeit bewerten, Toleranzen im Mikrobereich von bis zu 0,1 mm einzuhalten. Sie müssen eine extrem schmale HAZ erzeugen. Darüber hinaus zeichnen sich direkte Diodenlaser insbesondere durch die Kantenqualität beim Durchtrennen von Superlegierungen aus. Sie bieten Hochgeschwindigkeits-Prototyping-Funktionen, die die Produktentwicklungszyklen kurz halten.
Abrasive Wasserstrahlen stellen die ultimative Lösung für das Kaltschneiden dar. Sie führen zu keiner thermischen Verformung des Substrats. Dies macht sie zur besten Wahl für wärmeempfindliche Verbundwerkstoffe wie kohlenstofffaserverstärkte Polymere (CFRP). Sie schneiden problemlos ballistisches Glas, Textilien in Militärqualität wie Kevlar und ultradicke Materialien. Wasserstrahlen können bis zu 18 Zoll dicke Panzerplatten durchdringen, ohne ins Schwitzen zu geraten.
Bewerten Sie Wasserstrahlsysteme hinsichtlich ihrer Fähigkeit, die Grundtemperatur des Materials beizubehalten. Da bei diesem Verfahren keine Hitze entsteht, schmelzen oder verhärten die Kanten nicht. Sie können auch mehrere Materialbögen gleichzeitig stapeln und so den Durchsatz für Verteidigungsunternehmen erheblich steigern.
Die moderne Fertigung erfordert eine dynamische Bahnkompensation. Integrierte Bildverarbeitungssysteme erfüllen diese neue Anforderung hervorragend. Hochauflösende Kameras überwachen die Materialplatzierung in Echtzeit. Sie scannen das Blech und stellen den Schneidkopf automatisch ein, um eine Fehlausrichtung zu verhindern. Liegt eine kostspielige Titanplatte leicht außerhalb der Achse, passt die Maschine ihren Werkzeugweg sofort an. Diese Funktion reduziert die Ausschussrate, die durch menschliche Ladefehler verursacht wird, drastisch.
Technologietyp |
Am besten geeignet für |
Entscheidender A&D-Vorteil |
Einschränkungen |
|---|---|---|---|
Faserlaser |
Dünne/mittlere Metalle, Aluminium, Titan |
Extreme Geschwindigkeit, 0,1 mm Toleranzen, enge HAZ |
Probleme mit ultradicken Panzerplatten |
Direkter Diodenlaser |
Superlegierungen (Inconel®, Nitinol) |
Hervorragende Kantenqualität, hohe Verschachtelungseffizienz |
Höhere Komplexität bei der Ersteinrichtung |
Abrasiver Wasserstrahl |
CFK, Kevlar, ballistisches Glas, dicke Panzerung |
Kein thermischer Verzug, Kaltschneiden |
Langsamere Verarbeitungsgeschwindigkeiten als Laser |
Implementierung eines Schneidmaschinen in Luft- und Raumfahrt- und Verteidigungsumgebungen erfordern ein tiefes Verständnis spezifischer Endanwendungen. Die Ausrüstung muss sich an unterschiedliche strukturelle und strömungsdynamische Anforderungen anpassen.
Flugzeugzellen, Stringer und Strukturkomponenten:
Flugzeuge sind auf leichte, äußerst robuste Rahmenwerke angewiesen, um die Flugintegrität aufrechtzuerhalten. Die Bearbeitung dieser Strukturelemente erfordert absolute Präzision. Maschinen müssen stets saubere, gratfreie Kanten liefern. Der Wegfall sekundärer Entgratungsvorgänge beschleunigt die Produktionszeit. Voraussetzung für die Montage oder das Präzisionsschweißen sind einwandfreie Kanten.
Motorteile und Flüssigkeitsrohrsysteme:
Strahltriebwerke erfordern unglaublich komplexe geometrische Profile. Schneidmaschinen bearbeiten Abgassysteme, Ansaugkrümmer und Turbinenkomponenten aus hartnäckigen Superlegierungen. Genauso wichtig ist das präzise 5-Achsen-Rohrschneiden für Fluidsysteme. Kraftstoffleitungen, Hydrauliksysteme und Luftkanäle erfordern leckagefreie Passflächen ohne Toleranz. Ein einzelner mikroskopischer Fehler in einem Hydraulikrohrschnitt kann während des Fluges zu katastrophalen Flüssigkeitsverlusten führen.
Militärfahrzeuge und ballistische Panzerung:
Verteidigungsunternehmen fertigen unter strengen Fristen hochbelastbare Fahrwerkskomponenten und Waffenhalterungen. Moderne automatisierte Munition erfordert flexible Zuführrutschen, die nach genauen Spezifikationen zugeschnitten sind. Maschinen müssen hochharten Stahl und Verbundpanzerplatten effizient verarbeiten. Der Schneidvorgang darf weder die strukturelle Integrität noch die ballistische Härtungsbehandlung der Panzerung beeinträchtigen.
Die militärische Fertigung ist stark reguliert. Sie müssen für jede produzierte Komponente eine vollständige Rückverfolgbarkeit gewährleisten. Moderne Schneidsysteme integrieren sich nahtlos in die MIL-STD-130-Anforderungen. Dies erreichen sie durch schnelle Sekundäroperationen. Bediener können eine Maschine nahtlos vom aktiven Schneiden auf Laserätzen umstellen. Dadurch können Sie dauerhafte Seriennummern und Barcodes auf Schusswaffen, Taschenlampen und Motorteilen kennzeichnen. Die integrierte Markierung stellt sicher, dass Komponenten während ihres gesamten Lebenszyklus in rauen Kampfumgebungen identifizierbar bleiben.
Das Büro des Unterstaatssekretärs der Verteidigung (OUSD) schreibt strenge Protokolle für kritische Technologien vor. Rüstungsunternehmen müssen eine „vertrauenswürdige Fertigung“ betreiben. Ihre Ausrüstung muss über eine zuverlässige Datenprotokollierung und Anomalieerkennung verfügen. Maschinen müssen ihre eigene Leistung überwachen und den Betrieb stoppen, wenn die Toleranzen abweichen. Darüber hinaus erfordern Verteidigungsumgebungen einen kontrollierten Softwarezugriff. Die Ausrüstung muss verhindern, dass unbefugte Benutzer kritische Werkzeugwege ändern oder klassifizierte Teilegeometrien extrahieren.
Eine High-End-Maschine erfüllt in der Werkstatt mehrere Funktionen. Über das Schneiden von Primärkomponenten hinaus können Sie mit diesen Maschinen hochstabile Montagevorrichtungen herstellen. Kundenspezifische Werkzeuge sorgen dafür, dass die Teile während der manuellen Montage perfekt ausgerichtet sind. Darüber hinaus können einige Lasersysteme für die Oberflächenvorbereitung konfiguriert werden. Durch die Laserreinigung werden Oxide und Verunreinigungen vor dem Präzisionsreibrührschweißen effektiv entfernt. Dies garantiert eine Null-FOD-Umgebung (Foreign Object Debris), die bei der Luft- und Raumfahrtmontage von größter Bedeutung ist.
Beschaffungsteams müssen über theoretische Schnittgeschwindigkeiten hinausblicken. Die Bewertung der Ausrüstung für A&D-Einrichtungen umfasst die Bewertung realer Implementierungsrisiken und Infrastrukturanforderungen.
Fortschrittliche Schneidsysteme erfordern eine umfassende Vorbereitung der Anlage. Vor der Installation müssen Sie Ihren ökologischen Fußabdruck sorgfältig prüfen.
Hochleistungsbelüftung: Beim Verdampfen moderner Verbundwerkstoffe und reaktiver Metalle entstehen gefährliche Dämpfe. Sie benötigen robuste Absaugsysteme, um die Sicherheit in der Werkstatt zu gewährleisten.
Wassermanagement: Wasserstrahlanlagen erfordern spezielle Wasserrecycling- und Schleiffiltersysteme. Die sichere Entsorgung von Schleifabfällen ist eine logistische Hürde, die Sie einplanen müssen.
Stabilität des Fundaments: Hochgeschwindigkeits-Linearmotoren erzeugen enorme G-Kräfte. Der Boden Ihrer Anlage muss dick genug sein, um Vibrationen zu absorbieren und sicherzustellen, dass die Toleranzen auf Mikroebene stabil bleiben.
Hilfsgasspeicherung: Lasersysteme verbrauchen große Mengen hochreiner Hilfsgase (wie Stickstoff). Sie müssen einen sicheren Platz für die Massenspeicherung oder Erzeugung von Gas vor Ort bereitstellen.
Verlassen Sie sich niemals ausschließlich auf die Datenblätter der Hersteller. A&D-Materialien verhalten sich unter thermischer oder kinetischer Belastung unvorhersehbar. Beschaffungsteams müssen vom Lieferanten Testschnitte für ihre eigenen proprietären Materialien verlangen. Bei mehrschichtigen Verbundwerkstoffen oder hochreaktiven Metallen weichen die tatsächlichen Toleranzen oft stark von den Datenblättern ab. Ein spezieller Proof-of-Concept-Durchlauf zeigt, wie die Maschine mit Ihren spezifischen Verschachtelungslayouts umgeht. Es weist auch auf unvorhergesehene Kantenverhärtungen oder Delaminationsprobleme hin, bevor Sie die Bestellung unterzeichnen.
Die Auswahl der optimalen Ausrüstung für Ihre Luft- und Raumfahrt- und Verteidigungsanlage erfordert einen methodischen, risikobewussten Ansatz. Die beste Schneidemaschine ist selten diejenige mit der höchsten theoretischen Höchstgeschwindigkeit. Stattdessen verringert die richtige Wahl vorhersehbar das thermische Risiko, bewahrt die Integrität teurer Materialien und gewährleistet eine revisionssichere Einhaltung. Lasersysteme dominieren Hochgeschwindigkeits-Präzisionsaufgaben an dünnen Metallen, während abrasive Wasserstrahlen dicke Panzerungen und wärmeempfindliche Verbundwerkstoffe bewältigen. Durch die direkte Integration von Bildverarbeitung und Rückverfolgbarkeitsmarkierung in Ihren Arbeitsablauf schützen Sie Ihre Gewinnmargen.
Ihr endgültiger nächster Schritt besteht darin, die aktuelle Leistung Ihrer Werkstatt zu überprüfen. Identifizieren Sie die problematischste und hochwertigste Legierung, die derzeit unter hohen Ausschussraten leidet. Berechnen Sie Ihren genauen Materialverlust. Beauftragen Sie dann erstklassige Anbieter mit einem speziellen Proof-of-Concept-Durchlauf unter Verwendung dieses spezifischen problematischen Substrats. Die einzige Möglichkeit, eine Investition in Luft- und Raumfahrtmaschinen zu validieren, besteht darin, reale Ergebnisse an Ihren eigenen Materialien zu sehen.
A: Abrasive CNC-Wasserstrahlen sind die absolut beste Wahl für strenge Null-HAZ-Anforderungen (Hitzeeinflusszone). Sie verwenden ein Kaltschneideverfahren, das Materialverwerfungen verhindert. Bei dünnen Metallen können hochkontrollierte Faserlaser mit speziellen hochreinen Hilfsgasen auch thermische Verformungen wirksam minimieren.
A: Ja, aber mit Vorbehalten. Wasserstrahlen sind äußerst vielseitig und schneiden sowohl Metalle als auch Verbundwerkstoffe sicher und problemlos. Laser erfordern jedoch spezielle Konfigurationen und eine robuste Rauchabsaugung für Nichtmetalle, um eine Verbrennung oder die Freisetzung giftiger Gase zu vermeiden.
A: Laser unterliegen strengen Dickenbeschränkungen und können Hitze erzeugen, die die ballistischen Eigenschaften zerstört. Mit Wasserstrahlen können mehrere Zoll dicke ballistische Stähle und Schichtverbundwerkstoffe problemlos kaltgeschnitten werden, ohne die ursprüngliche Härtungsbehandlung des Herstellers zu beeinträchtigen.
A: Strenge Verteidigungsumgebungen erfordern regelmäßige, dokumentierte Kalibrierungspläne, um die MIL-SPEC-Toleranzen einzuhalten. Wartungsteams müssen den abrasiven Abfall für Wasserstrahlen sorgfältig verwalten und für makellose optische Sauberkeit bei Lasern sorgen, um eine kontinuierliche und wiederholbare Einhaltung der Vorschriften zu gewährleisten.


