

Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 28/05/2026 Origine: Sito


La produzione aerospaziale e della difesa (A&D) opera in una realtà ad alta posta in gioco. Gli stretti margini di profitto sui materiali esotici si scontrano con una rigorosa politica di tolleranza zero per i guasti dei componenti. Devi soddisfare rigorose specifiche militari ogni singolo giorno. Operare in questo settore significa che non c'è assolutamente spazio per errori. La scelta dell'attrezzatura non è più solo una questione di velocità di elaborazione. Oggi i team di procurement e ingegneria si trovano ad affrontare una sfida molto più complessa. È necessario mitigare meticolosamente la distorsione termica e ridurre al minimo gli scarti su leghe astronomicamente costose. Inoltre, è necessario garantire una conformità ripetibile e a prova di audit per ogni lotto.
Esploreremo come le moderne tecnologie di taglio si confrontano con le rigide esigenze di produzione A&D. Scoprirai un quadro di valutazione dell'acquirente utilizzabile per guidare le tue decisioni di acquisto. L'aggiornamento della tua struttura richiede una profonda comprensione del comportamento dei materiali sotto stress intenso. Questo articolo colma il divario tra le specifiche della macchina grezza e la realtà effettiva dell'officina, mettendo a confronto tecnologie di taglio specifiche per aiutarti a ottenere risultati di produzione impeccabili.
Il materiale detta la tecnologia: la scelta tra laser e getto d'acqua dipende fortemente dalla sensibilità termica e dallo spessore del substrato (ad esempio, titanio o Kevlar).
La riduzione degli scarti equivale al ROI: i sistemi di visione avanzati e le capacità di microlavorazione delle moderne macchine da taglio riducono drasticamente gli sprechi su leghe ad alto costo come Inconel® e Nitinol.
La conformità è integrata: l'attrezzatura giusta supporta nativamente gli standard di produzione di tracciabilità (ad esempio MIL-STD-130) e zero FOD (Foreign Object Debris).
Realtà dell'implementazione: la valutazione di una macchina da taglio nel settore aerospaziale e della difesa richiede di tenere conto dell'ingombro, della formazione degli operatori e dei costi dei materiali di consumo oltre alle metriche di taglio grezzo.
Le zone colpite dal calore (HAZ) rappresentano un rischio disastroso per i componenti aerospaziali strutturali. Quando esponi i metalli sensibili a un calore eccessivo, le loro microstrutture si alterano permanentemente. Il taglio meccanico tradizionale introduce spesso microfratture inaccettabili. Provoca anche deformazione nei metalli aerospaziali di spessore sottile. Questi difetti compromettono l'integrità strutturale della parte finale. Un avanzato Cutting Machine utilizza energia altamente concentrata o metodi di taglio a freddo per aggirare completamente questi rischi termici. La riduzione al minimo della HAZ garantisce che le parti superino rigorosi test di fatica e stress senza richiedere lavorazioni secondarie estese.
La produzione aerospaziale fa molto affidamento su superleghe costose e difficili da lavorare. Materiali come Rene 41 e le leghe di nichel 625 o 718 rappresentano un massiccio investimento di capitale. Quando si elaborano questi substrati, la resa del materiale determina i margini di profitto. La larghezza del taglio, ovvero la quantità di materiale rimosso durante il taglio, influisce direttamente sull'efficienza del piazzamento. Un taglio più stretto consente di imballare più parti in un unico foglio. Questo annidamento ad alta densità riduce drasticamente il tasso di scarto. Sprecare anche una piccola percentuale di Inconel® incide direttamente sui tuoi profitti. Macchine specializzate ottimizzano i layout di piazzamento per aumentare ulteriormente il budget del materiale.
Le moderne attrezzature offrono un incredibile ritorno sull'investimento consolidando più operazioni. È possibile combinare taglio, perforazione e marcatura di tracciabilità in un'unica configurazione. Ridurre il numero di volte in cui un operatore manipola una parte riduce al minimo i rischi di trasferimento da macchina a macchina. Ogni volta che un componente si sposta all'interno dell'officina, è esposto a potenziali rischi di contaminazione o caduta. L'elaborazione a configurazione singola accelera i tempi di ciclo proteggendo al tempo stesso i componenti di alto valore da danni accidentali.
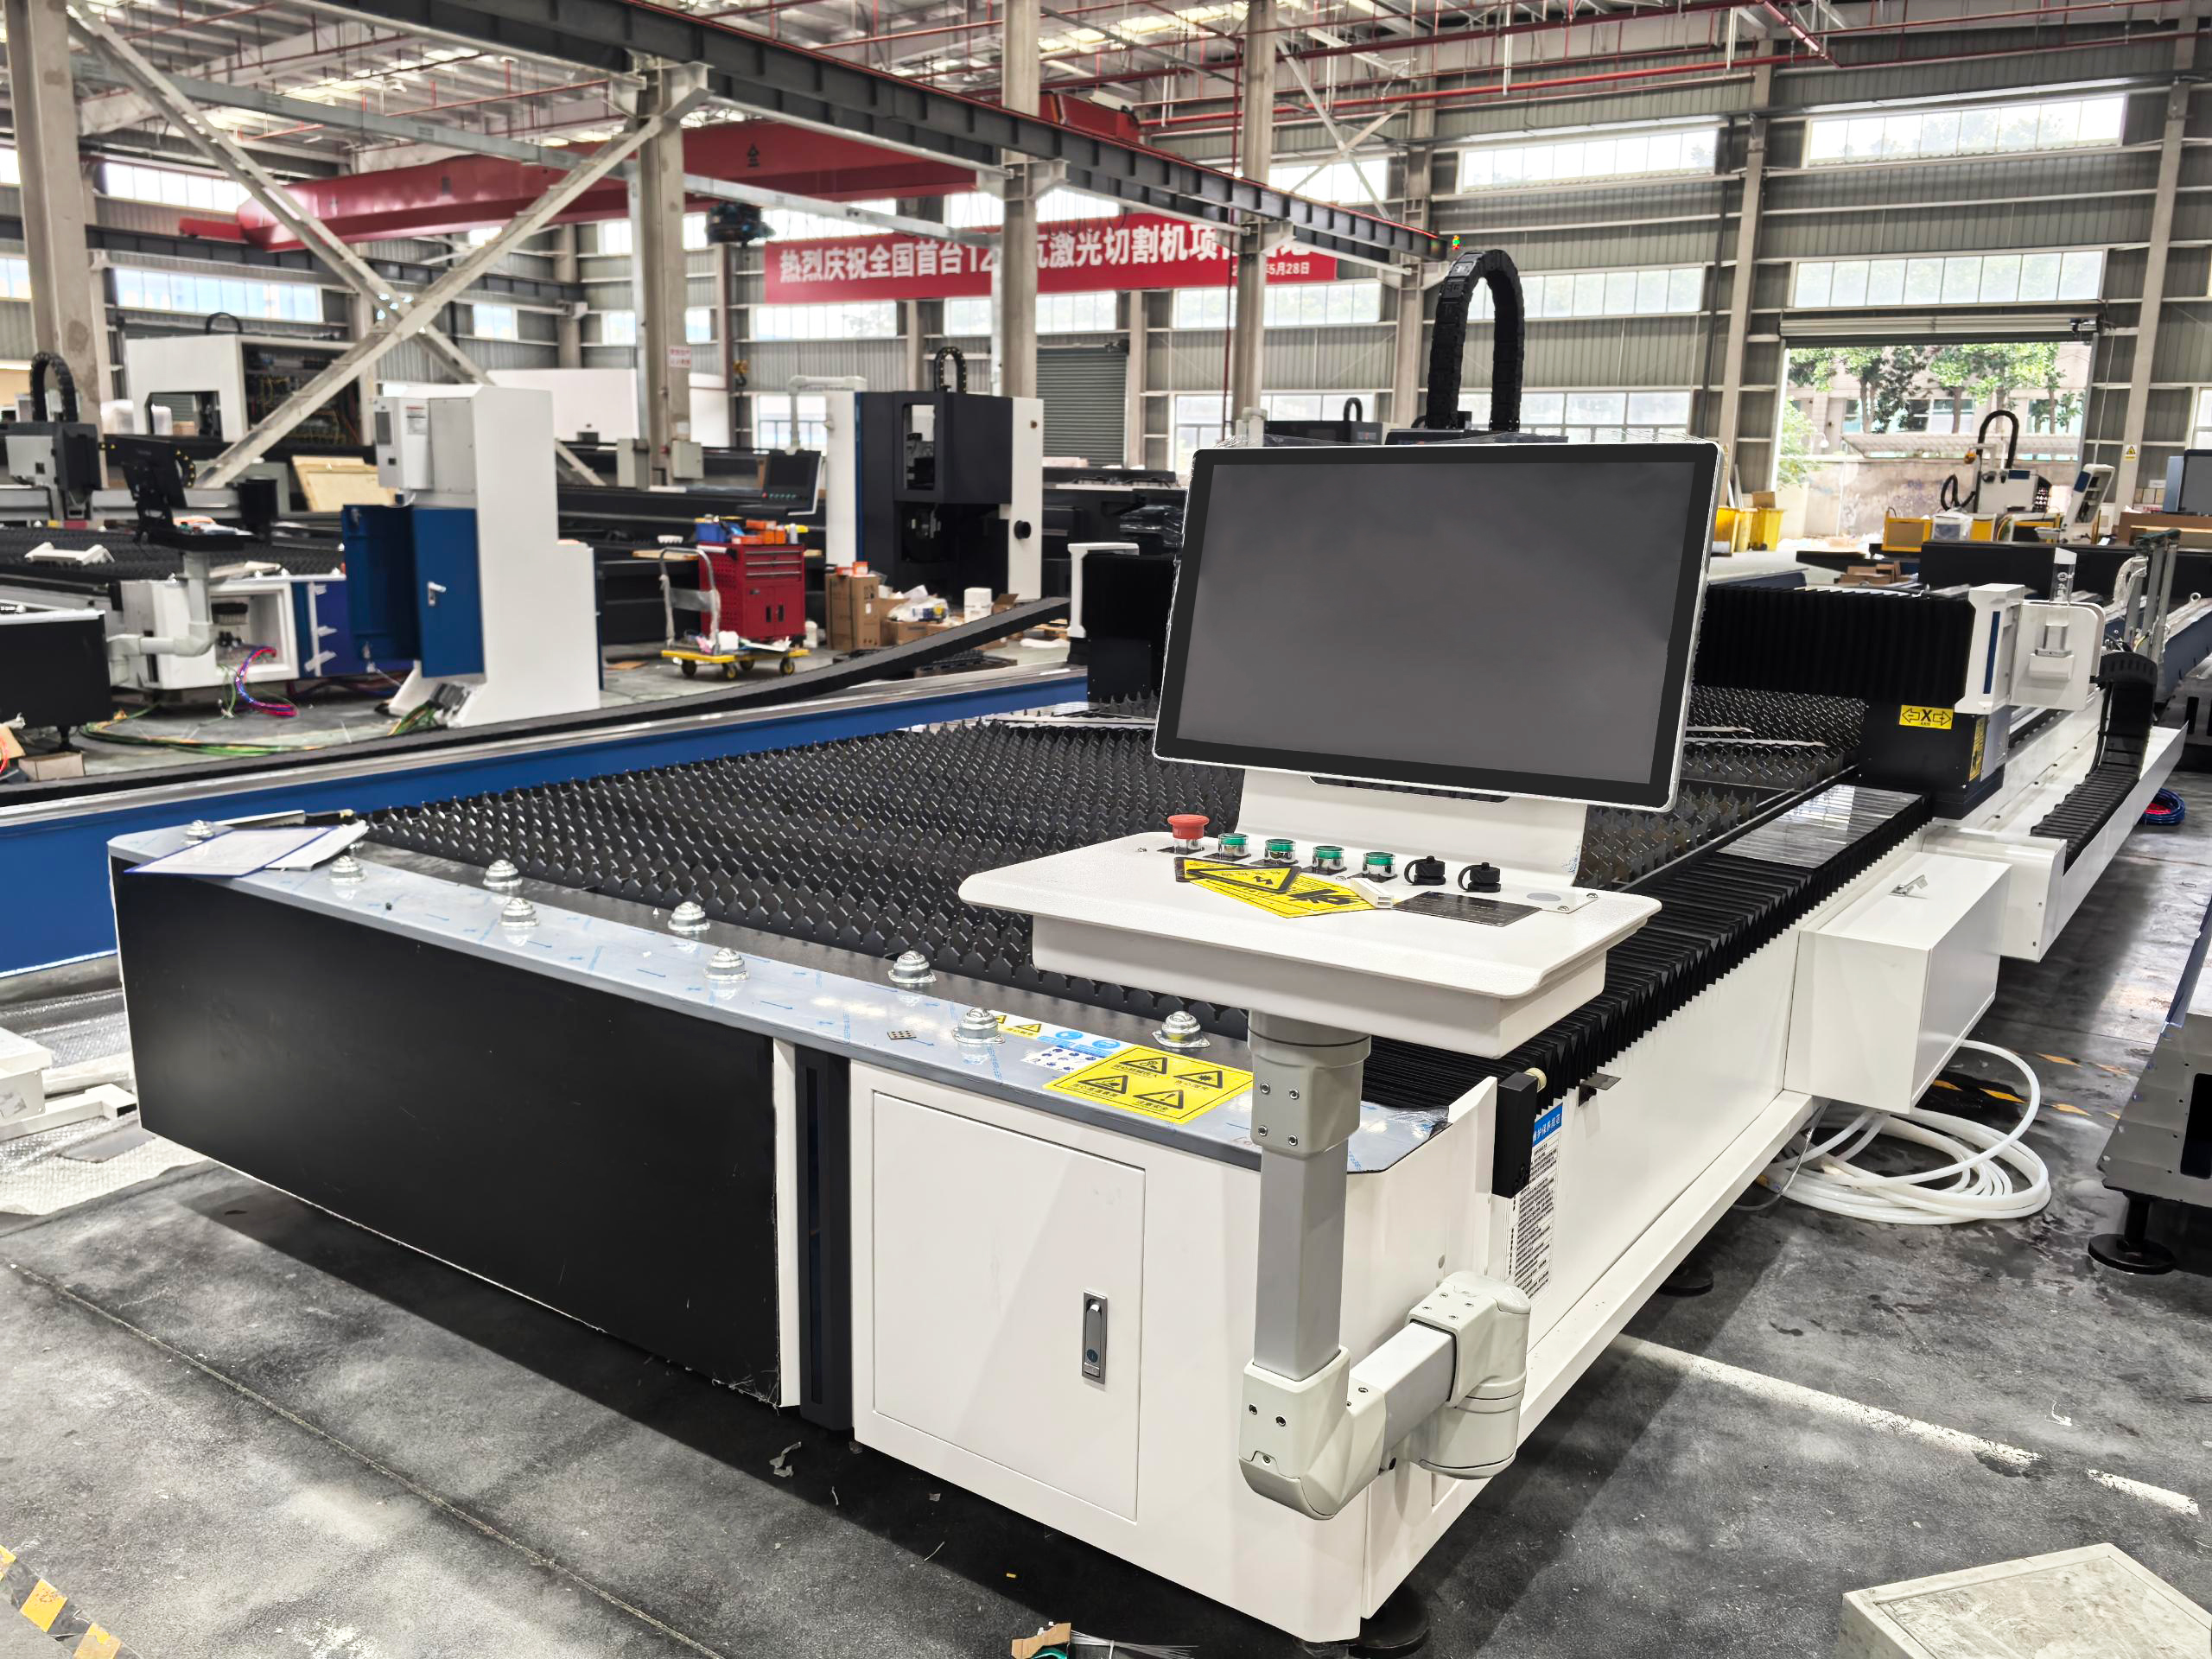
La scelta della giusta tecnologia richiede un allineamento oggettivo delle capacità della macchina con i risultati specifici del settore aerospaziale e della difesa. Usiamo un metodo di contrasto polare per evidenziare dove ciascuna tecnologia eccelle.
I laser a fibra dominano quando sono necessarie velocità estreme e precisione a livello micro. Lavorano lamiere da sottili a medie con eccezionale affidabilità. Sono particolarmente efficaci su leghe ad alta riflettività come alluminio e titanio. Gli ingegneri aerospaziali si affidano spesso al taglio laser di tubi a 5 assi per profili 3D complessi.
Dovresti valutare questi sistemi in base alla loro capacità di mantenere tolleranze a livello micro fino a 0,1 mm. Devono produrre una ZTA estremamente stretta. Inoltre, i laser a diodi diretti eccellono soprattutto nella qualità dei bordi durante il taglio di superleghe. Forniscono funzionalità di prototipazione ad alta velocità che mantengono brevi i cicli di sviluppo del prodotto.
I getti d'acqua abrasivi rappresentano la soluzione definitiva per il taglio a freddo. Introducono una distorsione termica pari a zero sul substrato. Ciò li rende la scelta migliore per i compositi sensibili al calore come i polimeri rinforzati con fibra di carbonio (CFRP). Tagliano facilmente il vetro balistico, i tessuti di tipo militare come il Kevlar e i materiali ultra spessi. I getti d'acqua possono penetrare nella corazza fino a 18 pollici senza sudare.
Valutare i sistemi a getto d'acqua in base alla loro capacità di mantenere la temperatura del materiale di base. Poiché il processo non genera calore, i bordi non si sciolgono né si induriscono mai. È inoltre possibile impilare più fogli di materiale contemporaneamente, aumentando notevolmente la produttività per gli appaltatori della difesa.
La produzione moderna richiede una compensazione dinamica del percorso. I sistemi di visione artificiale integrati rispondono brillantemente a questa esigenza emergente. Telecamere ad alta risoluzione monitorano il posizionamento del materiale in tempo reale. Scansionano il foglio e regolano automaticamente la testa di taglio per evitare disallineamenti. Se un costoso foglio di titanio si trova leggermente fuori asse, la macchina adatta immediatamente il suo percorso utensile. Questa funzionalità riduce drasticamente il tasso di scarto causato da errori umani di caricamento.
Tipo di tecnologia |
Ideale per |
Vantaggio chiave nel settore A&D |
Limitazioni |
|---|---|---|---|
Laser a fibra |
Metalli medi/sottili, Alluminio, Titanio |
Velocità estrema, tolleranze di 0,1 mm, ZTA ristretta |
Lotta con piastre corazzate ultra spesse |
Laser a diodi diretto |
Superleghe (Inconel®, Nitinol) |
Qualità dei bordi superiore, elevata efficienza di nidificazione |
Maggiore complessità della configurazione iniziale |
Getto d'acqua abrasivo |
CFRP, Kevlar, vetro balistico, armatura spessa |
Zero distorsione termica, taglio a freddo |
Velocità di elaborazione più lente rispetto ai laser |
Implementare a Le macchine da taglio negli ambienti aerospaziali e della difesa richiedono una profonda conoscenza delle specifiche applicazioni di utilizzo finale. Le attrezzature devono adattarsi a distinti requisiti strutturali e fluidodinamici.
Cellule, traverse e componenti strutturali:
Gli aerei si affidano a strutture leggere e altamente robuste per mantenere l'integrità del volo. La lavorazione di questi elementi strutturali richiede una precisione assoluta. Le macchine devono fornire bordi puliti e senza bave in modo coerente. L'eliminazione delle operazioni di sbavatura secondaria accelera i tempi di produzione. I bordi impeccabili sono obbligatori prima che possa avvenire l'assemblaggio o la saldatura di precisione.
Parti del motore e sistemi di tubi del fluido:
I motori a reazione richiedono profili geometrici incredibilmente complessi. Le macchine da taglio lavorano sistemi di scarico, collettori di aspirazione e componenti di turbine da superleghe ostinate. Il taglio preciso dei tubi a 5 assi è altrettanto vitale per i sistemi di fluidi. Le linee del carburante, i sistemi idraulici e i condotti dell'aria richiedono superfici di accoppiamento a prova di perdite e con tolleranza zero. Un singolo difetto microscopico nel taglio di un tubo idraulico può causare una perdita catastrofica di liquidi durante il volo.
Veicoli militari e armature balistiche:
Gli appaltatori della difesa producono componenti per telai per carichi pesanti e supporti per armi entro scadenze rigorose. Le moderne munizioni automatizzate richiedono gruppi di scivoli di alimentazione flessibili tagliati secondo specifiche esatte. Le macchine devono lavorare in modo efficiente acciaio ad alta durezza e pannelli compositi per armature. Il processo di taglio non può compromettere l'integrità strutturale o il trattamento di indurimento balistico dell'armatura.
La produzione militare è fortemente regolamentata. È necessario mantenere la completa tracciabilità di ogni componente prodotto. I moderni sistemi di taglio si integrano perfettamente con i requisiti MIL-STD-130. Raggiungono questo obiettivo tramite rapide operazioni secondarie. Gli operatori possono passare senza problemi da una macchina dal taglio attivo all'incisione laser. Ciò consente di contrassegnare numeri di serie e codici a barre permanenti su armi da fuoco, torce elettriche e parti del motore. La marcatura integrata garantisce che i componenti rimangano identificabili durante l'intero ciclo di vita in ambienti di combattimento difficili.
L’Ufficio del Sottosegretario alla Difesa (OUSD) impone protocolli rigorosi per le tecnologie critiche. Gli appaltatori della difesa devono impegnarsi in una 'produzione affidabile'. Le vostre apparecchiature devono essere dotate di registrazione dati affidabile e rilevamento di anomalie. Le macchine devono monitorare le proprie prestazioni e interrompere le operazioni se le tolleranze si spostano. Inoltre, gli ambienti di difesa richiedono un accesso controllato al software. L'attrezzatura deve impedire agli utenti non autorizzati di alterare percorsi utensile critici o estrarre geometrie di parti classificate.
Una macchina di fascia alta svolge molteplici funzioni in officina. Oltre al taglio dei componenti primari, è possibile utilizzare queste macchine per produrre attrezzature per catene di montaggio altamente stabili. Gli strumenti personalizzati garantiscono il perfetto allineamento delle parti durante l'assemblaggio manuale. Inoltre, alcuni sistemi laser possono essere configurati per la preparazione della superficie. La pulizia laser rimuove efficacemente ossidi e contaminanti prima della saldatura ad attrito di precisione. Ciò garantisce un ambiente privo di FOD (Foreign Object Debris), che è fondamentale nell'assemblaggio aerospaziale.
I team di procurement devono guardare oltre le velocità di taglio teoriche. La valutazione delle attrezzature per le strutture A&D implica la valutazione dei rischi di implementazione e delle esigenze infrastrutturali nel mondo reale.
I sistemi di taglio avanzati richiedono una preparazione significativa della struttura. È necessario valutare attentamente il proprio impatto ambientale prima dell'installazione.
Ventilazione per impieghi gravosi: la vaporizzazione di compositi avanzati e metalli reattivi genera fumi pericolosi. Sono necessari sistemi di estrazione robusti per mantenere sicura l’officina.
Gestione dell'acqua: i getti d'acqua richiedono sistemi specializzati di riciclaggio dell'acqua e di filtrazione abrasiva. La gestione sicura dei rifiuti abrasivi è un ostacolo logistico che è necessario pianificare.
Stabilità delle fondamenta: i motori lineari ad alta velocità generano immense forze G. Il pavimento della struttura deve essere sufficientemente spesso da assorbire le vibrazioni, garantendo che le tolleranze a livello micro rimangano stabili.
Stoccaggio del gas di assistenza: i sistemi laser consumano grandi volumi di gas di assistenza ad elevata purezza (come l'azoto). È necessario allocare uno spazio sicuro per lo stoccaggio del gas sfuso o la generazione in loco.
Non fare mai affidamento esclusivamente sulle schede tecniche del produttore. I materiali A&D si comportano in modo imprevedibile sotto stress termico o cinetico. I team di approvvigionamento devono richiedere ai fornitori tagli di prova sui propri materiali proprietari. Le tolleranze del mondo reale spesso si discostano notevolmente dalle schede tecniche quando si ha a che fare con compositi multistrato o metalli altamente reattivi. Un'apposita sessione di prova di concetto rivela come la macchina gestisce i tuoi layout di nidificazione specifici. Evidenzia inoltre eventuali problemi imprevisti di indurimento o delaminazione dei bordi prima di firmare l'ordine di acquisto.
La scelta dell'attrezzatura ottimale per la vostra struttura aerospaziale e di difesa richiede un approccio metodico e consapevole dei rischi. La migliore macchina da taglio raramente è quella con la velocità massima teorica più elevata. Invece, la scelta giusta mitiga in modo prevedibile il rischio termico, preserva l’integrità dei materiali costosi e garantisce una conformità a prova di audit. I sistemi laser dominano i compiti di precisione ad alta velocità su metalli sottili, mentre i getti d’acqua abrasivi conquistano armature spesse e compositi sensibili al calore. L'integrazione della visione artificiale e della marcatura di tracciabilità direttamente nel vostro flusso di lavoro protegge i vostri margini di profitto.
Il prossimo passo definitivo è verificare le prestazioni attuali della tua officina. Identificare la lega più problematica e di alto valore che attualmente soffre di tassi di scarto elevati. Calcola la tua esatta perdita di materiale. Quindi, coinvolgi fornitori di alto livello per un'esecuzione di prova di concetto dedicata utilizzando quello specifico substrato problematico. Vedere risultati concreti sui propri materiali è l’unico modo per convalidare un investimento in macchinari di livello aerospaziale.
R: I getti d'acqua CNC abrasivi sono la scelta migliore in assoluto per i rigorosi requisiti di zero HAZ (zona colpita dal calore). Utilizzano un processo di taglio a freddo che impedisce la deformazione del materiale. Per i metalli di spessore sottile, i laser a fibra altamente controllati che utilizzano gas ausiliari specifici ad elevata purezza possono anche ridurre al minimo la distorsione termica in modo efficace.
R: Sì, ma con avvertenze. I getti d'acqua sono altamente versatili e tagliano in modo sicuro sia i metalli che i compositi senza problemi. I laser, tuttavia, richiedono configurazioni specifiche e una robusta estrazione dei fumi per i non metalli per evitare la combustione o il rilascio di gas tossici.
R: I laser sono soggetti a rigidi limiti di spessore e possono introdurre calore che rovina gli temperamenti balistici. I getti d'acqua tagliano facilmente a freddo acciaio balistico multi-pollice e compositi stratificati senza compromettere il trattamento di indurimento originale del produttore.
R: Gli ambienti di difesa rigorosi richiedono programmi di calibrazione frequenti e documentati per mantenere le tolleranze MIL-SPEC. I team di manutenzione devono gestire attentamente i rifiuti abrasivi per i getti d'acqua e mantenere una pulizia ottica incontaminata per i laser per garantire una conformità continua e ripetibile.


