

Visualizações: 0 Autor: Editor do site Horário de publicação: 28/05/2026 Origem: Site


A fabricação aeroespacial e de defesa (A&D) opera em uma realidade de alto risco. Margens de lucro estreitas em materiais exóticos colidem com uma política estrita de tolerância zero para falhas de componentes. Você deve atender às rigorosas especificações militares todos os dias. Operar neste setor significa que não há absolutamente nenhuma margem para erros. A seleção de equipamentos não se trata mais apenas de velocidade de processamento bruto. As equipes de compras e engenharia enfrentam hoje um desafio muito mais complexo. Você deve mitigar meticulosamente a distorção térmica e minimizar o desperdício em ligas astronomicamente caras. Além disso, você precisa garantir conformidade repetível e à prova de auditoria em todos os lotes.
Exploraremos como as tecnologias de corte modernas se comparam às rigorosas demandas de produção de A&D. Você descobrirá uma estrutura de avaliação do comprador acionável para orientar suas decisões de compra. A atualização de suas instalações requer um conhecimento profundo do comportamento do material sob estresse intenso. Este artigo preenche a lacuna entre as especificações brutas da máquina e a realidade real do chão de fábrica, contrastando tecnologias de corte específicas para ajudá-lo a obter resultados de fabricação impecáveis.
Tecnologia de Ditatos de Materiais: A escolha entre laser e jato de água depende muito da sensibilidade térmica e da espessura do substrato (por exemplo, Titânio vs. Kevlar).
Redução de sucata é igual a ROI: Sistemas avançados de visão e recursos de microusinagem em máquinas de corte modernas reduzem drasticamente o desperdício em ligas de alto custo, como Inconel® e Nitinol.
A conformidade é integrada: o equipamento certo suporta nativamente rastreabilidade (por exemplo, MIL-STD-130) e padrões de fabricação com zero FOD (detritos de objetos estranhos).
Realidade da implementação: Avaliar uma máquina de corte na indústria aeroespacial e de defesa requer levar em consideração a área ocupada, o treinamento do operador e os custos de consumíveis, juntamente com as métricas de corte bruto.
As Zonas Afetadas pelo Calor (HAZ) representam um risco desastroso para os componentes estruturais aeroespaciais. Quando você expõe metais sensíveis ao calor excessivo, suas microestruturas se alteram permanentemente. O corte mecânico tradicional frequentemente introduz microfraturas inaceitáveis. Também causa empenamento em metais aeroespaciais de calibre fino. Esses defeitos comprometem a integridade estrutural da peça final. Um avançado A máquina de corte utiliza energia altamente concentrada ou métodos de corte a frio para contornar totalmente esses riscos térmicos. Minimizar a ZTA garante que as peças passem por testes rigorosos de fadiga e tensão sem exigir usinagem secundária extensa.
A fabricação aeroespacial depende fortemente de superligas caras e difíceis de usinar. Materiais como Rene 41 e liga de níquel 625 ou 718 representam um enorme investimento de capital. Ao processar esses substratos, o rendimento do material determina suas margens de lucro. A largura do corte – a quantidade de material removido durante o corte – impacta diretamente a eficiência do agrupamento. Um corte mais estreito permite agrupar mais peças em uma única folha. Esse agrupamento de alta densidade reduz drasticamente as taxas de refugo. Desperdiçar até mesmo uma pequena porcentagem de Inconel® prejudica diretamente seus resultados financeiros. Máquinas especializadas otimizam layouts de agrupamento para ampliar ainda mais seu orçamento de materiais.
Equipamentos modernos proporcionam um incrível retorno sobre o investimento ao consolidar múltiplas operações. Você pode combinar marcação de corte, perfuração e rastreabilidade em uma única configuração. A redução do número de vezes que um operador manuseia uma peça minimiza os riscos de transferência entre máquinas. Cada vez que um componente se move pelo chão de fábrica, ele enfrenta riscos potenciais de contaminação ou queda. O processamento de configuração única acelera os tempos de ciclo e protege componentes de alto valor contra danos acidentais.
A seleção da tecnologia certa requer o alinhamento objetivo das capacidades da máquina com resultados específicos de A&D. Usamos um método de contraste polar para destacar onde cada tecnologia se destaca.
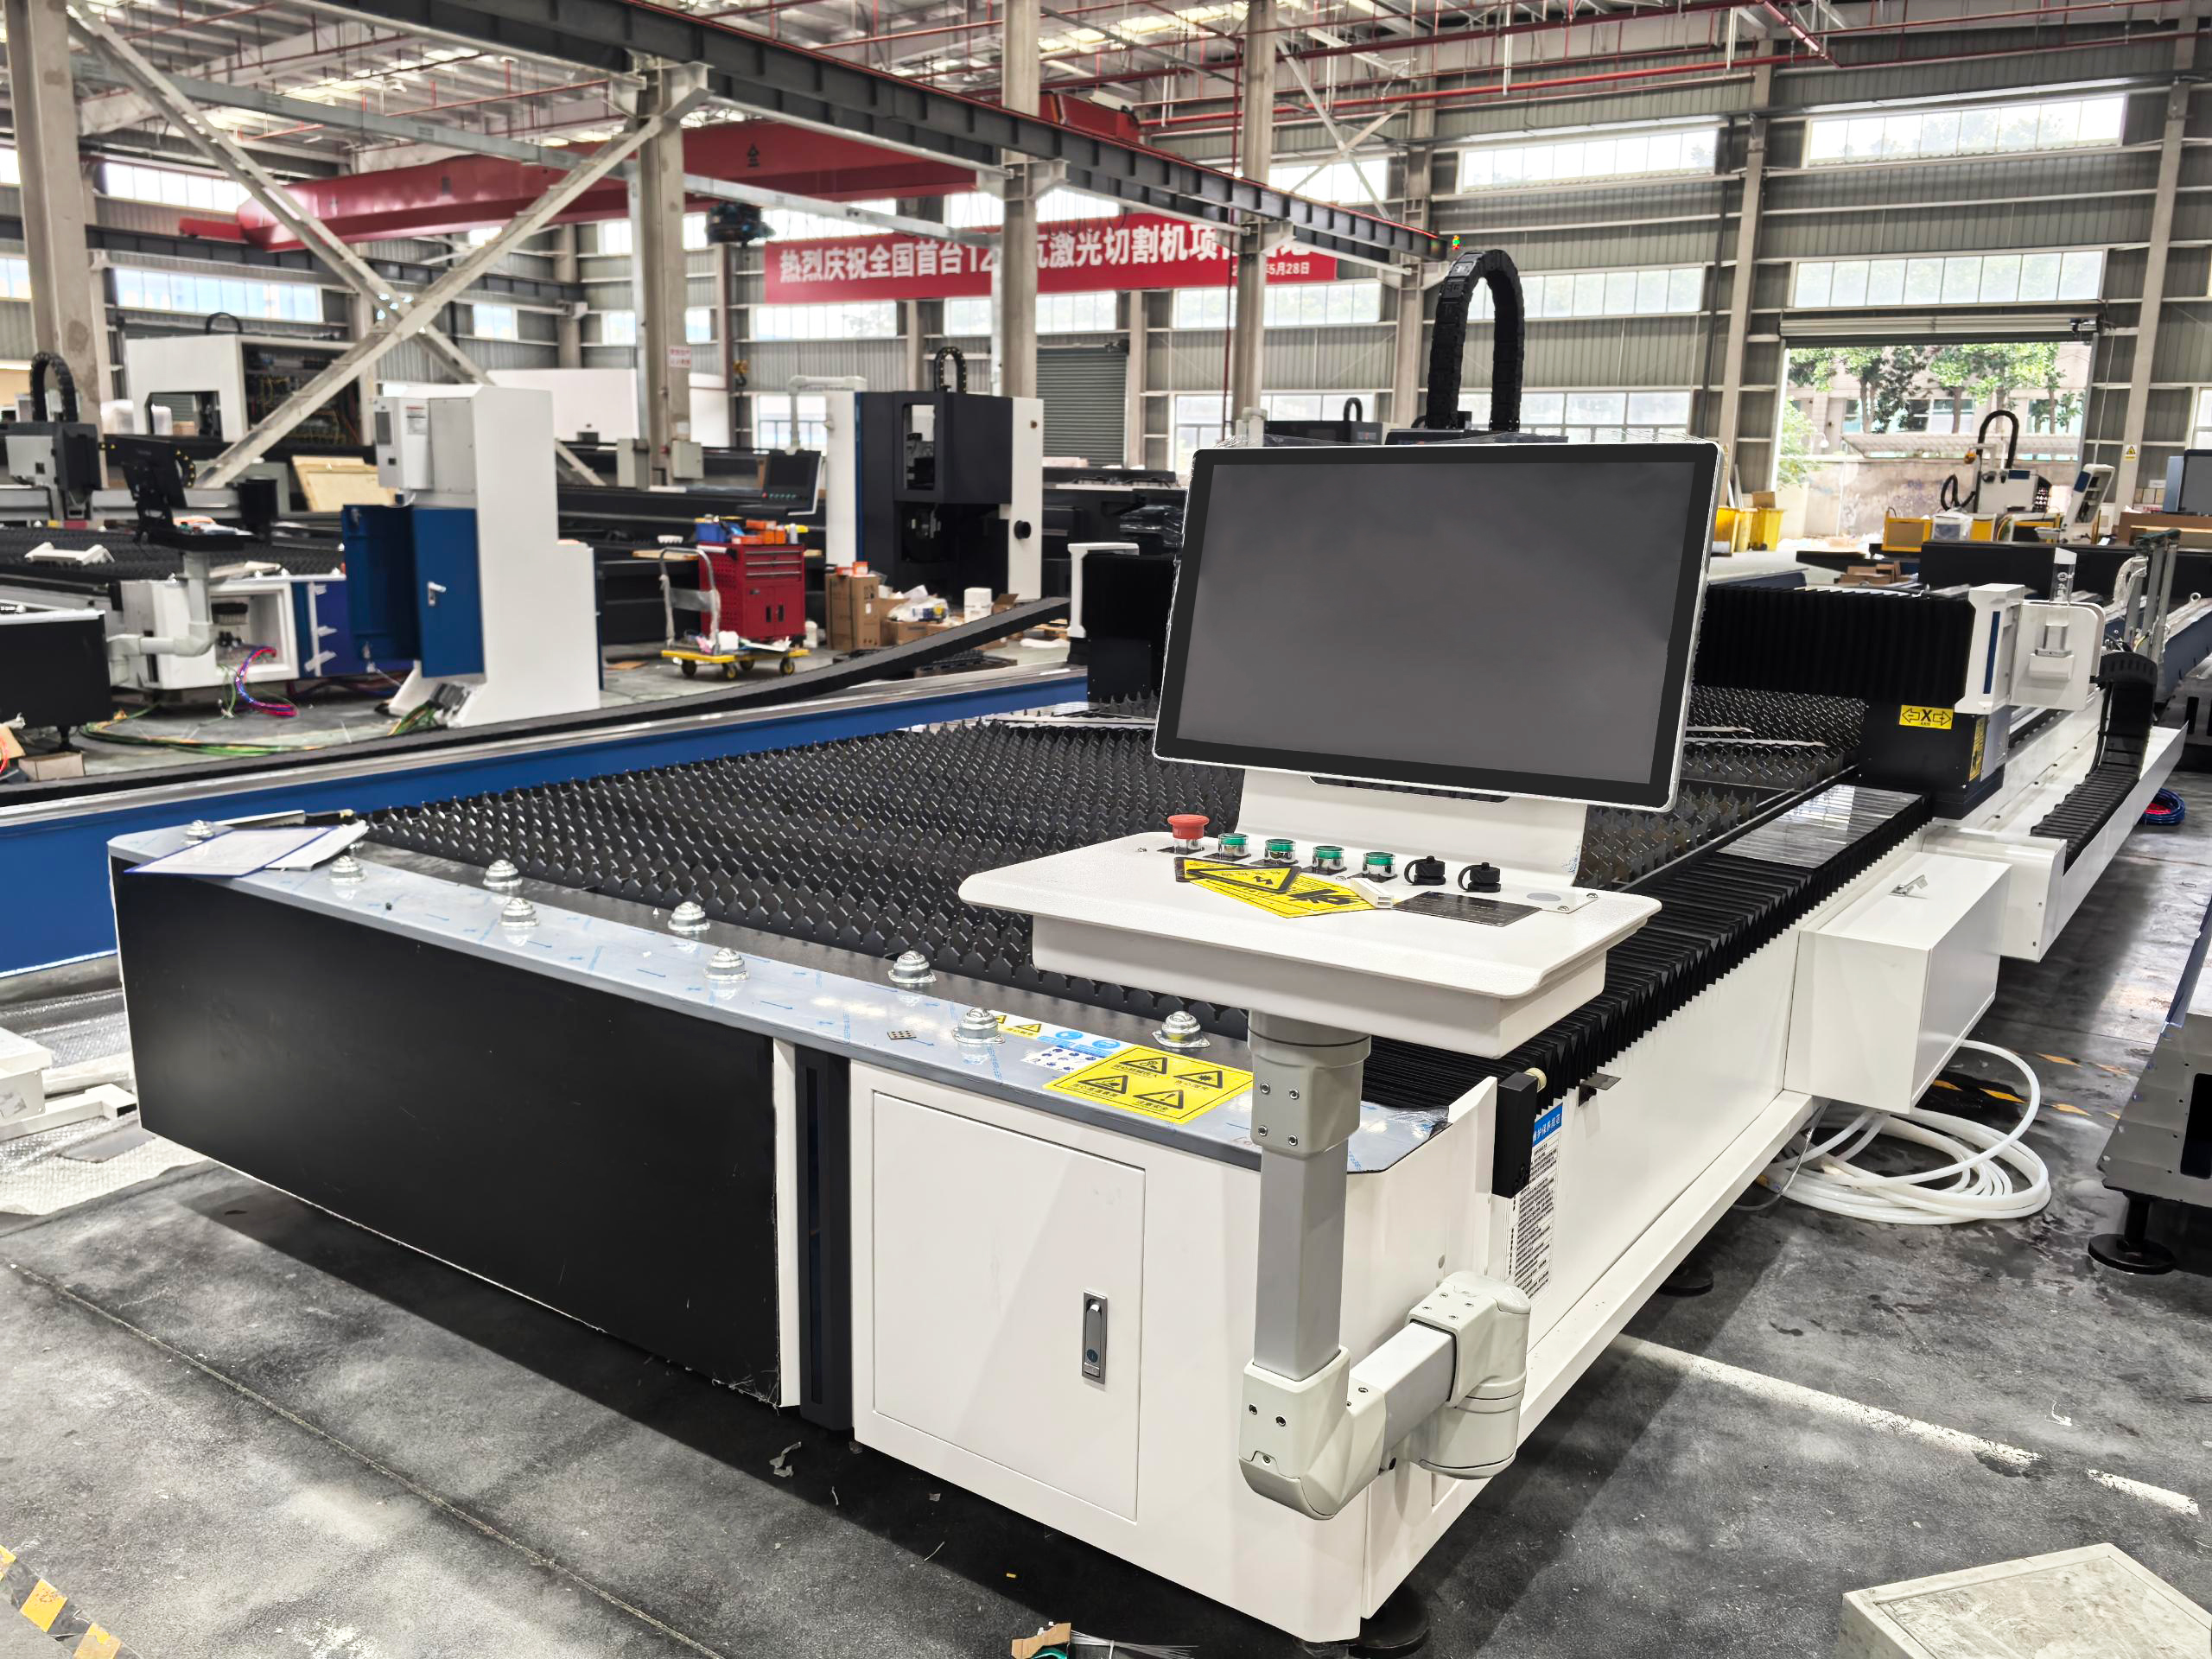
Os lasers de fibra dominam quando você precisa de velocidade extrema e precisão de micronível. Eles processam chapas metálicas finas a médias com confiabilidade excepcional. Eles são especialmente eficazes em ligas de alta refletividade, como alumínio e titânio. Os engenheiros aeroespaciais frequentemente confiam no corte a laser de tubos de 5 eixos para perfis 3D complexos.
Você deve avaliar esses sistemas com base em sua capacidade de manter tolerâncias de micronível de até 0,1 mm. Eles devem produzir uma ZTA extremamente estreita. Além disso, os lasers de diodo diretos se destacam especificamente na qualidade da borda ao cortar superligas. Eles fornecem recursos de prototipagem de alta velocidade que mantêm os ciclos de desenvolvimento de produtos curtos.
Os jatos de água abrasivos representam a solução definitiva para corte a frio. Eles introduzem distorção térmica zero no substrato. Isso os torna a melhor escolha para compósitos sensíveis ao calor, como polímeros reforçados com fibra de carbono (CFRP). Eles cortam facilmente vidro balístico, tecidos de nível militar como Kevlar e materiais ultragrossos. Os jatos de água podem penetrar em blindagens de até 18 polegadas sem suar a camisa.
Avalie os sistemas de jato de água quanto à sua capacidade de reter a têmpera básica do material. Como o processo não gera calor, as bordas nunca derretem ou endurecem. Você também pode empilhar várias folhas de material simultaneamente, aumentando drasticamente o rendimento para empreiteiros de defesa.
A fabricação moderna exige compensação de trajetória dinâmica. Os sistemas integrados de visão mecânica atendem a esse requisito emergente de maneira brilhante. Câmeras de alta resolução monitoram a colocação do material em tempo real. Eles digitalizam a folha e ajustam a cabeça de corte automaticamente para evitar desalinhamentos. Se uma cara folha de titânio ficar ligeiramente fora do eixo, a máquina adapta seu percurso instantaneamente. Esse recurso reduz drasticamente as taxas de refugo causadas por erros humanos de carregamento.
Tipo de tecnologia |
Mais adequado para |
Vantagem chave de A&D |
Limitações |
|---|---|---|---|
Laser de fibra |
Metais finos/médios, Alumínio, Titânio |
Velocidade extrema, tolerâncias de 0,1 mm, HAZ estreita |
Luta com placas de blindagem ultra-grossas |
Laser de diodo direto |
Superligas (Inconel®, Nitinol) |
Qualidade de borda superior, alta eficiência de agrupamento |
Maior complexidade de configuração inicial |
Jato de água abrasivo |
CFRP, Kevlar, vidro balístico, armadura espessa |
Distorção térmica zero, corte a frio |
Velocidades de processamento mais lentas que lasers |
Implementando um Máquinas de corte em ambientes aeroespaciais e de defesa exigem um conhecimento profundo de aplicações específicas de uso final. O equipamento deve se adaptar a requisitos estruturais e dinâmicos de fluidos distintos.
Fuselhas, longarinas e componentes estruturais:
As aeronaves contam com estruturas leves e altamente robustas para manter a integridade do voo. O processamento destes elementos estruturais requer precisão absoluta. As máquinas devem fornecer bordas limpas e sem rebarbas de forma consistente. A eliminação de operações secundárias de rebarbação acelera o cronograma de produção. Bordas perfeitas são obrigatórias antes da montagem ou soldagem de precisão.
Peças de motor e sistemas de tubulação de fluido:
Os motores a jato exigem perfis geométricos incrivelmente complexos. As máquinas de corte processam sistemas de exaustão, coletores de admissão e componentes de turbinas a partir de superligas teimosas. O corte preciso de tubos em 5 eixos é igualmente vital para sistemas de fluidos. Linhas de combustível, sistemas hidráulicos e dutos de ar exigem superfícies de contato à prova de vazamentos e de tolerância zero. Uma única falha microscópica em um corte de tubo hidráulico pode causar perda catastrófica de fluido durante o vôo.
Veículos Militares e Armadura Balística:
Os empreiteiros de defesa fabricam componentes de chassis e suportes de armas resistentes sob prazos rigorosos. As munições automatizadas modernas exigem conjuntos de rampas de alimentação flexíveis cortados de acordo com especificações exatas. As máquinas devem processar aço de alta dureza e painéis blindados compostos de forma eficiente. O processo de corte não pode comprometer a integridade estrutural ou o tratamento de endurecimento balístico da armadura.
A fabricação militar é fortemente regulamentada. Você deve manter a rastreabilidade completa para cada componente produzido. Os sistemas de corte modernos integram-se perfeitamente aos requisitos MIL-STD-130. Eles conseguem isso por meio de operações secundárias rápidas. Os operadores podem alternar perfeitamente uma máquina de corte ativo para gravação a laser. Isso permite marcar números de série e códigos de barras permanentes em armas de fogo, lanternas e peças de motor. A marcação integrada garante que os componentes permaneçam identificáveis durante todo o seu ciclo de vida em ambientes de combate severos.
O Gabinete do Subsecretário de Defesa (OUSD) exige protocolos rigorosos para tecnologias críticas. Os empreiteiros de defesa devem se engajar na “fabricação confiável”. Seu equipamento deve apresentar registro de dados confiável e detecção de anomalias. As máquinas devem monitorar seu próprio desempenho e interromper as operações se as tolerâncias se desviarem. Além disso, os ambientes de defesa exigem acesso controlado ao software. O equipamento deve impedir que usuários não autorizados alterem percursos críticos ou extraiam geometrias de peças classificadas.
Uma máquina de última geração desempenha múltiplas funções no chão de fábrica. Além de cortar componentes primários, você pode usar essas máquinas para produzir acessórios de linha de montagem altamente estáveis. Ferramentas personalizadas garantem o alinhamento perfeito das peças durante a montagem manual. Além disso, alguns sistemas de laser podem ser configurados para preparação de superfície. A limpeza a laser remove efetivamente óxidos e contaminantes antes da soldagem por fricção e mistura de precisão. Isso garante um ambiente zero-FOD (Foreign Object Detritos), que é fundamental na montagem aeroespacial.
As equipes de compras devem olhar além das velocidades de corte teóricas. A avaliação de equipamentos para instalações de A&D envolve a avaliação dos riscos de implementação e das demandas de infraestrutura do mundo real.
Os sistemas de corte avançados requerem uma preparação significativa das instalações. Você deve avaliar cuidadosamente sua pegada ambiental antes da instalação.
Ventilação para serviços pesados: A vaporização de compósitos avançados e metais reativos gera vapores perigosos. Você precisa de sistemas de extração robustos para manter o chão de fábrica seguro.
Gerenciamento de Água: Os jatos de água exigem sistemas especializados de reciclagem de água e filtragem de abrasivos. Gerenciar resíduos abrasivos com segurança é um obstáculo logístico que você deve planejar.
Estabilidade da Fundação: Motores lineares de alta velocidade geram imensas forças G. O piso da sua instalação deve ser espesso o suficiente para absorver vibrações, garantindo que as tolerâncias de micronível permaneçam estáveis.
Armazenamento de gás auxiliar: Os sistemas a laser consomem grandes volumes de gases auxiliares de alta pureza (como nitrogênio). Você deve alocar espaço seguro para armazenamento de gás a granel ou geração no local.
Nunca confie apenas nas folhas de especificações do fabricante. Os materiais A&D se comportam de maneira imprevisível sob estresse térmico ou cinético. As equipes de compras devem exigir cortes de teste dos fornecedores em seus próprios materiais proprietários. As tolerâncias do mundo real muitas vezes se desviam bastante das folhas de especificações quando você lida com compósitos multicamadas ou metais altamente reativos. Uma prova de conceito dedicada revela como a máquina lida com seus layouts de agrupamento específicos. Ele também destaca quaisquer problemas imprevistos de endurecimento ou delaminação das bordas antes de você assinar o pedido de compra.
A seleção do equipamento ideal para suas instalações aeroespaciais e de defesa requer uma abordagem metódica e consciente dos riscos. A melhor máquina de corte raramente é aquela com a velocidade máxima teórica mais rápida. Em vez disso, a escolha certa mitiga previsivelmente o risco térmico, preserva a integridade de materiais caros e garante conformidade à prova de auditoria. Os sistemas a laser dominam as tarefas de precisão de alta velocidade em metais finos, enquanto os jatos de água abrasivos conquistam armaduras espessas e compósitos sensíveis ao calor. A integração da visão mecânica e da marcação de rastreabilidade diretamente em seu fluxo de trabalho protege suas margens de lucro.
O próximo passo definitivo é auditar o desempenho atual do chão de fábrica. Identifique a liga mais problemática e de alto valor que atualmente sofre com altas taxas de refugo. Calcule sua perda exata de material. Em seguida, envolva fornecedores de primeira linha para uma prova de conceito dedicada usando esse substrato problemático específico. Ver resultados reais em seus próprios materiais é a única maneira de validar um investimento em maquinário de nível aeroespacial.
R: Os jatos de água abrasivos CNC são a melhor escolha para requisitos estritos de zero HAZ (zona afetada pelo calor). Eles usam um processo de corte a frio que evita o empenamento do material. Para metais de espessura fina, lasers de fibra altamente controlados usando gases auxiliares específicos de alta pureza também podem minimizar eficazmente a distorção térmica.
R: Sim, mas com ressalvas. Os jatos de água são altamente versáteis e cortam com segurança metais e compósitos sem problemas. Os lasers, no entanto, exigem configurações específicas e extração robusta de fumos para não metais, para evitar combustão ou liberação de gases tóxicos.
R: Os lasers enfrentam limitações estritas de espessura e podem introduzir calor que prejudica a resistência balística. Os jatos de água cortam facilmente aço balístico de várias polegadas e compósitos em camadas sem comprometer o tratamento de endurecimento original do fabricante.
R: Ambientes de defesa rigorosos exigem cronogramas de calibração frequentes e documentados para manter as tolerâncias MIL-SPEC. As equipes de manutenção devem gerenciar cuidadosamente os resíduos abrasivos dos jatos de água e manter a limpeza óptica dos lasers para garantir conformidade contínua e repetível.


