

Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-05-28 Origine : Site


La fabrication aérospatiale et de défense (A&D) évolue dans une réalité aux enjeux élevés. Les marges bénéficiaires étroites sur les matériaux exotiques se heurtent à une politique stricte de tolérance zéro en cas de défaillance des composants. Vous devez répondre chaque jour à des spécifications militaires rigoureuses. Opérer dans ce secteur signifie qu’il n’y a absolument aucune marge d’erreur. La sélection d’un équipement n’est plus seulement une question de vitesse de traitement brute. Les équipes d’approvisionnement et d’ingénierie sont aujourd’hui confrontées à un défi beaucoup plus complexe. Vous devez méticuleusement atténuer la distorsion thermique et minimiser les rebuts sur les alliages astronomiquement coûteux. De plus, vous devez garantir une conformité reproductible et à l’épreuve des audits pour chaque lot.
Nous explorerons comment les technologies de découpe modernes se comparent aux exigences strictes de production A&D. Vous découvrirez un cadre d'évaluation de l'acheteur exploitable pour guider vos décisions d'achat. La mise à niveau de votre installation nécessite une compréhension approfondie du comportement des matériaux soumis à des contraintes intenses. Cet article comble le fossé entre les spécifications brutes des machines et la réalité réelle de l'atelier, en comparant les technologies de coupe spécifiques pour vous aider à obtenir des résultats de fabrication impeccables.
Le matériau dicte la technologie : Le choix entre le laser et le jet d'eau dépend fortement de la sensibilité thermique et de l'épaisseur du substrat (par exemple, titane ou Kevlar).
La réduction des rebuts est égale au retour sur investissement : les systèmes de vision avancés et les capacités de micro-usinage sur les machines de découpe modernes réduisent considérablement les déchets sur les alliages coûteux comme l'Inconel® et le Nitinol.
La conformité est intégrée : le bon équipement prend en charge de manière native les normes de traçabilité (par exemple, MIL-STD-130) et de fabrication sans FOD (Foreign Object Debris).
Réalité de mise en œuvre : L'évaluation d'une machine de découpe dans l'aérospatiale et la défense nécessite de prendre en compte l'encombrement, la formation des opérateurs et les coûts des consommables ainsi que les mesures de découpe brutes.
Les zones affectées par la chaleur (ZAT) présentent un risque désastreux pour les composants structurels aérospatiaux. Lorsque vous exposez des métaux sensibles à une chaleur excessive, leurs microstructures s’altèrent de façon permanente. La découpe mécanique traditionnelle introduit souvent des micro-fractures inacceptables. Cela provoque également une déformation des métaux aérospatiaux de faible épaisseur. Ces défauts compromettent l'intégrité structurelle de la pièce finale. Un avancé La machine de découpe utilise une énergie hautement concentrée ou des méthodes de découpe à froid pour contourner complètement ces risques thermiques. La minimisation de la ZAT garantit que les pièces passent des tests de fatigue et de contrainte stricts sans nécessiter d'usinage secondaire approfondi.
La fabrication aérospatiale repose en grande partie sur des superalliages coûteux et difficiles à usiner. Des matériaux comme le René 41 et l'alliage de nickel 625 ou 718 représentent un investissement en capital massif. Lors du traitement de ces substrats, le rendement des matériaux dicte vos marges bénéficiaires. La largeur de la saignée (la quantité de matière enlevée lors de la coupe) a un impact direct sur l'efficacité de l'imbrication. Un trait de scie plus étroit vous permet de regrouper plus de pièces sur une seule feuille. Cette imbrication à haute densité réduit considérablement les taux de rebut. Le gaspillage, même un petit pourcentage d’Inconel®, affecte directement vos résultats. Des machines spécialisées optimisent les dispositions d’imbrication pour étendre davantage votre budget matériel.
Les équipements modernes offrent un retour sur investissement incroyable en consolidant plusieurs opérations. Vous pouvez combiner la découpe, la perforation et le marquage de traçabilité en une seule configuration. Réduire le nombre de fois où un opérateur manipule une pièce minimise les risques de transfert de machine à machine. Chaque fois qu'un composant se déplace dans l'atelier, il est confronté à des risques potentiels de contamination ou de chute. Le traitement à configuration unique accélère les temps de cycle tout en protégeant les composants de grande valeur contre les dommages accidentels.
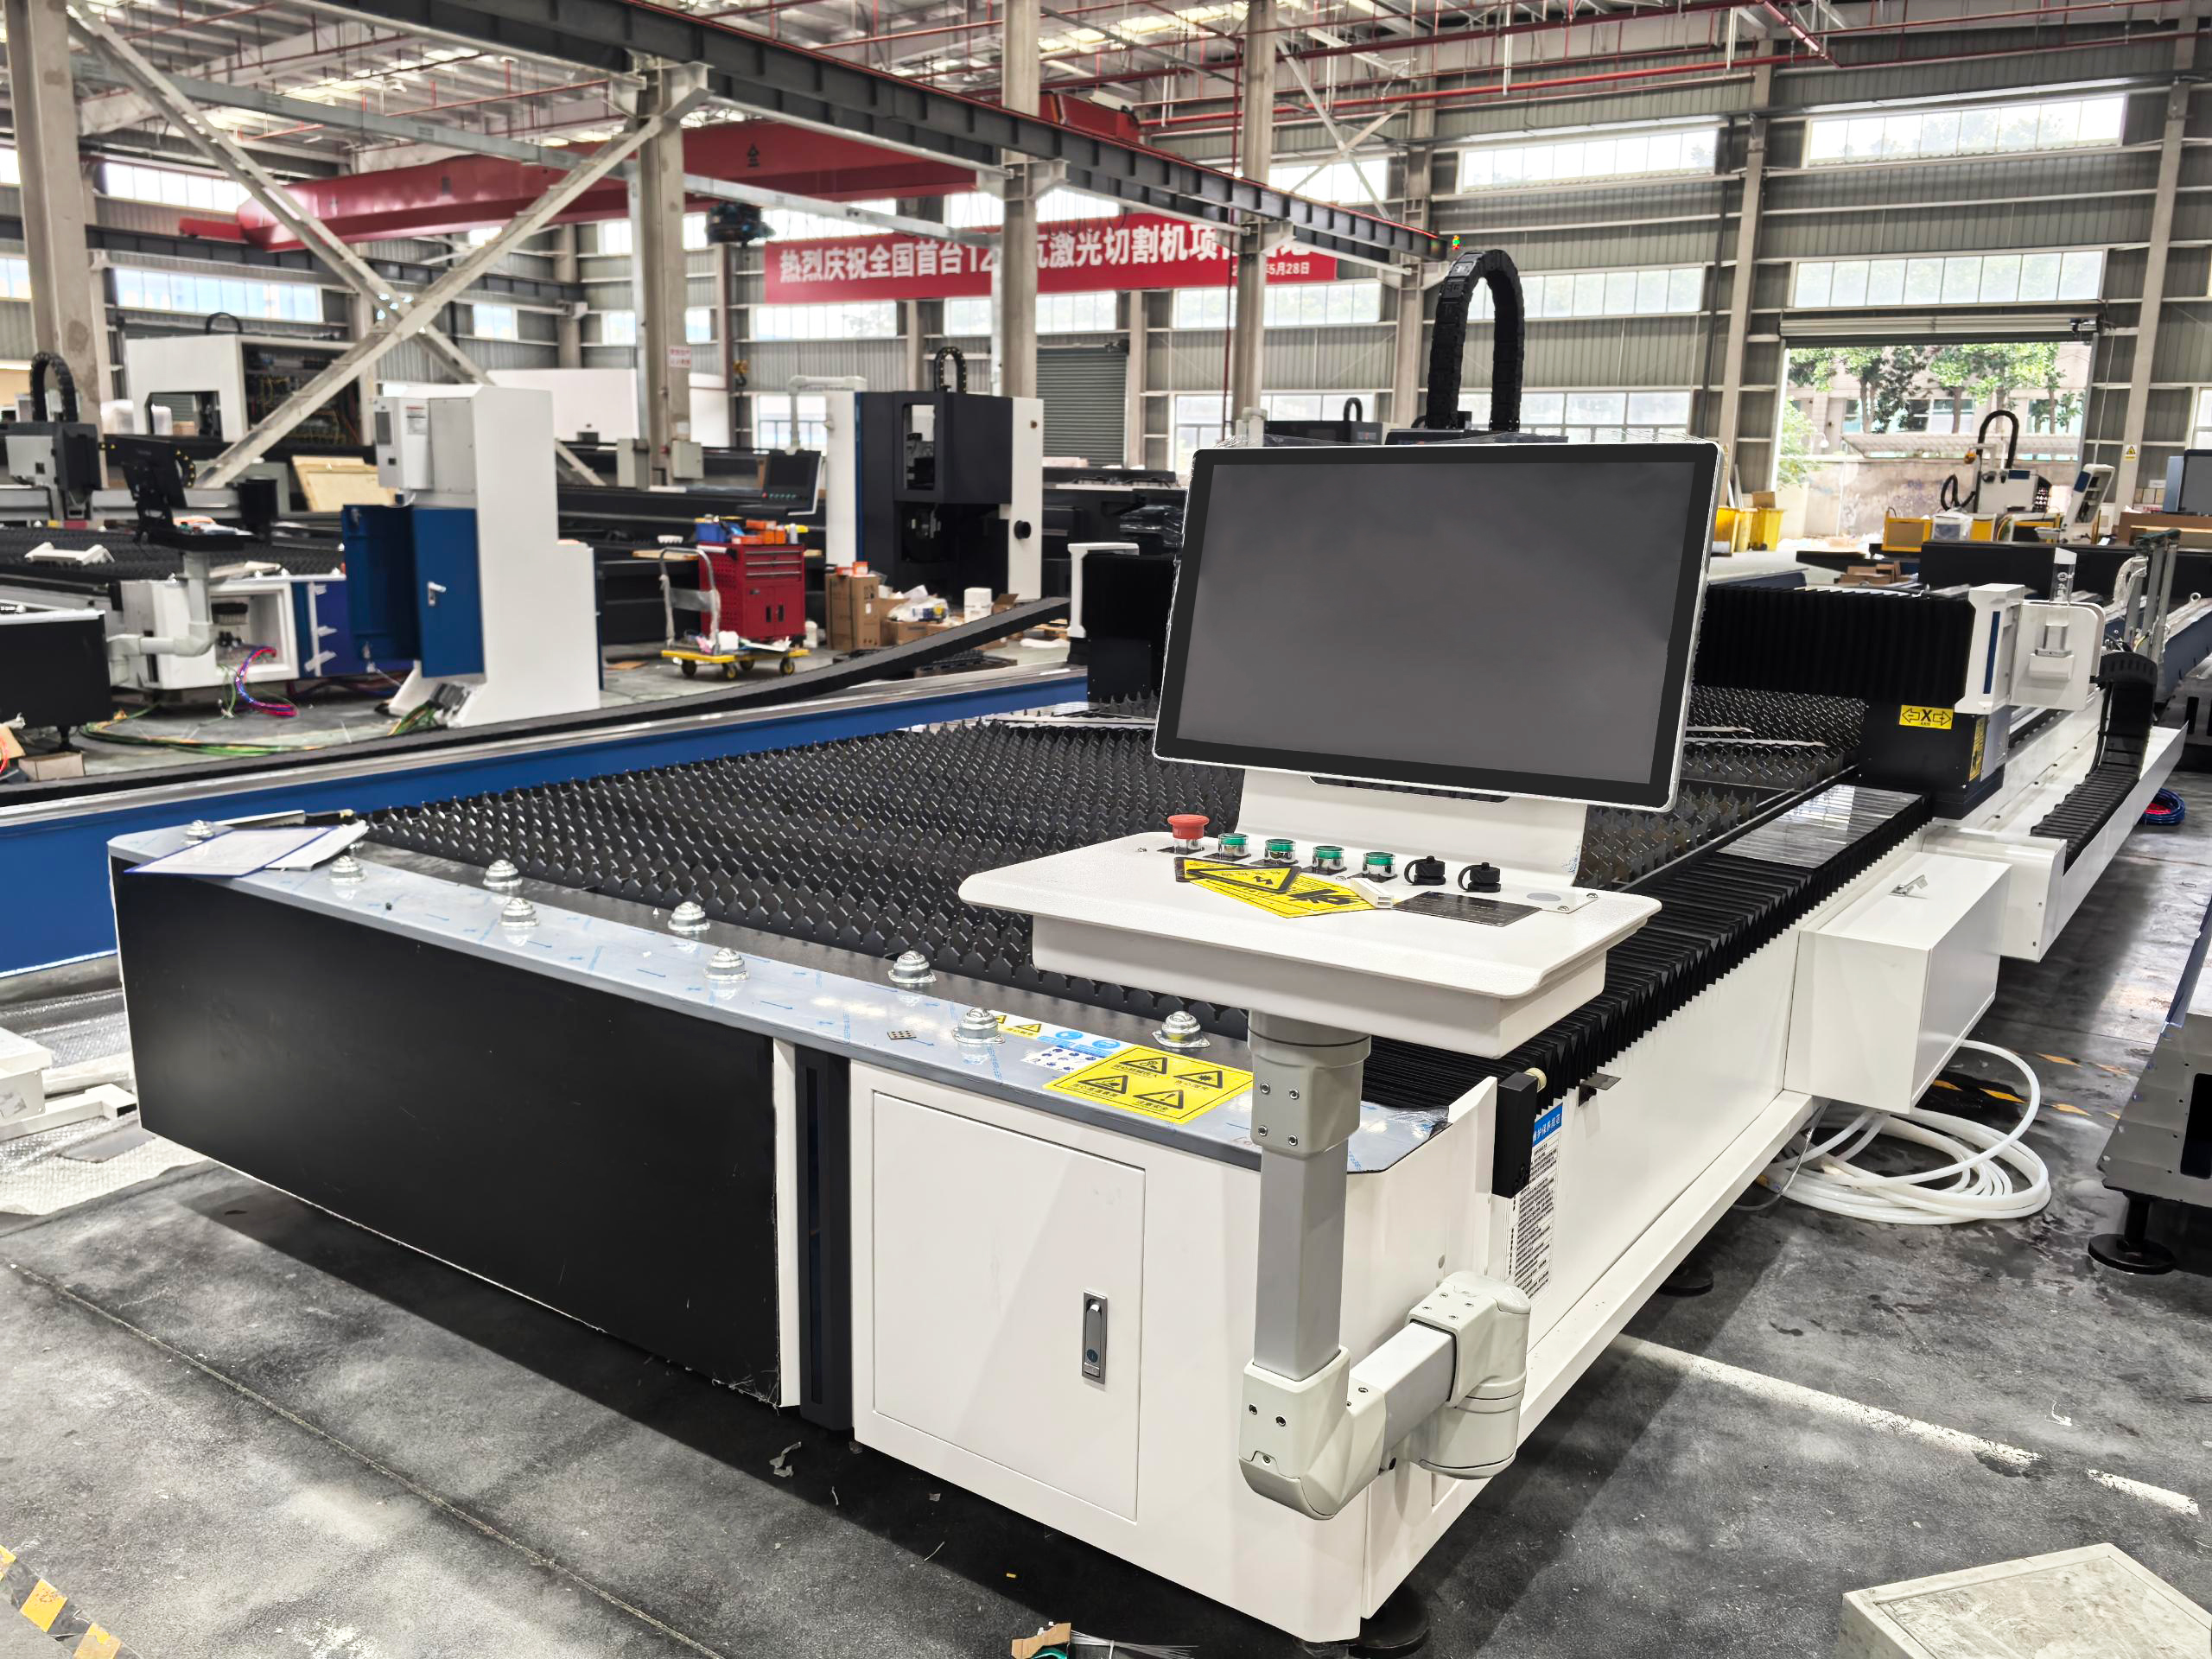
La sélection de la bonne technologie nécessite d’aligner objectivement les capacités de la machine avec des résultats A&D spécifiques. Nous utilisons une méthode de contraste polaire pour mettre en évidence les domaines où chaque technologie excelle.
Les lasers à fibre dominent lorsque vous avez besoin d’une vitesse extrême et d’une précision microscopique. Ils traitent des tôles fines à moyennes avec une fiabilité exceptionnelle. Ils sont particulièrement efficaces sur les alliages à haute réflectivité comme l’aluminium et le titane. Les ingénieurs aérospatiaux s'appuient fréquemment sur la découpe laser de tubes à 5 axes pour les profils 3D complexes.
Vous devez évaluer ces systèmes en fonction de leur capacité à maintenir des tolérances micrométriques jusqu'à 0,1 mm. Ils doivent produire une ZAT extrêmement étroite. De plus, les lasers à diode directe excellent particulièrement dans la qualité des bords lors du découpage des superalliages. Ils offrent des capacités de prototypage à grande vitesse qui maintiennent les cycles de développement de produits courts.
Les jets d’eau abrasifs représentent la solution ultime pour la découpe à froid. Ils n’introduisent aucune distorsion thermique sur le substrat. Cela en fait le meilleur choix pour les composites sensibles à la chaleur comme les polymères renforcés de fibres de carbone (CFRP). Ils tranchent facilement le verre balistique, les textiles de qualité militaire comme le Kevlar et les matériaux ultra-épais. Les jets d’eau peuvent pénétrer jusqu’à 18 pouces de blindage sans transpirer.
Évaluez les systèmes à jet d’eau en fonction de leur capacité à conserver la température de base du matériau. Comme le processus ne génère aucune chaleur, les bords ne fondent ni ne durcissent jamais. Vous pouvez également empiler simultanément plusieurs feuilles de matériau, ce qui augmente considérablement le débit pour les sous-traitants de la défense.
La fabrication moderne exige une compensation dynamique du chemin. Les systèmes de vision industrielle intégrés répondent avec brio à cette exigence émergente. Des caméras haute résolution surveillent le placement des matériaux en temps réel. Ils scannent la feuille et ajustent automatiquement la tête de coupe pour éviter tout désalignement. Si une feuille de titane coûteuse se trouve légèrement hors axe, la machine adapte instantanément son parcours d'outil. Cette capacité réduit considérablement les taux de rebuts causés par des erreurs humaines de chargement.
Type de technologie |
Idéal pour |
Avantage clé A&D |
Limites |
|---|---|---|---|
Laser à fibre |
Métaux fins/moyens, Aluminium, Titane |
Vitesse extrême, tolérances de 0,1 mm, ZAT étroite |
Luttes avec des plaques de blindage ultra-épaisses |
Laser à diode directe |
Superalliages (Inconel®, Nitinol) |
Qualité de bord supérieure, efficacité d'imbrication élevée |
Complexité de configuration initiale plus élevée |
Jet d'eau abrasif |
CFRP, Kevlar, verre balistique, blindage épais |
Zéro distorsion thermique, découpe à froid |
Vitesses de traitement plus lentes que les lasers |
Mettre en œuvre un Les machines de découpe dans les environnements de l’aérospatiale et de la défense nécessitent une compréhension approfondie des applications finales spécifiques. L’équipement doit s’adapter à des exigences structurelles et dynamiques des fluides distinctes.
Cellules, longerons et composants structurels :
Les avions s'appuient sur des structures légères et très robustes pour maintenir l'intégrité du vol. Le traitement de ces éléments structurels nécessite une précision absolue. Les machines doivent fournir des bords propres et sans bavures de manière constante. L'élimination des opérations d'ébavurage secondaires accélère le calendrier de production. Des bords impeccables sont obligatoires avant que l’assemblage ou le soudage de précision puisse avoir lieu.
Pièces de moteur et systèmes de tubes de fluide :
Les moteurs à réaction exigent des profils géométriques incroyablement complexes. Les machines de découpe traitent les systèmes d'échappement, les collecteurs d'admission et les composants de turbine à partir de superalliages tenaces. La découpe précise des tubes sur 5 axes est également vitale pour les systèmes fluides. Les conduites de carburant, les systèmes hydrauliques et les conduits d’air nécessitent des surfaces de contact étanches et sans tolérance. Un seul défaut microscopique dans une coupure de tube hydraulique peut provoquer une perte de liquide catastrophique pendant le vol.
Véhicules militaires et blindages balistiques :
Les entrepreneurs de la défense fabriquent des composants de châssis et des supports d'armes robustes dans des délais stricts. Les munitions automatisées modernes nécessitent des assemblages de goulottes d'alimentation flexibles découpés selon des spécifications exactes. Les machines doivent traiter efficacement les panneaux de blindage en acier à haute dureté et en composites. Le processus de découpe ne peut pas compromettre l’intégrité structurelle ou le traitement de durcissement balistique du blindage.
La fabrication militaire est fortement réglementée. Vous devez maintenir une traçabilité complète pour chaque composant produit. Les systèmes de coupe modernes s'intègrent parfaitement aux exigences MIL-STD-130. Ils y parviennent via des opérations secondaires rapides. Les opérateurs peuvent passer facilement d’une machine de découpe active à une gravure laser. Cela vous permet de marquer des numéros de série et des codes-barres permanents sur les armes à feu, les lampes de poche et les pièces de moteur. Le marquage intégré garantit que les composants restent identifiables tout au long de leur cycle de vie dans des environnements de combat difficiles.
Le Bureau du sous-secrétaire à la Défense (OUSD) impose des protocoles stricts pour les technologies critiques. Les sous-traitants de la défense doivent s'engager dans une « fabrication fiable ». Votre équipement doit être doté d'un enregistrement de données et d'une détection d'anomalies fiables. Les machines doivent surveiller leurs propres performances et arrêter leurs opérations si les tolérances dérivent. De plus, les environnements de défense nécessitent un accès contrôlé aux logiciels. L'équipement doit empêcher les utilisateurs non autorisés de modifier les parcours d'outils critiques ou d'extraire des géométries de pièces classifiées.
Une machine haut de gamme remplit de multiples fonctions dans l’atelier. Au-delà de la découpe de composants primaires, vous pouvez utiliser ces machines pour produire des accessoires de chaîne d'assemblage très stables. L'outillage personnalisé garantit que les pièces s'alignent parfaitement lors de l'assemblage manuel. De plus, certains systèmes laser peuvent être configurés pour la préparation de surfaces. Le nettoyage au laser élimine efficacement les oxydes et les contaminants avant le soudage par friction-malaxage de précision. Cela garantit un environnement sans FOD (Foreign Object Debris), ce qui est primordial dans l’assemblage aérospatial.
Les équipes d’approvisionnement doivent regarder au-delà des vitesses de coupe théoriques. L'évaluation des équipements pour les installations A&D implique d'évaluer les risques de mise en œuvre réels et les exigences en matière d'infrastructure.
Les systèmes de découpe avancés nécessitent une préparation importante des installations. Vous devez soigneusement évaluer votre empreinte environnementale avant l’installation.
Ventilation robuste : La vaporisation de composites avancés et de métaux réactifs génère des fumées dangereuses. Vous avez besoin de systèmes d’extraction robustes pour assurer la sécurité de l’atelier.
Gestion de l'eau : les jets d'eau nécessitent des systèmes spécialisés de recyclage de l'eau et de filtration des abrasifs. La gestion sécuritaire des déchets abrasifs est un obstacle logistique que vous devez prévoir.
Stabilité des fondations : les moteurs linéaires à grande vitesse génèrent d’immenses forces G. Le sol de votre installation doit être suffisamment épais pour absorber les vibrations, garantissant ainsi la stabilité des tolérances au niveau micro.
Stockage de gaz d'assistance : les systèmes laser consomment de grands volumes de gaz d'assistance de haute pureté (comme l'azote). Vous devez allouer un espace au sol sûr pour le stockage de gaz en vrac ou la production sur site.
Ne vous fiez jamais uniquement aux fiches techniques du fabricant. Les matériaux A&D se comportent de manière imprévisible sous des contraintes thermiques ou cinétiques. Les équipes d’approvisionnement doivent exiger des fournisseurs des tests de coupe sur leurs propres matériaux exclusifs. Les tolérances réelles s'écartent souvent considérablement des fiches techniques lorsqu'il s'agit de composites multicouches ou de métaux hautement réactifs. Une exécution de validation de principe dédiée révèle comment la machine gère vos dispositions d'imbrication spécifiques. Il met également en évidence tout problème imprévu de durcissement des bords ou de délaminage avant que vous ne signiez le bon de commande.
La sélection de l’équipement optimal pour votre installation aérospatiale et de défense nécessite une approche méthodique et consciente des risques. La meilleure machine de découpe est rarement celle ayant la vitesse de pointe théorique la plus rapide. Au lieu de cela, le bon choix atténue de manière prévisible le risque thermique, préserve l’intégrité des matériaux coûteux et garantit une conformité à l’épreuve des audits. Les systèmes laser dominent les tâches de précision à grande vitesse sur les métaux minces, tandis que les jets d'eau abrasifs s'attaquent aux blindages épais et aux composites sensibles à la chaleur. L'intégration de la vision industrielle et du marquage de traçabilité directement dans votre flux de travail protège vos marges bénéficiaires.
Votre prochaine étape définitive consiste à auditer les performances actuelles de votre atelier. Identifiez l’alliage de grande valeur le plus problématique et qui souffre actuellement de taux de rebut élevés. Calculez votre perte matérielle exacte. Ensuite, engagez des fournisseurs de premier plan pour une exécution de preuve de concept dédiée en utilisant ce substrat problématique spécifique. Voir des résultats concrets sur vos propres matériaux est le seul moyen de valider un investissement dans des machines de qualité aérospatiale.
R : Les jets d'eau abrasifs CNC sont le meilleur choix absolu pour les exigences strictes de zéro HAZ (zone affectée par la chaleur). Ils utilisent un procédé de découpe à froid qui évite la déformation du matériau. Pour les métaux de faible épaisseur, des lasers à fibre hautement contrôlés utilisant des gaz d'assistance spécifiques de haute pureté peuvent également minimiser efficacement la distorsion thermique.
R : Oui, mais avec des réserves. Les jets d’eau sont très polyvalents et coupent en toute sécurité les métaux et les composites sans problème. Les lasers nécessitent cependant des configurations spécifiques et une extraction robuste des fumées pour les non-métaux afin d'éviter la combustion ou le dégagement de gaz toxiques.
R : Les lasers sont confrontés à des limitations strictes d’épaisseur et peuvent introduire de la chaleur qui ruine les trempes balistiques. Les jets d'eau coupent facilement à froid l'acier balistique de plusieurs pouces et les composites en couches sans compromettre le traitement de durcissement d'origine du fabricant.
R : Les environnements de défense stricts nécessitent des programmes d'étalonnage fréquents et documentés pour maintenir les tolérances MIL-SPEC. Les équipes de maintenance doivent gérer soigneusement les déchets abrasifs pour les jets d’eau et maintenir une propreté optique impeccable pour les lasers afin de garantir une conformité continue et reproductible.


