

Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-05-06 Origine : Site


La fabrication de dispositifs médicaux ne laisse aucune marge d’erreur. Même un faux-rond mineur ou une déformation thermique inattendue peut compromettre la sécurité du patient et faire dérailler instantanément l’autorisation réglementaire. Mise à niveau ou approvisionnement d'un La fraiseuse pour votre installation nécessite un exercice d’équilibre délicat. Vous devez aligner une précision submicronique sur des flux de production évolutifs et conformes à la norme ISO 13485. Souvent, la difficulté lors de la phase de décision réside dans la recherche d’équipements capables de combler le fossé entre le prototypage rapide et la fabrication en série validée. Cet article fournit un cadre complet et fondé sur des preuves pour évaluer les capacités d'usinage modernes. Nous vous aiderons à relever les défis matériels, à atténuer les risques sérieux de mise en œuvre et à sélectionner des équipements adaptés aux environnements réglementaires stricts. Vous apprendrez exactement quelles spécifications sont les plus importantes lors de la recherche d'un produit haute performance. Fraiseuse pour la production de dispositifs médicaux.
La compétence matérielle n'est pas négociable : les solutions viables doivent gérer les comportements thermiques et mécaniques distincts du titane, du PEEK et du chrome-cobalt de qualité médicale.
Les capacités 5 axes dominent les géométries complexes : les plates-formes multi-axes minimisent les changements de configuration, réduisant ainsi l'empilement des tolérances sur les pièces complexes comme les implants orthopédiques.
La conformité dicte les caractéristiques de la machine : le palpage sur machine, la surveillance automatisée de l'usure des outils et l'enregistrement détaillé des données sont essentiels à la validation IQ/OQ/PQ.
L'évolutivité nécessite une stabilité thermique : le succès du prototype ne se traduit en production que si la machine maintient l'équilibre thermique pendant un fonctionnement continu.
Les équipements d'usinage standard échouent souvent lorsqu'ils sont adaptés à la fabrication de dispositifs médicaux. La combinaison de matériaux exotiques, de géométries microscopiques et de normes réglementaires impitoyables exige des solutions sur mesure. Comprendre ces obstacles techniques vous aide à définir exactement vos besoins en équipement.
La médecine moderne repose fortement sur la miniaturisation. Les instruments chirurgicaux, les dispositifs vasculaires et les implants neurologiques nécessitent des dimensions souvent invisibles à l'œil nu. Atteindre des tolérances submicroniques présente de graves défis physiques. Lorsque les outils de coupe descendent en dessous de 0,1 mm de diamètre, les règles d'usinage conventionnelles ne s'appliquent plus. Vous êtes confronté à des limitations matérielles uniques.
Les vibrations de la broche deviennent votre principal ennemi. Une broche standard peut présenter un faux-rond acceptable pour les pièces aérospatiales mais catastrophique pour le micro-usinage médical. Un faux-rond excessif enclenche instantanément les micro-outils. De plus, la déviation des pièces se produit lorsque les forces de coupe poussent les petites pièces hors d’alignement. Pour contrecarrer ces forces, vous avez besoin de structures de machines très rigides et de porte-outils ultra-précis.
Les matériaux de qualité médicale possèdent des propriétés mécaniques uniques. Ils résistent à l’usure et au rejet biologique à l’intérieur du corps humain. Malheureusement, ces mêmes propriétés les rendent notoirement difficiles à usiner. Vous devez évaluer la manière dont votre équipement gère des comportements de matériaux spécifiques.
Titane et Cobalt-Chrome : Ces alliages génèrent une immense chaleur lors du fraisage. Ils souffrent également de l'endurcissement au travail. Si votre outil de coupe reste trop longtemps, la surface du matériau durcit, détruisant le bord de l'outil. Vous devez maintenir des charges de copeaux constantes et utiliser des systèmes de refroidissement à haute pression pour évacuer rapidement la chaleur.
PEEK et plastiques médicaux : les polymères présentent un défi totalement différent. Le PEEK présente un retour élastique important du matériau. Il se déforme sous la pression de coupe et reprend sa forme originale, ruinant ainsi la précision dimensionnelle. De plus, le PEEK fond facilement. La dilatation thermique et la formation de bavures tenaces compliquent les processus de finition secondaire si le régime de votre broche et les vitesses d'avance ne correspondent pas.
Les incohérences des machines font bien plus que mettre des pièces au rebut. Cela conduit directement à des lots de validation échoués et à de graves non-conformités réglementaires. Les normes FDA 21 CFR Part 820 et ISO 13485 exigent des contrôles de processus stricts. Vous devez prouver que votre processus de fabrication produit des résultats identiques à chaque fois. Si votre équipement souffre d’une dérive thermique quotidienne, vos scores de capacité de processus (Cpk) chuteront. Cette incohérence déclenche des enquêtes coûteuses sur les causes profondes et retarde les lancements de produits.
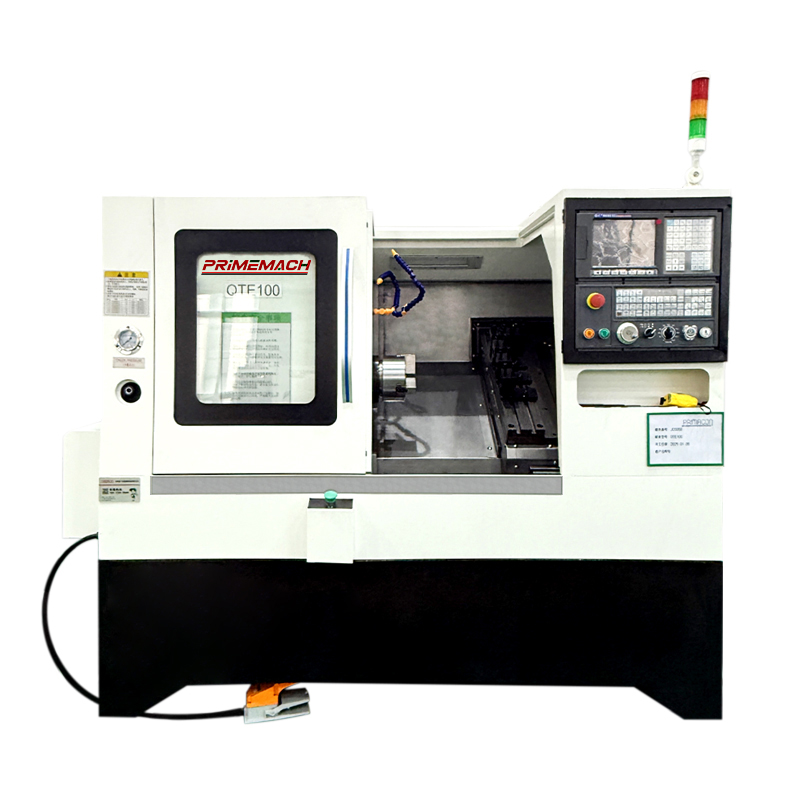
Vous ne pouvez pas utiliser une approche universelle lors de la sélection de l’équipement. Différents dispositifs médicaux nécessitent des architectures de machines totalement différentes. L'alignement du type de machine avec votre catégorie d'appareil spécifique garantit des temps de cycle et une qualité de pièce optimaux.
Ces plates-formes excellent dans les détails microscopiques. Ils utilisent des composants spécialisés pour éliminer les vibrations et gérer des outils extrêmement fragiles.
Idéal pour : la microfluidique, les implants neurologiques et les embouts chirurgicaux mini-invasifs.
Identifiants clés : Vous trouverez des broches sur coussin d'air à haut régime atteignant 50 000 à 80 000 tr/min. Ils présentent des profils de vibration ultra faibles et utilisent des échelles linéaires de précision pour un retour de position précis.
Les géométries anatomiques complexes exigent une articulation multi-axes. Les machines 5 axes manipulent simultanément l’outil et la pièce. Cette capacité réduit considérablement l'intervention humaine et élimine les erreurs associées au déplacement manuel des pièces entre les appareils.
Idéal pour : les implants orthopédiques comme les genoux et les hanches, les prothèses dentaires complexes et les plaques osseuses à multiples facettes.
Identificateurs clés : recherchez des tables à tourillons robustes, un logiciel dynamique d'évitement des collisions et des systèmes avancés de précision de contour.
Lorsque vous devez produire des composants longs et minces en grands volumes, les centres hybrides offrent une efficacité inégalée. Ils combinent les opérations de tournage et de fraisage en un seul processus continu.
Idéal pour : la production en grand volume de composants cylindriques nécessitant des fonctionnalités de fraisage secondaires. Les exemples incluent les vis à os et les piliers dentaires.
Identificateurs clés : ces machines utilisent des bagues de guidage pour soutenir le matériau à proximité de l'outil de coupe. Ils disposent également de broches doubles et de capacités étendues d'outillage dynamique.
Type de plateforme |
Demande principale |
Fonctionnalités matérielles critiques |
|---|---|---|
Micro-fraisage à grande vitesse |
Micro-fluidique, embouts chirurgicaux |
Broches à coussin d'air de plus de 50 000 tr/min, échelles linéaires |
5 axes simultanés |
Implants orthopédiques, plaques osseuses |
Tables à tourillons, évitement dynamique des collisions |
Centres hybrides fraisage-tournage |
Vis à os, piliers dentaires |
Douilles de guidage, broches doubles, outillage motorisé |
Trouver un fournisseur fiable Milling Machine exige une matrice d'évaluation stricte des fonctionnalités par rapport aux résultats. Vous devez regarder au-delà des spécifications marketing de base. Concentrez-vous sur les fonctionnalités qui garantissent directement la répétabilité et atténuent les risques de production.
La production continue génère une immense chaleur à l’intérieur de la pièce moulée et de la broche. À mesure que le métal se dilate, les coordonnées de coupe changent. Cette dérive thermique ruine les tolérances serrées.
Métrique à évaluer : recherchez les capacités du liquide de refroidissement à travers la broche. Inspectez la machine pour les vis à billes refroidies et le logiciel de compensation thermique avancé.
Résultat : Le refroidissement actif élimine la dérive dimensionnelle pendant les cycles de production 24h/24 et 7j/7. Il garantit que la 100ème pièce correspond aux dimensions précises de la 1ère pièce.
Bonne pratique : demandez toujours aux fournisseurs comment leurs machines gèrent les changements de température ambiante dans l'atelier, et pas seulement la génération de chaleur interne.
Les outils de coupe de qualité médicale sont notoirement chers. Une casse inattendue de l’outil endommage l’outil, met au rebut la matière première coûteuse et crée des retards dangereux.
Métrique à évaluer : Exigez des changeurs d’outils de grande capacité. Recherchez des préréglages d’outils laser intégrés et un logiciel prédictif de casse d’outils.
Résultat : La surveillance automatisée atténue le coût élevé des outils consommables. Il évite les gougeages catastrophiques sur des matières premières coûteuses comme le titane de qualité implantaire.
Les implants médicaux nécessitent des surfaces de contact impeccables. Même les imperfections microscopiques peuvent abriter des bactéries ou provoquer une usure prématurée des articulations. Le polissage manuel introduit une erreur humaine et modifie les dimensions critiques.
Métrique à évaluer : évaluer la précision du faux-rond de la broche. Examinez les caractéristiques d’amortissement de la base de la machine. Les lits en béton polymère absorbent nettement mieux les vibrations que la fonte traditionnelle.
Résultat : Une machine rigide réduit ou élimine entièrement le polissage manuel. Cette capacité reste essentielle pour maintenir les tolérances serrées des surfaces de contact des implants.
Les organismes de réglementation exigent des preuves empiriques de votre processus de fabrication. La saisie manuelle des données invite à des erreurs et à des violations de conformité.
Métrique à évaluer : assurer la compatibilité MTConnect. Recherchez l’extraction automatisée des données de contrôle statistique des processus (SPC) directement à partir du contrôle de la machine.
Résultat : L’intégration transparente des données simplifie la conformité réglementaire. Il automatise les rapports généalogiques des pièces et crée une piste d'audit incassable pour chaque lot.
Erreur courante : considérer la connectivité des données comme une réflexion après coup. La modernisation de machines existantes pour la collecte automatisée de données coûte souvent plus cher et produit des données moins fiables que l’achat d’équipements connectés de manière native.
L’augmentation de la production révèle les défauts cachés de votre stratégie de fabrication. Les équipements qui fonctionnent parfaitement lors du prototypage s’effondrent souvent sous le stress de la fabrication en série. Vous devez reconnaître et atténuer ces risques de transition dès le début.
Réussir une inspection du premier article (FAI) sur une machine de niveau inférieur donne un faux sentiment de sécurité. Le prototypage permet aux opérateurs de modifier les décalages, de ralentir les avances et de contrôler manuellement la machine tout au long du cycle. Cette approche n’est pas évolutive. Lorsque vous passez à la production en volume, la durée du cycle et l’intervention de l’opérateur deviennent des goulots d’étranglement critiques. Une véritable machine de qualité médicale fonctionne sans surveillance, exécutant des trajectoires d'outils agressives sans ajustements manuels constants. Ne présumez pas que le succès de votre prototype garantit le succès d’une production à faible volume.
Qualifier un nouvel équipement consomme énormément de temps et de ressources. L’industrie médicale s’appuie sur trois phases de validation distinctes :
Qualification d'installation (IQ) : vérification que la machine est installée correctement selon les spécifications du fabricant.
Qualification opérationnelle (QO) : prouver que l'équipement fonctionne dans les limites établies pour tous les paramètres attendus.
Qualification des performances (PQ) : Démontrer que la machine produit systématiquement des pièces acceptables dans des conditions de production réelles.
Sans un support OEM robuste, ces phases s’éternisent pendant des mois. Les constructeurs de machines de premier plan proposent des packages complets de documentation de validation. Ils accélèrent vos phases de QI et d'OQ, vous permettant de démarrer le PQ et de générer des revenus beaucoup plus rapidement.
Les ingénieurs se concentrent souvent sur le processus de fraisage primaire et ignorent les opérations post-fraisage. Chaque fois que vous retirez une pièce d'un montage pour une opération secondaire, vous introduisez une erreur. Le refixage provoque un empilement de tolérances. L'ébavurage crée des incohérences de surface. L'évaluation de la capacité d'une machine à réaliser des pièces en une seule configuration réduit considérablement les erreurs ultérieures d'assemblage et de finition. L'objectif est toujours « Fait en un ».
Les équipes d’approvisionnement et d’ingénierie doivent examiner rigoureusement les constructeurs potentiels de machines-outils. Un spécialisé La fraiseuse pour les applications de dispositifs médicaux nécessite un fournisseur spécialisé. Traitez le processus de sélection comme un audit technique intense.
Ne vous fiez jamais aux démonstrations de machines génériques. Les vendeurs présentent souvent leurs équipements coupant de l’aluminium ou de l’acier doux. Ces matériaux pardonnent les faiblesses des machines. Vous devez exiger des coupes de test personnalisées, communément appelées études de temps, en utilisant votre matériel médical réel. Envoyez-leur un bloc de titane de grade 5 ou de PEEK de qualité médicale. Demandez-leur de reproduire l’une de vos géométries complexes. Ce test réel révèle un couple de broche inadéquat, une mauvaise distribution du liquide de refroidissement et une cinématique logicielle faible.
Dans la chaîne d’approvisionnement médicale, les temps d’arrêt des machines entraînent des échecs de livraison en cascade. Les hôpitaux et centres chirurgicaux comptent sur vos calendriers de production. Vous ne pouvez pas attendre des semaines pour une pièce de rechange. Avant d'acheter, évaluez l'infrastructure de service du fournisseur. Exigez des accords de niveau de service clairs. Examinez leurs délais de remplacement de broche garantis. Vérifiez qu’ils emploient des techniciens locaux formés en usine. Une machine brillante devient un sérieux handicap si vous ne pouvez pas la faire réparer dans les 24 heures.
Investir dans une plate-forme de fraisage moderne pour la production de dispositifs médicaux va au-delà de l’achat de matériel de base. Cela représente un investissement fondamental dans l’atténuation des risques, le contrôle des matériaux et la répétabilité vérifiable. Les équipements standards ne peuvent tout simplement pas composer avec les tolérances microscopiques, les alliages agressifs et les cadres réglementaires rigides régissant le secteur médical.
Comme dernier impératif stratégique, donner la priorité aux plates-formes offrant des capacités natives à 5 axes ainsi que des systèmes de gestion thermique robustes. Ces fonctionnalités pérennisent vos opérations de fabrication face à des conceptions d’implants anatomiques de plus en plus complexes. Ils protègent également vos marges en réduisant les interventions manuelles et les pièces mises au rebut.
Prenez des mesures proactives dès aujourd’hui pour sécuriser vos lignes de production. Demandez à votre fournisseur une étude de temps personnalisée sur une pièce médicale complexe ou demandez une liste de contrôle détaillée des capacités pour comparer votre configuration d'usinage actuelle aux normes de l'industrie.
R : La principale différence réside dans la réduction de la configuration. Une machine 5 axes manipule l'outil et la pièce simultanément. Cela lui permet d'usiner des contre-dépouilles et des contours anatomiques complexes, comme les arthroplasties, en une seule opération. Il minimise considérablement l'erreur humaine et l'empilement de tolérances associé au repositionnement manuel des pièces sur une machine à 3 axes.
R : Techniquement oui, mais pratiquement non pour une production médicale continue. Les machines standard manquent souvent du couple de broche élevé et des systèmes de refroidissement avancés nécessaires pour couper efficacement le titane. Il leur manque également les régimes ultra-élevés et la gestion pointue des outils nécessaires pour empêcher le PEEK de fondre, de se déformer ou de se déchirer pendant le fonctionnement.
R : Cela a un impact sur la conformité grâce à la répétabilité et à la traçabilité des processus. Les normes réglementaires exigent la preuve que votre processus de fabrication est totalement stable. Les machines équipées d'un sondage intégré, d'un retour en boucle fermée et d'un enregistrement de données numériques fournissent les preuves empiriques concrètes nécessaires pour valider avec succès vos lots de fabrication.
R : Avec une architecture de machine rigide, des broches haut de gamme amorties par les vibrations et des trajectoires d'outils de FAO optimisées, des finitions de surface inférieures à 0,4 µm Ra sont hautement réalisables. Atteindre ce niveau de précision directement sur la machine élimine souvent le besoin d’un polissage secondaire manuel sur les implants critiques.


