

Visualizações: 0 Autor: Editor do site Horário de publicação: 06/05/2026 Origem: Site


A fabricação de dispositivos médicos deixa margem zero para erros. Mesmo pequenos desvios da ferramenta ou deformações térmicas inesperadas podem comprometer a segurança do paciente e inviabilizar instantaneamente a autorização regulamentar. Atualizar ou adquirir um A fresadora para suas instalações requer um equilíbrio delicado. Você deve alinhar a precisão submícron com fluxos de trabalho de produção escaláveis e compatíveis com ISO 13485. Freqüentemente, o atrito durante o estágio de decisão reside em encontrar equipamentos capazes de preencher a lacuna entre a prototipagem rápida e a fabricação em volume validado. Este artigo fornece uma estrutura abrangente e baseada em evidências para avaliar as capacidades de usinagem modernas. Ajudaremos você a enfrentar desafios materiais, mitigar sérios riscos de implementação e selecionar equipamentos adaptados a ambientes regulatórios rigorosos. Você aprenderá exatamente quais especificações são mais importantes ao adquirir um equipamento de alto desempenho Fresadora para produção de dispositivos médicos.
A competência em materiais não é negociável: soluções viáveis devem lidar com os distintos comportamentos térmicos e mecânicos do titânio, PEEK e cromo-cobalto de grau médico.
Os recursos de 5 eixos dominam geometrias complexas: As plataformas multieixos minimizam as alterações de configuração, reduzindo o empilhamento de tolerância em peças complexas, como implantes ortopédicos.
A conformidade determina os recursos da máquina: apalpação na máquina, monitoramento automatizado do desgaste da ferramenta e registro detalhado de dados são essenciais para a validação IQ/OQ/PQ.
A escalabilidade requer estabilidade térmica: o sucesso do protótipo só se traduz em execuções de produção se a máquina mantiver o equilíbrio térmico durante a operação contínua.
Equipamentos de usinagem padrão geralmente falham quando adaptados para a fabricação de dispositivos médicos. A combinação de materiais exóticos, geometrias microscópicas e padrões regulatórios implacáveis exige soluções específicas. Compreender esses obstáculos técnicos ajuda a definir as necessidades exatas do seu equipamento.
A medicina moderna depende fortemente da miniaturização. Instrumentos cirúrgicos, dispositivos vasculares e implantes neurológicos requerem dimensões muitas vezes invisíveis a olho nu. Alcançar tolerâncias submicrométricas apresenta sérios desafios físicos. Quando as ferramentas de corte caem abaixo de 0,1 mm de diâmetro, as regras de usinagem convencionais não se aplicam mais. Você enfrenta limitações exclusivas de hardware.
A vibração do fuso se torna seu principal inimigo. Um fuso padrão pode apresentar desvio aceitável para peças aeroespaciais, mas catastrófico para microusinagem médica. O desvio excessivo quebra as microferramentas instantaneamente. Além disso, a deflexão da peça ocorre quando as forças de corte empurram pequenas peças para fora do alinhamento. Você precisa de estruturas de máquinas altamente rígidas e porta-ferramentas ultraprecisos para neutralizar essas forças.
Os materiais de qualidade médica possuem propriedades mecânicas únicas. Eles resistem ao desgaste e à rejeição biológica dentro do corpo humano. Infelizmente, essas mesmas propriedades os tornam notoriamente difíceis de usinar. Você deve avaliar como seu equipamento lida com comportamentos específicos de materiais.
Titânio e Cobalto-Cromo: Essas ligas geram imenso calor durante o fresamento. Eles também sofrem de endurecimento pelo trabalho. Se a sua ferramenta de corte permanecer por muito tempo, a superfície do material endurece, destruindo a borda da ferramenta. Você deve manter cargas de cavacos consistentes e utilizar sistemas de refrigeração de alta pressão para evacuar o calor rapidamente.
PEEK e plásticos médicos: os polímeros apresentam um desafio totalmente diferente. PEEK exibe retorno elástico significativo do material. Ele se deforma sob pressão de corte e retorna à sua forma original, prejudicando a precisão dimensional. Além disso, o PEEK derrete facilmente. A expansão térmica e a formação de rebarbas persistentes complicam os processos de acabamento secundário se a rotação do fuso e as taxas de avanço forem incompatíveis.
A inconsistência da máquina faz mais do que sucata de peças. Isso leva diretamente a lotes de validação com falha e graves não conformidades regulatórias. FDA 21 CFR Parte 820 e ISO 13485 exigem controles de processo rigorosos. Você deve provar que seu processo de fabricação produz resultados idênticos todas as vezes. Se o seu equipamento sofrer desvios térmicos diários, suas pontuações de capacidade de processo (Cpk) cairão drasticamente. Essa inconsistência desencadeia investigações dispendiosas da causa raiz e atrasa o lançamento de produtos.
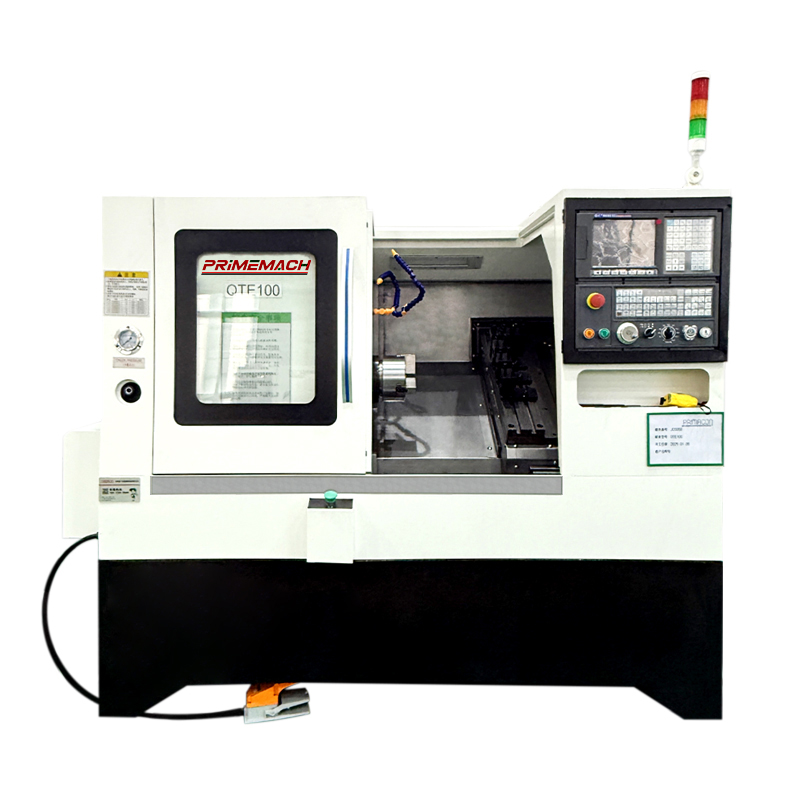
Você não pode usar uma abordagem única ao selecionar o equipamento. Diferentes dispositivos médicos requerem arquiteturas de máquinas totalmente diferentes. Alinhar o tipo de máquina com sua categoria específica de dispositivo garante tempos de ciclo ideais e qualidade da peça.
Essas plataformas são excelentes em detalhes microscópicos. Eles utilizam componentes especializados para eliminar vibrações e gerenciar ferramentas extremamente frágeis.
Ideal para: microfluídica, implantes neurológicos e pontas cirúrgicas minimamente invasivas.
Identificadores principais: Você encontrará fusos pneumáticos de alta RPM atingindo 50.000 a 80.000 RPM. Eles apresentam perfis de vibração ultrabaixa e utilizam escalas lineares de precisão para feedback posicional exato.
Geometrias anatômicas complexas exigem articulação multieixos. As máquinas de 5 eixos manipulam a ferramenta e a peça simultaneamente. Esse recurso reduz drasticamente a intervenção humana e elimina os erros associados à movimentação manual de peças entre acessórios.
Melhor para: Implantes ortopédicos como joelhos e quadris, próteses dentárias complexas e placas ósseas multifacetadas.
Principais identificadores: procure mesas munhões para serviços pesados, software dinâmico para evitar colisões e sistemas avançados de precisão de contorno.
Quando você precisa produzir componentes longos e finos em grandes volumes, os centros híbridos oferecem eficiência incomparável. Eles combinam operações de torneamento e fresamento em um único processo contínuo.
Melhor para: Produção em alto volume de componentes cilíndricos que exigem recursos de fresamento secundário. Exemplos incluem parafusos ósseos e pilares dentários.
Identificadores principais: Estas máquinas utilizam buchas guia para apoiar o material próximo à ferramenta de corte. Eles também apresentam fusos duplos e amplos recursos de ferramentas acionadas.
Tipo de plataforma |
Aplicação Primária |
Recursos críticos de hardware |
|---|---|---|
Microfresamento de alta velocidade |
Microfluídica, pontas cirúrgicas |
Fusos com rolamento pneumático de mais de 50.000 RPM, escalas lineares |
5 eixos simultâneos |
Implantes ortopédicos, placas ósseas |
Mesas munhões, prevenção dinâmica de colisões |
Centros Híbridos Fresamento-Torneamento |
Parafusos ósseos, pilares dentários |
Buchas guia, fusos duplos, ferramentas motorizadas |
Procurar um confiável A fresadora exige uma matriz de avaliação rigorosa de recursos e resultados. Você deve olhar além das especificações básicas de marketing. Concentre-se em recursos que garantam diretamente a repetibilidade e mitiguem os riscos de produção.
A produção contínua gera imenso calor dentro da peça fundida e do fuso da máquina. À medida que o metal se expande, as coordenadas de corte mudam. Essa deriva térmica destrói tolerâncias rígidas.
Métrica a ser avaliada: Procure recursos de refrigeração através do fuso. Inspecione a máquina em busca de parafusos esféricos resfriados e software avançado de compensação térmica.
Resultado: O resfriamento ativo elimina desvios dimensionais durante a produção 24 horas por dia, 7 dias por semana. Garante que a 100ª peça corresponda às dimensões precisas da 1ª peça.
Melhores Práticas: Sempre pergunte aos fornecedores como suas máquinas lidam com as mudanças de temperatura ambiente no chão de fábrica, e não apenas com a geração de calor interno.
Ferramentas de corte de nível médico são notoriamente caras. A quebra inesperada da ferramenta danifica a ferramenta, destrói a matéria-prima cara e cria atrasos perigosos.
Métrica a ser avaliada: Exija trocadores de ferramentas de alta capacidade. Procure pré-configuradores de ferramentas a laser integrados e software preditivo de quebra de ferramentas.
Resultado: O monitoramento automatizado reduz o alto custo de ferramentas consumíveis. Ele evita arranhões catastróficos em matérias-primas caras, como titânio para implantes.
Os implantes médicos requerem superfícies de contato perfeitas. Mesmo imperfeições microscópicas podem abrigar bactérias ou causar desgaste prematuro das articulações. O polimento manual introduz erro humano e altera dimensões críticas.
Métrica a ser avaliada: Avalie a precisão do desvio do fuso. Examine as características de amortecimento da base da máquina. Camas de concreto polimérico absorvem vibrações significativamente melhor do que o ferro fundido tradicional.
Resultado: Uma máquina rígida reduz ou elimina totalmente o polimento manual. Esta capacidade continua a ser crítica para manter as tolerâncias rigorosas das superfícies de acoplamento do implante.
Os órgãos reguladores exigem provas empíricas do seu processo de fabricação. A entrada manual de dados é um convite a erros e violações de conformidade.
Métrica a ser avaliada: Garanta a compatibilidade do MTConnect. Procure extração automatizada de dados de Controle Estatístico de Processo (SPC) diretamente do controle da máquina.
Resultado: a integração perfeita de dados simplifica a conformidade regulatória. Ele automatiza relatórios genealógicos de peças e cria uma trilha de auditoria inquebrável para cada lote.
Erro comum: tratar a conectividade de dados como uma reflexão tardia. A modernização de máquinas legadas para coleta automatizada de dados geralmente custa mais e produz dados menos confiáveis do que comprar equipamentos conectados nativamente.
Aumentar a produção expõe falhas ocultas na sua estratégia de produção. Equipamentos que funcionam perfeitamente durante a prototipagem muitas vezes desmoronam sob o estresse da fabricação em grande escala. Você deve reconhecer e mitigar esses riscos de transição antecipadamente.
Passar por uma inspeção de primeiro artigo (FAI) em uma máquina de nível inferior proporciona uma falsa sensação de segurança. A prototipagem permite que os operadores ajustem os deslocamentos, diminuam a velocidade dos avanços e controlem manualmente a máquina durante o ciclo. Essa abordagem não é escalável. Quando você muda para produção em volume, o tempo de ciclo e a intervenção do operador tornam-se gargalos críticos. Uma verdadeira máquina de nível médico funciona sem supervisão, executando caminhos agressivos de ferramentas sem ajustes manuais constantes. Não presuma que o sucesso do seu protótipo garante o sucesso da produção de baixo volume.
Qualificar um novo equipamento consome muito tempo e recursos. A indústria médica depende de três fases distintas de validação:
Qualificação de Instalação (IQ): Verificar se a máquina está instalada corretamente de acordo com as especificações do fabricante.
Qualificação Operacional (OQ): Comprovar que o equipamento opera dentro dos limites estabelecidos em todos os parâmetros esperados.
Qualificação de Desempenho (PQ): Demonstrar que a máquina produz consistentemente peças aceitáveis sob condições de produção do mundo real.
Sem suporte OEM robusto, essas fases se arrastam por meses. Os fabricantes de máquinas de primeira linha fornecem pacotes abrangentes de documentação de validação. Eles aceleram suas fases de QI e OQ, permitindo que você inicie o PQ e gere receita com muito mais rapidez.
Os engenheiros muitas vezes se concentram demais no processo de fresamento primário e ignoram as operações pós-fresamento. Cada vez que você remove uma peça de um acessório para uma operação secundária, você introduz um erro. A refixação causa empilhamento de tolerância. A rebarbação cria inconsistências superficiais. Avaliar a capacidade de uma máquina de completar peças em uma única configuração reduz drasticamente erros subsequentes de montagem e acabamento. O objetivo é sempre 'Feito em Um'.
As equipes de compras e engenharia devem examinar rigorosamente os potenciais fabricantes de máquinas-ferramenta. Um especializado A fresadora para aplicações de dispositivos médicos requer um fornecedor especializado. Trate o processo de seleção como uma intensa auditoria técnica.
Nunca confie em demonstrações genéricas de máquinas. Os fornecedores costumam exibir seus equipamentos cortando alumínio ou aço-carbono. Esses materiais perdoam as fraquezas da máquina. Você precisará de cortes de testes personalizados, conhecidos como estudos de tempo, usando seus suprimentos médicos reais. Envie-lhes um bloco de titânio grau 5 ou PEEK de grau médico. Peça-lhes que reproduzam uma de suas geometrias complexas. Este teste no mundo real expõe torque inadequado do fuso, fornecimento deficiente de refrigeração e cinemática de software fraca.
Na cadeia de abastecimento médico, o tempo de inatividade das máquinas causa falhas de entrega em cascata. Hospitais e centros cirúrgicos dependem dos seus cronogramas de produção. Você não pode esperar semanas por uma peça de reposição. Antes de comprar, avalie a infraestrutura de serviços do fornecedor. Exija acordos de nível de serviço claros. Examine os tempos garantidos de substituição do fuso. Verifique se eles empregam técnicos locais treinados na fábrica. Uma máquina brilhante torna-se um grave risco se você não conseguir consertá-la em 24 horas.
O investimento em uma plataforma de fresagem moderna para a produção de dispositivos médicos transcende a aquisição básica de hardware. Representa um investimento fundamental na mitigação de riscos, controle de materiais e repetibilidade verificável. Os equipamentos padrão simplesmente não conseguem navegar pelas tolerâncias microscópicas, ligas agressivas e estruturas regulatórias rígidas que regem o setor médico.
Como imperativo estratégico final, priorize plataformas que ofereçam capacidades nativas de 5 eixos juntamente com sistemas robustos de gerenciamento térmico. Esses recursos preparam suas operações de fabricação para o futuro contra designs de implantes anatômicos cada vez mais complexos. Eles também protegem suas margens, reduzindo intervenções manuais e peças descartadas.
Tome medidas proativas hoje mesmo para proteger suas linhas de produção. Solicite ao seu fornecedor um estudo de tempo personalizado sobre uma peça médica complexa ou solicite uma lista de verificação detalhada de capacidade para comparar sua configuração de usinagem atual com os padrões do setor.
R: A principal diferença é a redução da configuração. Uma máquina de 5 eixos manipula a ferramenta e a peça simultaneamente. Isso permite usinar cortes inferiores e contornos anatômicos complexos – como substituições de articulações – em uma única operação. Ele minimiza drasticamente o erro humano e o empilhamento de tolerância associado ao reposicionamento manual de peças em uma máquina de 3 eixos.
R: Tecnicamente sim, mas praticamente não para a produção médica contínua. As máquinas padrão muitas vezes não possuem o alto torque do fuso e os sistemas avançados de resfriamento necessários para cortar titânio com eficiência. Eles também não possuem RPMs ultra-altos e gerenciamento preciso de ferramentas necessários para evitar que o PEEK derreta, deforme ou rasgue durante a operação.
R: Isso afeta a conformidade por meio da repetibilidade e rastreabilidade do processo. Os padrões regulatórios exigem prova de que seu processo de fabricação é completamente estável. Máquinas equipadas com sondagem integrada, feedback de circuito fechado e registro digital de dados fornecem a evidência empírica necessária para validar seus lotes de fabricação com sucesso.
R: Com uma arquitetura de máquina rígida, fusos com amortecimento de vibração de alta qualidade e caminhos de ferramentas CAM otimizados, acabamentos superficiais abaixo de 0,4 µm Ra são altamente alcançáveis. Alcançar esse nível de precisão diretamente na máquina muitas vezes elimina a necessidade de polimento secundário manual em implantes críticos.


